Le PEEK (polyétheréthercétone) se situe au sommet de la gamme des thermoplastiques techniques : une utilisation en continu à plus de 250 °C, une résistance à la traction rivalisant avec celle de l’aluminium pour un poids six fois moindre, et une résistance chimique lui permettant de résister aux autoclaves, au kérosène et aux acides concentrés. Mais ces mêmes propriétés qui rendent le PEEK indispensable dans l’aérospatiale, les implants médicaux et le secteur pétrolier et gazier en font également l’un des matériaux les plus difficiles à usiner correctement par CNC. La chaleur générée lors de l’usinage ne se dissipe pas : elle s’accumule dans les copeaux et la pièce, provoquant une fusion, une dérive dimensionnelle et une usure rapide des outils.
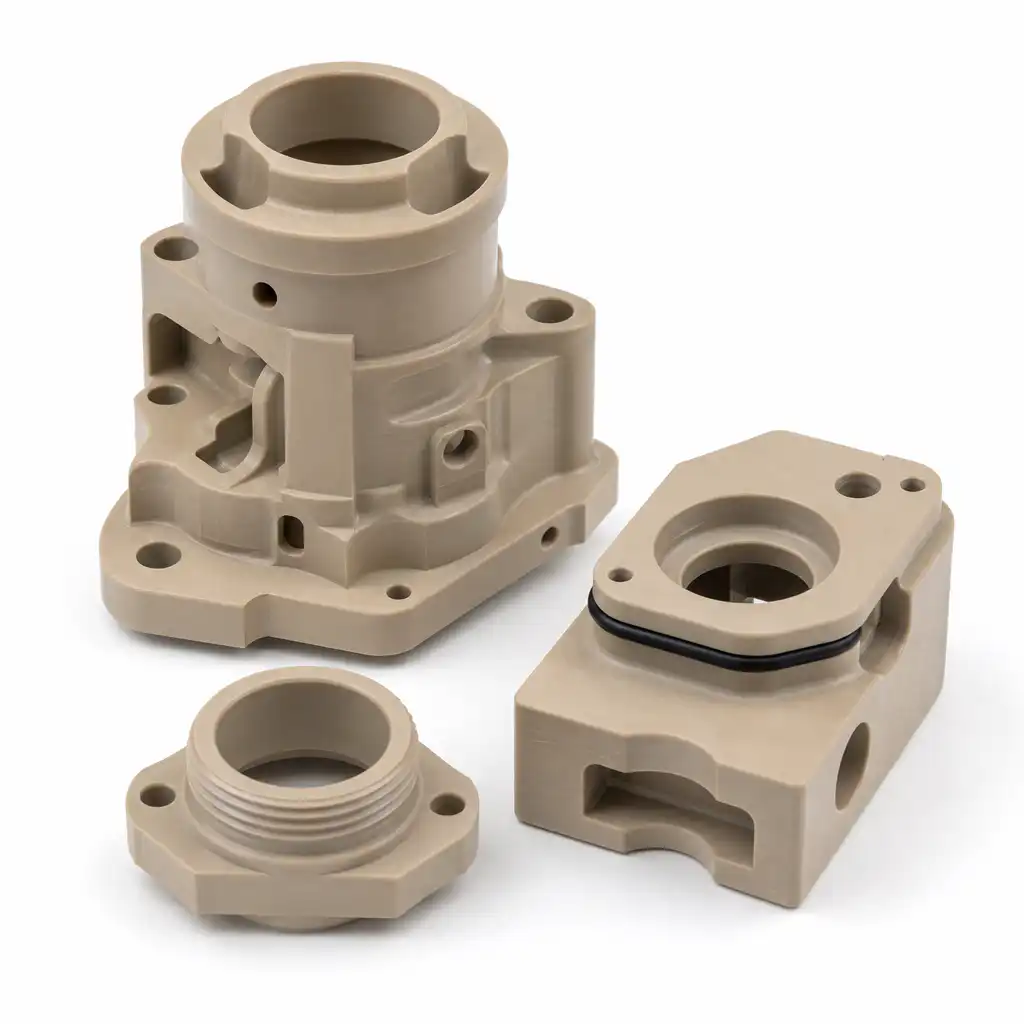
Ce guide présente les paramètres d'usinage du PEEK utilisés dans notre atelier de production : choix de la nuance, avances et vitesses de coupe pour chaque opération, l'étape cruciale de recuit que la plupart des ateliers négligent, ainsi que les choix d'outillage qui font la différence entre une pièce $500 mise au rebut et un composant prêt à l'emploi.
Nuances de PEEK : choisir la variante adaptée à l'usinage
PEEK non chargé (naturel) : La référence. Résistance à la traction : 95-100 MPa, excellente usinabilité (meilleur état de surface), utilisé pour les implants médicaux et les joints d'étanchéité. Son usinage est similaire à celui du laiton : copeaux continus, faible usure des outils. PEEK-GF30 (fibre de verre 30%) : Plus rigide (module d'élasticité de 6 GPa contre 3,7 GPa pour le PEEK non chargé), mais très abrasif. La durée de vie des outils diminue de 50 à 70 % par rapport au PEEK non chargé ; les outils en carbure s'usent en 15 à 30 minutes d'usinage en continu. PEEK-CF30 (fibre de carbone 30%) : Rigidité et résistance maximales (résistance à la traction de 220 MPa), mais abrasivité maximale. Nécessite l'utilisation d'outils revêtus de diamant pour la production en série. La fibre de carbone confère également à ce matériau des propriétés de conductivité électrique, ce qui est pertinent pour les applications dans le domaine des semi-conducteurs.
Avances et vitesses d'usinage pour le PEEK sur machine CNC
| Fonctionnement | Outil | Vitesse (SFM) | RPM (6 mm de diamètre) | Avance (mm/min) | DOC (mm) | Liquide de refroidissement |
|---|---|---|---|---|---|---|
| Ébauche | carbure à 3 cannelures | 150-300 | 8,000-12,000 | 600-1,200 | 1.5-3.0 | Inondation / haute pression |
| Finition | carbure à 3 cannelures | 200-400 | 10,000-15,000 | 300-600 | 0.2-0.5 | Liquide de refroidissement à circulation continue |
| Forage | Filetage hélicoïdal en carbure, 118 degrés | 80-150 | 3,000-6,000 | 100-200 | Peck 2-3 mm | Refroidissement par circulation interne si 5xD+ |
| Filetage | Fraise à fileter en carbure | 100-150 | 5,000-8,000 | Hélical | 0,1-0,2 par passe | Lubrifiant à immersion |
| Rainurage | carbure à 3 cannelures | 120-200 | 6,000-10,000 | 400-800 | 0.5-1.0 | Trajectoire trochoïdale + inondation |
L'étape cruciale du recuit
Le PEEK accumule d'importantes contraintes internes lors de l'usinage. La couche externe s'échauffe et se dilate tandis que le cœur reste froid ; lorsque la pièce refroidit, ce différentiel génère des contraintes résiduelles pouvant entraîner un gauchissement de 0,05 à 0,2 mm au cours des jours suivants, ou une fissuration immédiate dans les zones à parois minces. Protocole de recuit : Chauffer à 200 °C (pour les échantillons non chargés) ou à 220 °C (pour les grades GF/CF) à raison de 1 °C/min, maintenir à cette température pendant au moins 3 heures (ajouter 1 heure par tranche de 25 mm d’épaisseur maximale), puis refroidir à raison de 0,5 °C/min jusqu’à une température inférieure à 140 °C avant de retirer du four. Le non-respect de cette étape entraîne une instabilité dimensionnelle des pièces en PEEK à tolérances serrées.
Règles de conception pour l'usinage du PEEK
- Choix des outils : au minimum en carbure, de préférence en diamant : Pour le PEEK non chargé, un carbure affûté et poli (revêtu d’AlTiN ou de TiAlN) a une durée de vie de 30 à 60 minutes avant de s’émousser. Pour les nuances GF/CF, le carbure revêtu de diamant CVD multiplie la durée de vie de l’outil par 5 à 10. Les plaquettes en PCD (diamant polycristallin) atteignent une durée de vie 10 à 20 fois supérieure à celle du carbure dans les environnements de production. Le surcoût lié à l’outillage diamanté est amorti après 50 à 100 pièces.
- Fixation rigide avec compensation thermique : Le PEEK présente un coefficient de dilatation thermique de 47 à 55 × 10⁻⁶ / °C, soit environ deux fois celui de l'aluminium et cinq fois celui de l'acier. Une pièce de 100 mm usinée à 40 °C (chaude suite à l'usinage) se rétracte de 0,15 à 0,20 mm lorsqu'elle est mesurée à 20 °C. Il convient donc de l'usiner en respectant la tolérance nominale et la tolérance thermique, ou d'utiliser un liquide de refroidissement à température contrôlée afin de maintenir la pièce à 20 ± 2 °C.
- L'évacuation des copeaux, c'est l'essentiel : Les copeaux de PEEK sont résistants, filandreux et ne se cassent pas facilement. Ils s'enroulent autour des outils et se réutilisent, provoquant des défauts de surface. Utilisez un liquide de refroidissement à haute pression (70+ bars) injecté à travers l'outil pour les trous profonds, ou optez pour des cycles de perçage par à-coups avec rétraction complète. Pour le fraisage, un jet d’air comprimé à 6 bars ou plus dirigé vers la zone de coupe permet d’évacuer efficacement les copeaux pour les nuances non remplies.
- Épaisseur minimale de la paroi : 1,0 mm : En dessous de 1,0 mm, les parois en PEEK se déforment sous la pression de coupe et présentent des marques de vibration. Pour les parois non soutenues de plus de 15 mm de hauteur, augmentez l'épaisseur minimale à 2,0 mm. Les fonds minces de moins de 0,5 mm risquent de se percer : le matériau se ramollit au niveau de la zone de coupe avant que l'outil n'ait terminé son passage.
- Filetages : pas grossier, ne jamais tarauder : Fabriquez tous les filetages en PEEK à l'aide d'une fraise à fileter. Les tarauds coincent et déchirent le matériau, ce qui donne des filetages rugueux et peu résistants. Taille minimale du filetage : M2 (M3 de préférence). Limite de profondeur : 2 fois le diamètre. Un pas grossier réduit le nombre de crêtes de filetage fines susceptibles de se fissurer sous l'effort. Pour les filetages structurels, utilisez des inserts hélicoïdaux : le PEEK maintient l'insert, et l'insert maintient le boulon.
- Contrôle après usinage, une fois le refroidissement terminé : Attendez 24 heures après l'usinage (ou 4 heures après le recuit) avant de procéder au contrôle final. Le PEEK subit un léger fluage à mesure que les contraintes résiduelles se relâchent : une pièce qui respecte les tolérances à la sortie de la machine peut présenter un écart de 0,03 à 0,08 mm le lendemain matin. Pour les pièces critiques destinées à l'aérospatiale et au secteur médical, ce délai d'attente est obligatoire.
Matrice des applications sectorielles
| L'industrie | Pièces courantes | Matériau/Nuance | Exigence clé |
|---|---|---|---|
| Aérospatiale | Supports, bagues, joints, organisation des câbles | PEEK-CF30 ou non chargé | Certifié FST (inflammabilité, fumée, toxicité) ; plage de température de -55 à +260 °C |
| Implants médicaux | Cages vertébrales, piliers dentaires, plaques de fixation traumatologique | PEEK de qualité implantaire non chargé | Biocompatibilité conforme à la norme ISO 10993 ; radiotransparent pour l'imagerie |
| Pétrole et gaz | Joints d'étanchéité, bagues d'appui, connecteurs électriques | Non chargé ou PEEK-GF30 | NORSOK M-710 ; résistance au H₂S, au CO₂ et au méthanol |
| Semi-conducteur | Manipulation des plaquettes, connecteurs de test, composants de chambre | PEEK-CF30 (antistatique) | Faible dégazage ; dissipateur d'électricité statique (moins de 10⁶ ohms/pouce carré) |
Cadre de décision en matière de coûts
Coût des matériaux : Barre/plaque en PEEK non chargé : $80-150/kg. PEEK-GF30 : $90-170/kg. PEEK-CF30 : $120-250/kg. Ce coût est 20 à 40 fois supérieur à celui de l'aluminium et 8 à 15 fois supérieur à celui du PA66. Une simple plaque de 100 x 100 x 25 mm coûte entre $30 et 60 rien qu'en matière première.
Coût d'usinage : L'usinage du PEEK atteint une cadence d'environ 50% pour l'aluminium, en raison d'avances plus faibles et de changements d'outils fréquents. L'utilisation d'outils diamantés ajoute $80 à 200 par outil, mais permet d'économiser 5 à 10 changements d'outils par équipe. Le recuit ajoute 4 à 6 heures au délai de fabrication et $15 à 40 au coût de four par lot.
Règle de décision : L'usinage du PEEK n'est économiquement justifié que lorsque : (a) la quantité est comprise entre 1 et 200 pièces (le moulage par injection du PEEK nécessite un moule de type $25K-50K + une résine de type $80-150/kg), (b) la pièce doit présenter à la fois une résistance à des températures supérieures à 250 °C, une résistance chimique et une biocompatibilité qu’aucun autre matériau moins coûteux n’offre, ou (c) le coût d’une défaillance dépasse 100 fois le surcoût du matériau — comme c’est le cas dans l’aérospatiale, les implants médicaux et les équipements pétroliers en eaux profondes.
Problèmes courants et solutions
| Défaut | Aspect | Cause première | Solution |
|---|---|---|---|
| Fusion / étalement en surface | Zones brillantes et fondues sur une surface usinée | Refroidissement insuffisant ; avance trop lente par rapport au régime moteur | Augmentez le débit du liquide de refroidissement ; augmentez l'avance de 20% ou réduisez la vitesse de rotation afin de maintenir une épaisseur de copeaux adéquate. |
| Dérive dimensionnelle | Les pièces présentent des écarts par rapport aux tolérances 24 heures plus tard | Contraintes résiduelles dues à l'usinage sans recuit | Recuire conformément au protocole (200 °C/3 h/refroidissement lent) ; effectuer la mesure après refroidissement |
| Vibrations / mauvaise qualité de la surface | Présence de motifs ondulés ou de rugosité visibles à la surface | Dépassement de l'outil trop important ; rigidité insuffisante du dispositif de serrage | Réduire la saillie à moins de 4 fois le diamètre ; ajouter des vis de levage ou un dispositif de soutien par aspiration |
| Usure rapide des outils (GF/CF) | Arrondissage des arêtes après moins de 15 minutes de découpe | Arête d'outil en carbure abrasif pour le verre et la fibre de carbone | Passer à des outils à revêtement diamant CVD ou en PCD ; réduire la vitesse 15% pour GF/CF |
Pourquoi choisir le plastique nylon pour votre projet ?
Fabrication de précision
Plus de 30 cellules d'usinage CNC et de moulage par injection réunies sous un même toit
Certifié ISO 9001:2015
Système de qualité certifié, rapports d'inspection complets
Délai de livraison : 15 à 25 jours
Délais d'exécution rapides avec des options d'expédition accélérée disponibles
Livraison internationale
Fret aérien et maritime vers l'Amérique du Nord, l'Europe et l'Asie
Téléchargez notre guide d'usinage du PEEK
Guide de référence gratuit au format PDF contenant des données techniques, des règles de conception et des listes de contrôle pour les fournisseurs.
Articles connexes
Questions fréquemment posées
En quoi l'usinage du PEEK diffère-t-il de celui de l'aluminium ?
Le PEEK se usine à des vitesses proches de celles de l'aluminium (environ 50%), en raison de sa conductivité thermique plus faible (0,25 W/mK contre plus de 120 W/mK pour l'aluminium) : la chaleur reste dans la zone de coupe au lieu de se dissiper par les copeaux. Les avances sont comprises entre 30 et 501 TP3T d’aluminium. L’outillage est plus coûteux : les outils à revêtement diamanté ou en PCD sont fortement recommandés par rapport au carbure standard utilisé pour l’aluminium. Des états de surface de Ra 0,4 à 0,8 μm sont réalisables avec des outils bien affûtés — comparables à ceux obtenus avec l’aluminium, mais nécessitant un choix plus minutieux des paramètres. La différence essentielle réside dans la gestion thermique : l’aluminium évacue la chaleur par les copeaux ; le PEEK nécessite que le liquide de refroidissement assure l’intégralité de cette tâche.
Le PEEK nécessite-t-il un recuit après usinage ?
Oui — cette étape est indispensable pour les pièces à tolérances serrées. Le PEEK accumule des contraintes internes pendant l'usinage en raison du gradient thermique entre la zone de coupe (où la température peut localement dépasser 200 °C) et le cœur froid. Sans recuit, les pièces se déforment de 0,05 à 0,2 mm en 24 à 72 heures, à mesure que les contraintes se relâchent. Protocole standard : chauffage à 200 °C (sans charge) à raison de 1 °C/min, maintien à cette température pendant au moins 3 heures, puis refroidissement à 0,5 °C/min jusqu’à une température inférieure à 140 °C. Le fait de sauter cette étape garantit pratiquement une instabilité dimensionnelle des pièces présentant des parois minces, des cavités profondes ou des tolérances inférieures à ±0,1 mm.
Quels sont les meilleurs outils de coupe pour le PEEK ?
Pour le PEEK non chargé : carbure à polissage fin avec revêtement AlTiN ou TiAlN, fraises à trois cannelures pour le fraisage, angle de pointe de 118° pour le perçage. Pour le PEEK-GF30 : le carbure à revêtement diamant CVD prolonge la durée de vie de l'outil de 5 à 10 fois par rapport au carbure non revêtu. Pour le PEEK-CF30 : des plaquettes en PCD (diamant polycristallin) ou des fraises à revêtement diamant CVD sont nécessaires pour la production — le carbure standard s'émousse en 10 à 15 minutes. Évitez les revêtements TiN — ils présentent un frottement plus élevé contre le PEEK que les revêtements AlTiN/TiAlN. Coût des outils : $25-60 (carbure) vs $80-200 (revêtement diamant) vs $150-400 (plaquette PCD).
Quelles sont les différences entre le PEEK et le PTFE (Téflon) pour les pièces usinées ?
Le PEEK est plus résistant, plus rigide, plus dur et plus résistant à la chaleur que le PTFE — mais il est 5 à 10 fois plus cher et nécessite un usinage plus minutieux. Résistance à la traction : PEEK 95-100 MPa contre PTFE 20-30 MPa. Température maximale d'utilisation : PEEK 250 °C contre PTFE 260 °C (similaire). Usure : le PEEK présente une résistance à l’usure 10 fois supérieure. L’avantage du PTFE réside dans son coefficient de frottement extrêmement faible (0,05-0,10 contre 0,30-0,38 pour le PEEK) et son absence totale d’absorption d’humidité. Optez pour le PEEK dans les applications structurelles et porteuses ; privilégiez le PTFE pour les joints, les roulements et les surfaces à faible frottement où la résistance mécanique est secondaire. Ces deux matériaux sont complémentaires et non concurrents : de nombreux assemblages utilisent le PEEK pour la structure et le PTFE pour l'élément d'étanchéité.