Personnalisation des matériaux de moulage pour l'outillage de précision
Choisissez l'acier de moulage, l'aluminium ou des inserts autour de la résine, en fonction de la géométrie de la pièce, du volume de production prévu et de la finition. L'usure, la corrosion, le refroidissement et l'accès pour les réparations peuvent influencer le choix de l'outillage. Utilisez le tableau comparatif ci-dessous pour préparer une analyse du moule, puis confirmez les exigences de construction et de réception dans le devis.
Le matériau du moule constitue la base — tout le reste s'appuie dessus
La qualité d'un moule dépend entièrement de celle de l'acier (ou de l'aluminium, ou du carbure) à partir duquel il est usiné. La durée du cycle, l'uniformité des pièces, la fréquence d'entretien des outils et le coût unitaire dépendent tous de ce seul choix. Un mauvais choix de matériau ne peut être compensé ni par un meilleur usinage ni par un contrôle plus rigoureux du processus.
Cette page répertorie tous les matériaux de moulage et d'outillage disponibles au sein de notre chaîne d'approvisionnement — du P20 pré-trempé standard pour les moules à usage général à l'acier maraging pour les inserts de refroidissement conformes imprimés en 3D — et fournit des conseils pratiques pour déterminer dans quels cas chacun d'entre eux est rentable. Utilisez-la pour adapter les spécifications de votre moule au volume de production, au type de résine, aux exigences de finition de surface et à votre budget.
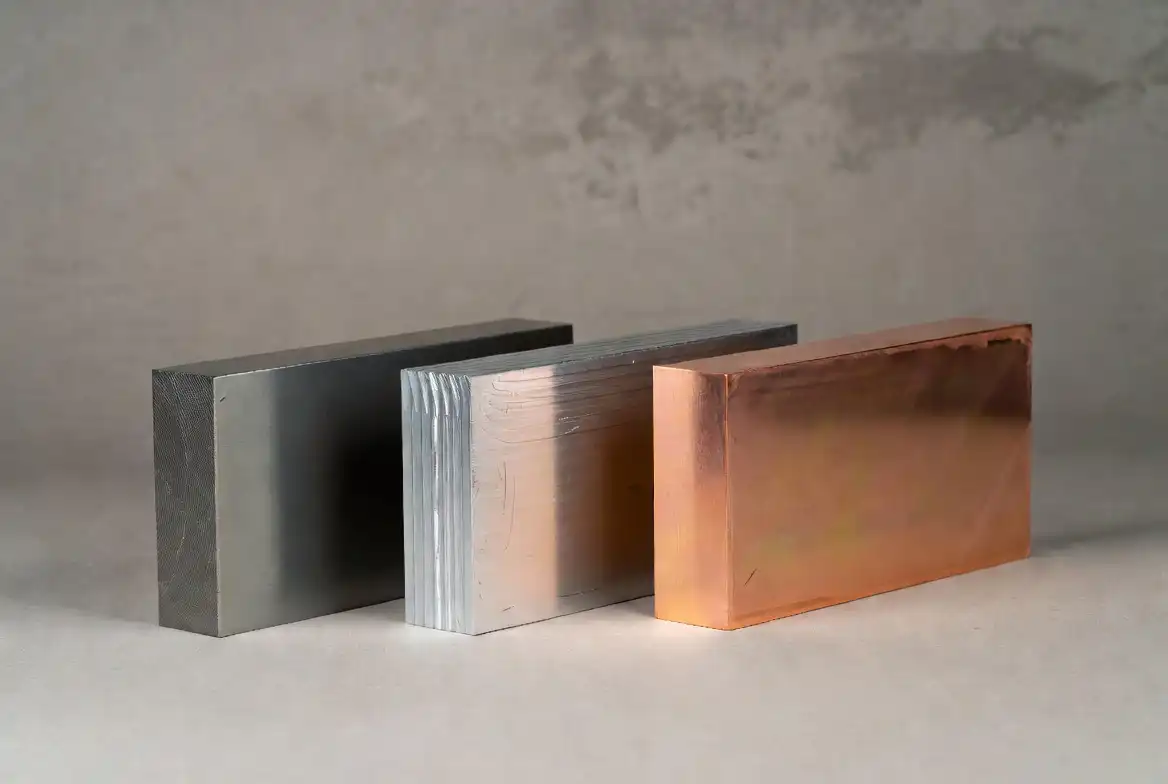
Comparaison complète des matériaux de moulage
Caractéristiques techniques des matériaux de moulage standard, trempés et spéciaux. Sélectionnez-les en fonction de leur dureté, de leur résistance à l'usure, de leur conductivité thermique, de leur aptitude au polissage et du coût relatif de l'outillage.
| Matériau | Dureté (HRC) | Conduction thermique. | Polissabilité | Durée de vie typique de l'outil | Coût relatif | Meilleur pour |
|---|---|---|---|---|---|---|
| P20 (1,2311) | 28–32 (niveau pré-avancé) | Modéré | Bon (B-1+) | 200 000 à 500 000 prises de vue | $$ | Moules d'injection généraux, volumes moyens |
| H13 (1,2344) | 48–52 (trempé) | Modéré | Bon | 500 000 à plus d'un million de prises de vue | $$$ | Moulage sous pression soumis à une forte usure et à des températures élevées |
| 420 SS (1.2083) | 48–52 (trempé) | Plus bas | Excellent (A-1) | 500 000 à plus d'un million de prises de vue | $$$ | Pièces transparentes, PVC, résines corrosives |
| 718H | 33–38 (niveau pré-avancé) | Bon | Très bien (A-2) | 300 000 à 600 000 prises de vue | $$$ | Finition très brillante, moules de grande taille, secteur automobile |
| NAK80 | 37–43 (niveau pré-avancé) | Bon | Excellent (A-1+) | 300 000 à 500 000 prises de vue | $$$ | Finition miroir, optique, cosmétique |
| Aluminium 7075-T6 | ~150 HB (Brinell) | Excellent | Bien (B-1) | 5 000 à 50 000 prises de vue | $ | Prototypes, petites séries, délais d'exécution courts |
| AlMg3 (Aimonte) | ~80 HB | Excellent | Bon | 3 000 à 20 000 prises de vue | $ | Prototypes transparents, maquettes de concept |
| Béryllium Cuivre | 36 à 42 ans | 3 à 4 fois l'acier | Bon | Plus de 200 000 (sous forme d'encarts) | $$$$ | Inserts à haute température, zones de refroidissement rapide |
| Carbure de tungstène | 88–92 HRA | Haut | Limité | Plus de 2 millions de photos | $$$$$ | Résines abrasives, renforcées de fibre de verre, grandes séries |
| Acier maraging (1.2709) | 50-54 ans | Modéré | Très bien | 200 000 à 500 000 prises de vue | $$$$ | Moules de refroidissement conformes imprimés en 3D |
| Revêtement DLC | > 80 HRC (surface) | N/A | Lisse (faible coefficient de frottement) | Augmente la base de 2 à 5 fois | $$$ | Résines collantes (TPE/TPU), agent de démoulage |
L'acier à outils : le matériau incontournable
Les aciers à outils représentent plus de 80% de la production de moules d'injection. Chaque nuance est optimisée pour offrir un équilibre différent entre dureté, ténacité, usinabilité et aptitude au polissage.
P20 — Généraliste pré-formé
Fourni avec une dureté de 28 à 32 HRC, il s'utilise directement sans traitement thermique. Idéal pour les moules à volume moyen (200 000 à 500 000 injections) destinés au PE, au PP, à l'ABS et au nylon non chargé. Compatible avec la finition SPI B-1 et les textures standard.
Aucun traitement thermique n'est nécessaireBonne usinabilité
H13 — Champion des travaux à chaud
Trempé à 48–52 HRC après l'usinage de dégrossissage. Dureté à chaud et résistance à la fatigue thermique exceptionnelles. La référence pour le moulage sous pression, les résines techniques haute température (PEEK, PPS) et les composés chargés d'abrasifs.
Conçu pour résister à des températures élevéesRésistant à l'usure
Acier inoxydable 420 — Un allié contre la corrosion
Trempé à 48–52 HRC, il offre une excellente aptitude au polissage selon la norme SPI A-1. Résiste à la corrosion provoquée par le dégazage du PVC, les additifs ignifuges et les environnements d'exploitation humides. Norme standard pour les moules médicaux et optiques.
Finition miroirRésistant à la corrosion
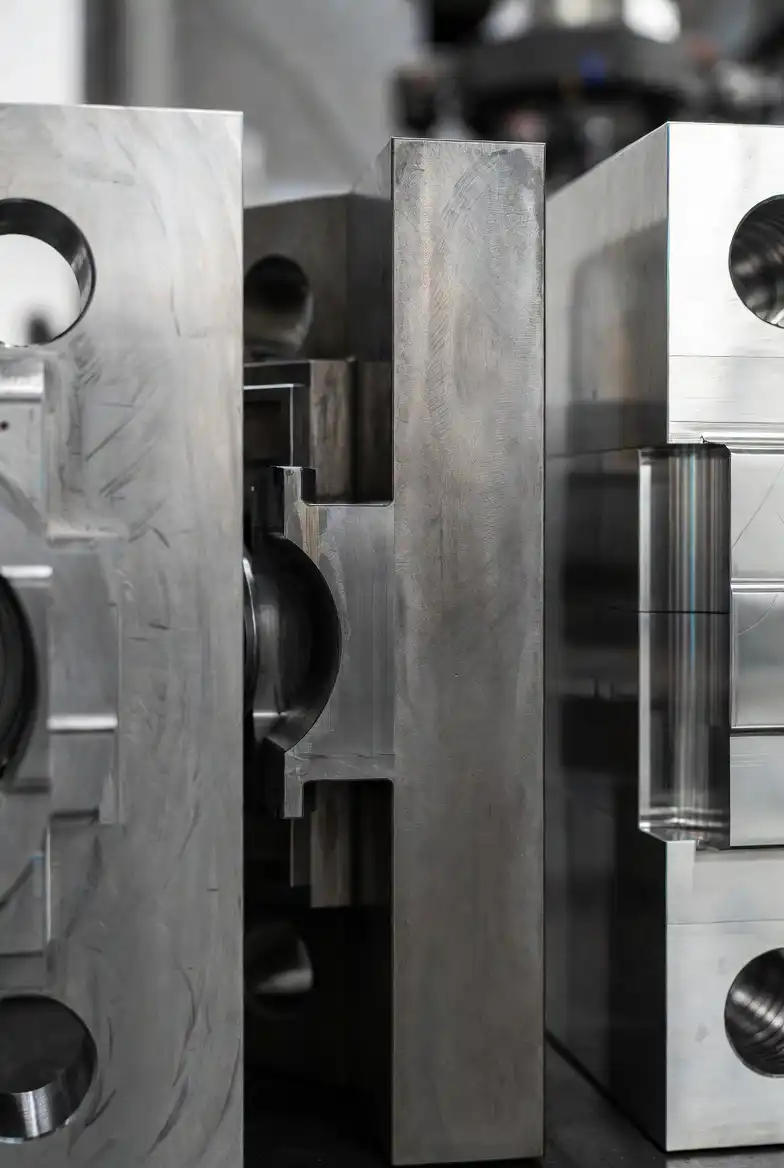
Moules en aluminium : rapidité et rentabilité
Les outils en aluminium privilégient la rapidité au détriment de la longévité. Un moule en 7075-T6 usine le 70% jusqu’à plus rapidement que le P20, et sa conductivité thermique 3 à 4 fois supérieure permet de réduire les temps de cycle de 15 à 25%. Les avantages économiques favorisent le prototypage, l’outillage de transition et la production en petites séries.
| Propriété | Aluminium 7075-T6 | Acier à outils P20 | Vainqueur |
|---|---|---|---|
| Durée d'usinage | 1x (référence) | 2,5 à 4 fois plus longtemps | Aluminium — 60–75% plus rapide |
| Conductivité thermique | 130 à 160 W/m·K | 28–34 W/m·K | Aluminium — refroidissement 3 à 5 fois plus efficace |
| Durée de vie typique de l'outil | 5 000 à 50 000 prises de vue | 200 000 à 500 000 prises de vue | Acier — 10 à 40 fois plus durable |
| Plafond polonais | SPI B-1 (fin, semi-brillant) | SPI A-2 (finition très brillante) | Acier — brillance supérieure possible |
| Réparation et soudure | Plus difficile, moins de résistance | Réparation de soudure standard | L'acier — plus facile à entretenir |
| Coût de l'outil (même géométrie) | $5 000 – $15 000 | $15 000 – $40 000 | Aluminium — 50–70% inférieur |
| Réduction de la durée du cycle | 15–25% : refroidissement plus rapide | Valeur de référence | Aluminium — coût unitaire réduit |
Durée de vie des outils en fonction du matériau et du volume de production
Nombre de moulages prévu dans des conditions normales d'exploitation et avec un entretien standard. Les résines agressives (chargées de verre, chargées de minéraux, ignifugées) réduisent ces chiffres de 30 à 50%.
Matériaux spécialisés : quand les matériaux standard ne suffisent pas
Face à des charges thermiques extrêmes, des composés abrasifs, des géométries de refroidissement complexes et des problèmes de démoulage difficiles, ces matériaux apportent des solutions que les nuances P20 et H13 ne peuvent pas offrir.
Inserts en cuivre-béryllium
Conductivité thermique de 105 à 130 W/m·K — soit 3 à 4 fois celle de l'acier à outils. Installés sous forme d'inserts dans les cavités des zones critiques où le temps de cycle est limité par le refroidissement. Retour sur investissement typique : réduction du temps de cycle de 15 à 30% sur les pièces à parois épaisses.
Refroidissement le plus rapideInsérer une stratégie
Cavités en carbure de tungstène
Dureté comprise entre 88 et 92 HRA, avec une résistance à l'usure exceptionnelle. Utilisé pour les inserts de point d'injection, les blocs de canaux d'injection et les cavités complètes lors du moulage de nylon chargé de verre 30%+, de PPS ou de PEEK. La durée de vie de l'outil dépasse les 2 millions de cycles, même en présence de composés abrasifs.
Résistance maximale à l'usureDurée de vie extrêmement longue
Acier maraging (1.2709) imprimé en 3D
La fusion laser sur lit de poudre (LPBF) permet de créer des canaux de refroidissement conformes qui épousent le contour de la cavité, ce qui est impossible avec le perçage classique. Elle réduit la durée du cycle de 20 à 30% et améliore la qualité des pièces en éliminant les points chauds et en réduisant le gauchissement.
Refroidissement conformeGéométrie complexe
Comment choisir le bon matériau pour un moule
Trois éléments qui doivent être définis avant de commencer la conception du moule.
Déterminer le volume de production
Moins de 10 000 coups au total ? L'aluminium est très certainement la bonne solution. Entre 50 000 et 300 000 ? De l'acier pré-trempé P20 ou 718H. Plus de 500 000 ? De l'acier inoxydable H13 ou 420 avec des inserts trempés pour les zones d'usure. La différence de coût des matériaux est minime par rapport au coût d'un moule qui s'use en cours de production.
Analyser la résine
Chaque famille de résines exerce une contrainte différente sur le moule. Le PVC dégage du HCl corrosif — nécessite de l’acier inoxydable 420 ou un chromage. Le nylon chargé de verre est abrasif : il nécessite de l'acier trempé ou du carbure au niveau des points d'injection. Le TPE/TPU a tendance à coller : le revêtement DLC est rentabilisé rien qu'en réduisant le nombre de cycles d'application d'agent de démoulage. Le PP/PE non chargé est peu exigeant : le P20 suffit.
Définir les exigences en matière de finition de surface
Si la pièce doit répondre à la norme SPI A-2 ou supérieure, le matériau du moule doit permettre d'obtenir ce niveau de finition. L'acier inoxydable 420 et le NAK80 sont les références absolues en matière de finition miroir. Le P20 atteint au maximum le niveau B-1. L'aluminium ne permet pas d'atteindre les grades SPI A. Les textures (VDI, grain de cuir, motifs géométriques) peuvent être appliquées sur n'importe quel moule en acier, mais leur durée de vie peut être plus courte sur l'aluminium.
Matériaux de moulage par secteur d'application
Questions fréquemment posées
Quel est le surcoût d'un moule en acier trempé par rapport à un moule en aluminium ?
Comparez les devis pour une même pièce, un même nombre de cavités, une même finition et un même périmètre de contrôle. L’acier, l’aluminium, les inserts, le traitement thermique et l’entretien prévu ont tous une incidence sur le coût de l’outillage. L’outillage initial le moins cher ne sera pas forcément le plus économique sur l’ensemble du cycle de production prévu ; demandez quelles sont les hypothèses sur lesquelles repose chaque option.
Puis-je commencer par l'aluminium et passer à l'acier par la suite ?
Le recours à un outillage de transition en aluminium peut être envisagé tant que la conception ou les exigences de production sont encore en évolution. Avant d’opter pour cette solution, convenez de la quantité d’échantillons ou de lots, des contrôles dimensionnels, de l’usure prévue et du moment où un outillage de série sera nécessaire. Un outillage en acier réalisé ultérieurement devra tout de même faire l’objet d’une conception spécifique et d’une validation des échantillons.
Quel matériau de moulage dois-je utiliser pour le nylon renforcé de fibre de verre (PA6-GF30) ?
Vérifiez avec l’outilleur la composition exacte du composé, le type de renfort, les exigences de production et les surfaces critiques. L’usure des points d’injection et des canaux d’injection, les matériaux des noyaux et des cavités, les inserts, l’exposition à la corrosion et l’accès pour la maintenance doivent être évalués conjointement. Précisez l’acier et le traitement proposés dans le devis d’outillage, plutôt que de sélectionner un outil en vous basant uniquement sur le nom de la famille de polymères.
Les outils de moulage imprimés en 3D (en acier maraging) sont-ils prêts pour la production ?
Des inserts fabriqués par impression 3D peuvent être envisagés lorsque la géométrie de refroidissement interne ou une autre caractéristique est difficile à usiner. Vérifiez l’alliage, le traitement thermique, la finition, le contrôle dimensionnel et les conditions d’utilisation de l’insert proposé. Il ne s’agit pas d’un substitut automatique à une cavité fabriquée de manière conventionnelle ; les exigences en matière de disponibilité et d’acceptation doivent être confirmées pour l’outil concerné.
Vous avez besoin d'un conseil sur le choix d'un matériau pour moules ?
Indiquez-nous le matériau de votre pièce, le volume de production et le type de finition de surface souhaité. Nous vous recommanderons le substrat de moule le mieux adapté et vous fournirons une estimation du coût d'outillage, accompagnée de différentes options de matériaux à des niveaux de prix variés.
Nous ne vendons, n'échangeons ni ne louons vos données personnelles. Vous pouvez nous contacter à tout moment pour demander l'accès à vos informations, les mettre à jour ou les supprimer.