Cette comparaison entre le PLA, le PETG et l'ABS est particulièrement utile lorsque vous vous intéressez à la fonctionnalité de la pièce, et non aux avis exprimés sur les forums. Si vous imprimez depuis suffisamment longtemps, vous finissez inévitablement par vous poser la même question : PLA, PETG ou ABS ? Ces trois filaments représentent environ 80% du volume total des matériaux d’impression FDM, mais les conseils que l’on trouve en ligne sont souvent contradictoires. Un forum affirme que l’ABS est obsolète. Un autre affirme que le PETG est le nouveau PLA. Un troisième insiste sur le fait que le PLA est tout ce dont vous aurez jamais besoin. La réalité est plus nuancée : chacun de ces matériaux présente un profil de performances spécifique, et comprendre où ces profils se recoupent — et où ils ne se recoupent pas — fait toute la différence entre une pièce qui dure et une pièce qui tombe en panne.
Ce guide s'adresse aux personnes qui impriment des pièces fonctionnelles : ingénieurs, fabricants, ateliers de prototypage et créateurs chevronnés qui ont besoin de précision dimensionnelle, de performances mécaniques et de modes de défaillance prévisibles. Nous testons, nous mesurons et nous comparons les chiffres qui comptent.
Profils des matériaux : ce que sont réellement les différents filaments
Avant de comparer les chiffres, il faut comprendre la nature de ces matériaux au niveau moléculaire, car leurs propriétés chimiques fondamentales déterminent tout, de la température d'impression à la durabilité à long terme.
PLA (Acide Polylactique)
Le PLA est un polyester d'origine biologique issu de l'amidon végétal fermenté — généralement du maïs, du manioc ou de la canne à sucre. Sa température de transition vitreuse est remarquablement basse : seulement 55 à 60 °C. Cela signifie que les pièces en PLA commencent à ramollir et à se déformer dans une voiture surchauffée, à proximité d'un radiateur ou sous l'exposition directe au soleil. Sa résistance à la traction est étonnamment élevée pour un matériau d’origine biologique (généralement entre 45 et 60 MPa), et sa rigidité (module de Young d’environ 3,5 GPa) dépasse celle de l’ABS et rivalise avec celle du PETG non chargé. Mais le talon d’Achille du PLA est sa fragilité : l’allongement à la rupture est généralement compris entre 3 et 6%, ce qui signifie qu’il se brise plutôt qu’il ne se plie. La résistance aux chocs est faible : une pièce en PLA lâchée depuis la hauteur de la taille sur du béton a de fortes chances de se briser en morceaux.
Le grand avantage du PLA réside dans sa facilité d’impression. Il s’imprime à basse température (190–220 °C), ne nécessite pas de plateau chauffant (même si une température de 50–60 °C est utile), adhère sans difficulté à la plupart des surfaces d’impression et ne présente pratiquement aucun gauchissement, quelle que soit la taille des pièces. Il dégage également une légère odeur sucrée pendant l’impression — c’est le seul filament courant avec lequel il est véritablement agréable d’imprimer. Pour la précision dimensionnelle des impressions esthétiques, rien ne vaut le PLA ; si les tolérances d’ajustement et d’assemblage priment sur l’aspect de la surface, consultez notre Guide des tolérances en impression 3D.
PETG (polyéthylène téréphtalate modifié au glycol)
Le PETG est une variante du PET modifiée au glycol — le même polymère de base que celui utilisé pour les bouteilles d’eau. Cette modification au glycol réduit la cristallinité, ce qui permet d’imprimer le PETG aux températures habituelles des imprimantes grand public tout en conservant la plupart des avantages mécaniques du PET. Le PETG comble le fossé entre la facilité d’impression du PLA et la durabilité de l’ABS : il s’imprime entre 230 et 250 °C, nécessite un plateau chauffant à 70–85 °C et ne provoque qu’un déformage minimal sur les pièces de moins de 150 mm. La formation de fils est le principal inconvénient du PETG : il coule davantage que le PLA ou l’ABS, ce qui rend le réglage de la rétraction indispensable. Pour découvrir l’ensemble du processus, consultez notre Guide d'impression du PETG.
Sur le plan mécanique, le PETG offre le meilleur équilibre parmi les trois. Sa résistance à la traction varie entre 45 et 55 MPa, son allongement à la rupture est compris entre 15 et 25% (résistant, non cassant), et sa résistance aux chocs est environ 3 à 4 fois supérieure à celle du PLA. Le PETG présente également une excellente résistance chimique : il résiste à l’IPA, aux acides faibles et à la plupart des produits d’entretien ménagers qui attaqueraient ou provoqueraient des fissures sous contrainte dans le PLA et l’ABS. Sa résistance à la température (transition vitreuse ~80 °C) est supérieure à celle du PLA mais inférieure à celle de l’ABS. En extérieur, le PETG supporte assez bien l’exposition aux UV et ne se dégrade pas aussi rapidement que le PLA au soleil.
ABS (Acrylonitrile Butadiène Styrène)
L'ABS est depuis toujours le matériau phare de l'impression FDM, et ce n'est pas sans raison. Il s'agit d'un terpolymère alliant la résistance chimique de l'acrylonitrile, la résistance aux chocs du caoutchouc butadiène et la facilité de mise en œuvre du styrène. Il en résulte un matériau présentant une température de déformation sous charge d’environ 98 °C (à 0,45 MPa), une résistance exceptionnelle aux chocs sur une large plage de températures, ainsi qu’une qualité de surface pouvant être lissée à la vapeur d’acétone pour obtenir un fini proche de celui du moulage par injection. Si vous penchez pour l’ABS, notre service dédié Guide d'impression en ABS aborde plus en détail les réglages, le contrôle de l'enceinte et le post-traitement.
Mais l'ABS est difficile à imprimer. Il nécessite un plateau chauffant à une température comprise entre 95 et 110 °C, une enceinte maintenant une température ambiante de 40 à 50 °C, ainsi qu'une température de buse comprise entre 230 et 260 °C. Sans enceinte, les pièces dont une dimension dépasse environ 50 mm se déformeront : l’ABS rétrécit d’environ 0,81 TP3T pendant le refroidissement, et la contrainte thermique qui en résulte arrache les coins du plateau. Il dégage également des émanations de styrène pendant l’impression, qui sont désagréables et potentiellement nocives : une ventilation est donc obligatoire. C’est lors du post-traitement que l’ABS révèle tout son potentiel : le lissage à la vapeur d’acétone améliore non seulement l’aspect esthétique, mais colmate également la porosité de la surface, augmentant ainsi la résistance à l’eau et la solidité de la pièce. L’ABS peut également être collé avec des colles à solvant standard, poncé, percé, taraudé et peint — il s’usine davantage comme un plastique traditionnel que n’importe quel autre matériau FDM.
| Propriété | PLA | PETG | ABS |
|---|---|---|---|
| Résistance à la traction | 45 à 60 MPa | 45 à 55 MPa | 35 à 45 MPa |
| Module d'Young | 3,5 GPa | 2,0–2,3 GPa | 2,0–2,4 GPa |
| Allongement à la rupture | 3–6% | 15–25% | 10–20% |
| Résistance aux chocs (Izod) | 3 à 5 kJ/m² | 8 à 12 kJ/m² | 15 à 25 kJ/m² |
| Température de transition vitreuse (Tg) | 55 à 60 °C | 80 à 85 °C | 100–105 °C |
| Déformation thermique (0,45 MPa) | 50 à 55 °C | 70–75 °C | 95–100 °C |
| Température d'impression | 190–220 °C | 230–250 °C | 230–260 °C |
| Température du lit | 50 à 60 °C (facultatif) | 70–85 °C | 95–110 °C |
| Pièce jointe obligatoire | Non | Non (recommandé pour les pièces de grande taille) | Oui |
| Tendance à la déformation | Négligeable | Faible | Haut |
| Résistance aux UV | Mauvais (se détériore, se décolore) | Bon | Mauvaise qualité (jaunissement, fragilisation) |
| Résistance chimique | Mauvais (attaqué par les solvants) | Excellent (acides, bases, solvants) | Modérée (sensible à l'acétone et aux esters) |
| Post-traitement | Ponçage, peinture (dans une certaine mesure) | Ponçage, peinture (difficile) | Lissage à l'acétone, collage, usinage |
| Price per kg | $15–25 | $18–30 | $18–30 |
Strength vs Toughness: The Tradeoff Nobody Talks About
When engineers look at material selection charts, they plot strength against toughness — and PLA, PETG, and ABS occupy distinctly different quadrants. Understanding this relationship prevents the most common material selection mistake: choosing the strongest material and overlooking that it’s also the most brittle.
Tensile Testing at 20 mm/min: The Numbers
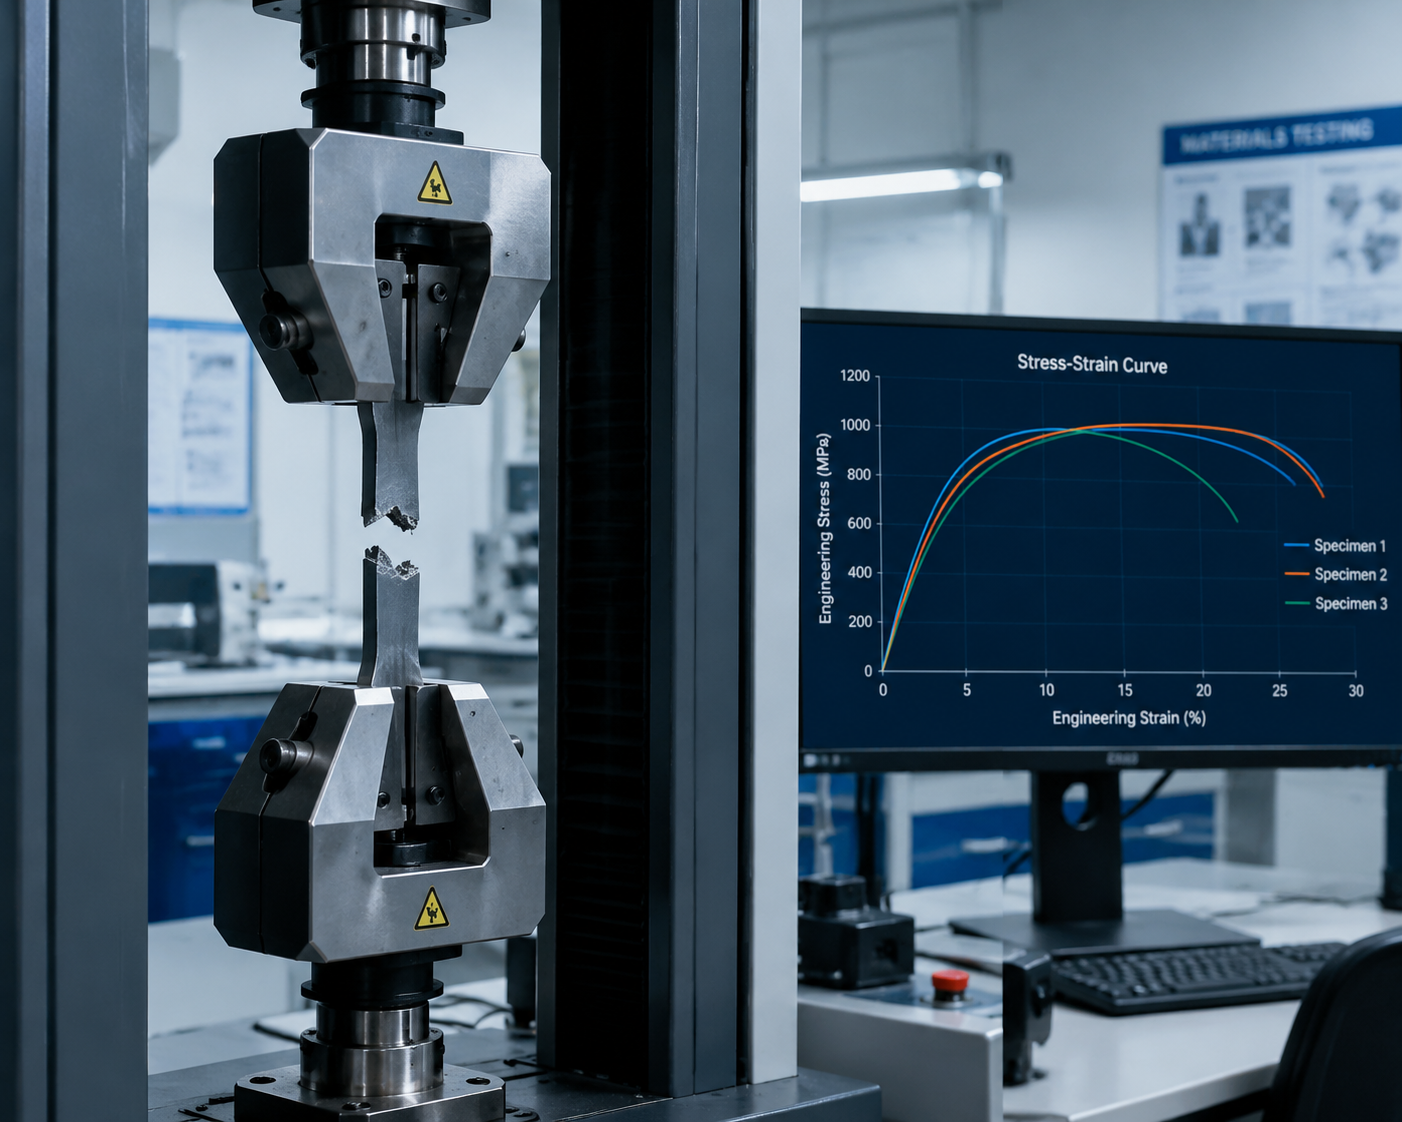
Under slow tensile loading (ASTM D638 Type IV specimens, 20 mm/min crosshead speed, 23°C), PLA consistently shows the highest ultimate tensile strength — often 55–60 MPa for quality filament. PETG follows at 48–53 MPa. ABS trails at 38–44 MPa. These numbers frame PLA as the “strongest” material, but strength alone is misleading.
The critical differentiator is the area under the stress-strain curve — the total energy absorbed before failure. PLA’s curve rises sharply and terminates abruptly at 3–5% strain. PETG’s curve shows a distinct yield point followed by a long plastic deformation region lasting 15–25% strain. ABS exhibits necking and cold-drawing behavior: after yielding at ~35 MPa, the specimen forms a neck that propagates along the gauge length at roughly constant stress, absorbing energy continuously until failure at 10–20% strain. The total energy to failure (toughness) ranks ABS > PETG > PLA, despite PLA having the highest peak stress.
Impact Testing: Izod and Drop-Weight Results
Notched Izod impact testing tells a similar story but with even greater separation. PLA: 3–5 kJ/m² — brittle failure with minimal crack propagation energy. PETG: 8–12 kJ/m² — ductile failure with visible deformation before crack initiation. ABS: 15–25 kJ/m² — the butadiene rubber phase absorbs impact energy through cavitation and shear yielding, resulting in impact resistance 5–8x that of PLA.
Drop-weight impact on printed enclosures and functional parts tells the practical story: a 3mm-thick PLA electronics enclosure dropped from 1 meter onto concrete cracked in 8 out of 10 tests. The same geometry in PETG survived all 10 drops with cosmetic scuffing. ABS dented but didn’t crack. For any part that might be dropped, struck, or handled roughly, PLA is the wrong choice.
Résistance à la fatigue
Cyclic loading separates these materials dramatically. PLA fails rapidly under repeated loading — fatigue life at 50% of UTS is typically under 10,000 cycles due to brittle crack propagation from surface defects. PETG performs better, with fatigue limits around 30–40% of UTS and lives exceeding 100,000 cycles at lower stress amplitudes. ABS exhibits the best fatigue performance due to the energy-dissipating butadiene phase: at 30% of UTS, ABS specimens regularly exceed 500,000 cycles without failure. For living hinges, snap-fits, and cyclically loaded components, PETG and ABS are viable; PLA is not.
Temperature Performance: Which Material Survives Heat?
Temperature resistance separates PLA from PETG and ABS decisively. The numbers matter because real parts face real thermal environments.
Température de déflexion thermique (HDT)
At 0.45 MPa load (ASTM D648), PLA’s HDT is approximately 52–55°C. A PLA bracket inside a car on a summer day — where dashboard temperatures routinely exceed 70°C — will creep, sag, and fail. A PLA part left in direct sunlight will soften within minutes. For context, a dark-colored PLA print can reach 60°C just from solar radiation on a 25°C day.
PETG’s HDT of 70–75°C provides a meaningful step up. It survives inside a hot car, near warm electronics (laptop exhaust, server rack), and in most indoor industrial environments. It won’t survive continuous exposure near engine components or in autoclave sterilization, but it covers 90% of functional part applications that PLA cannot.
ABS, with HDT of 95–100°C, handles nearly all consumer and light industrial environments. Under-hood automotive brackets (away from direct engine contact), dishwasher components, and electronics enclosures near heat sources are all within ABS’s thermal envelope. For boiling water exposure (100°C), ABS is marginal, and for autoclave sterilization (121–134°C), none of these three materials are suitable — that’s polycarbonate, PPSU, or PEEK territory.
Glass Transition and Creep
Glass transition temperature (Tg) predicts long-term creep behavior better than HDT. At temperatures approaching Tg, the amorphous regions of the polymer begin to flow under sustained load. A PLA part under constant spring load at 50°C will creep measurably over hours to days. At 55°C, creep accelerates dramatically. This is why PLA is unsuitable for any load-bearing application above ambient temperature — not just because of the HDT number, but because sustained stress below HDT still causes time-dependent deformation.
PETG at 60°C under sustained load shows minimal creep over weeks. At 75°C, creep becomes measurable but manageable with adequate safety factors. ABS at 80°C exhibits similar behavior. For structural brackets, clamped assemblies, and spring-loaded mechanisms, the practical continuous-use temperature is typically 15–20°C below Tg — which puts PLA at a ceiling of 35–40°C for load-bearing parts.
Printability: The Practical Reality
Material properties mean nothing if you can’t print the part successfully. Each of these filaments imposes different constraints on your printer and workflow.
PLA: The Baseline
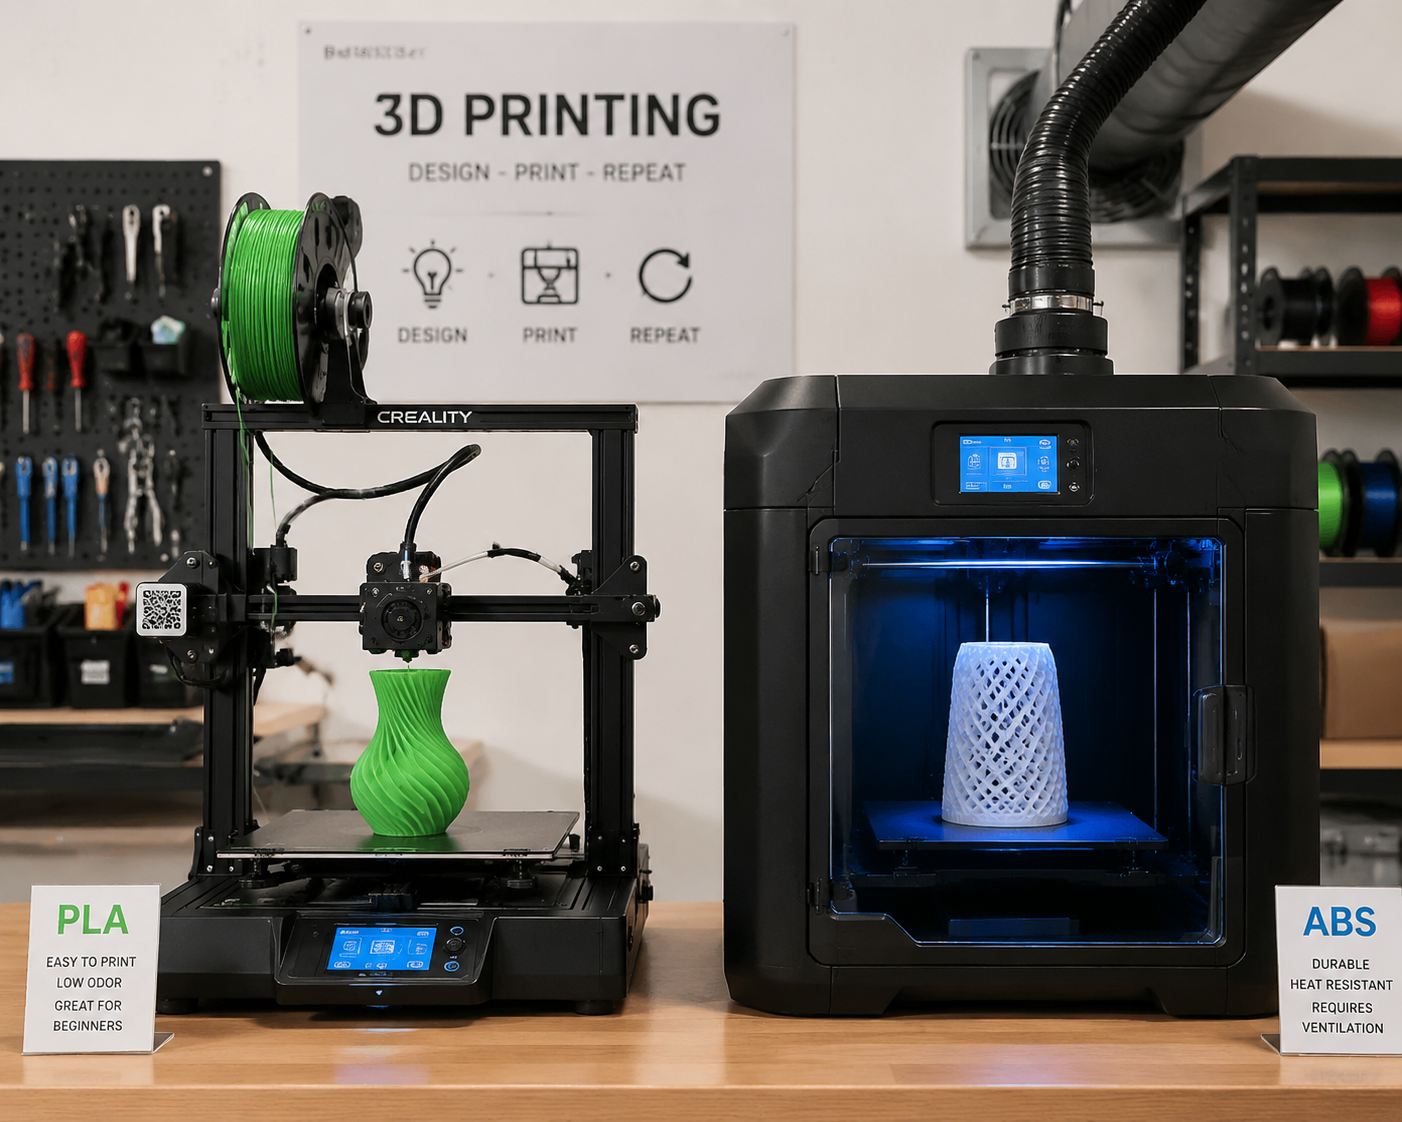
PLA prints on essentially any FDM printer ever made. Nozzle temperature 190–220°C, bed temperature 50–60°C (optional on some surfaces), no enclosure, low retraction requirements (2–4mm), and excellent bridging performance. Overhangs up to 60° from horizontal print cleanly without support. Layer adhesion is strong — Z-axis tensile strength typically reaches 70–80% of XY strength, better than PETG or ABS. The only caveat: PLA’s low melting point means heat creep in the hotend can cause jams if the heatsink fan isn’t adequate. A stock Ender 3 or Prusa Mini prints PLA flawlessly out of the box.
PETG: The Middle Ground
PETG needs a heated bed (70–85°C) and a build surface it won’t bond to permanently. PEI spring steel sheets are ideal; bare glass with glue stick works but risks chipping the glass if PETG bonds too aggressively. The first layer requires more care than PLA — nozzle height should be 0.05–0.1mm higher than PLA to prevent the nozzle from dragging through deposited material, which causes the characteristic PETG “boogers” that accumulate on the nozzle and eventually deposit on the print. Fan speed should be low (20–40%) for strength; higher fan speeds improve overhangs and bridging but reduce layer adhesion. Stringing is the primary print quality challenge — aggressive retraction (4–7mm at 40–60mm/s) and travel speed above 200mm/s help, but some stringing is almost inevitable with PETG. A stock Ender 3 with Capricorn tubing handles PETG well; all-metal hotend is preferred but not required.
ABS: The Demanding One
ABS requires commitment. Enclosure temperature must reach 40–50°C and stay there for the entire print. The bed must maintain 95–110°C — a 24V heated bed with insulation underneath is strongly recommended; 12V beds struggle to reach and hold these temperatures. ABS slurry (ABS dissolved in acetone) or specialized adhesives like Magigoo PA are reliable bed adhesion solutions; PEI alone is marginal for large ABS parts.
Warping is the dominant failure mode. A 150mm ABS part printed in an unheated enclosure has perhaps a 20% chance of completing without corner lift. The same part in a 45°C enclosure with a 10mm brim is nearly guaranteed success. Part cooling fans must be off or at minimum (0–15%) for the entire print — excessive cooling creates differential shrinkage between layers, causing delamination. ABS also shrinks during cooling (0.7–0.8% linear), so parts requiring tight tolerances must be scaled up in the slicer by 0.5–1% to compensate.
Ventilation is non-negotiable for ABS. Styrene emissions exceed recommended exposure limits in unventilated spaces during multi-hour prints. A filtered enclosure vented to outside, or a dedicated printing room with active ventilation, is standard practice for regular ABS printing.
Applications: What to Print with Which Material
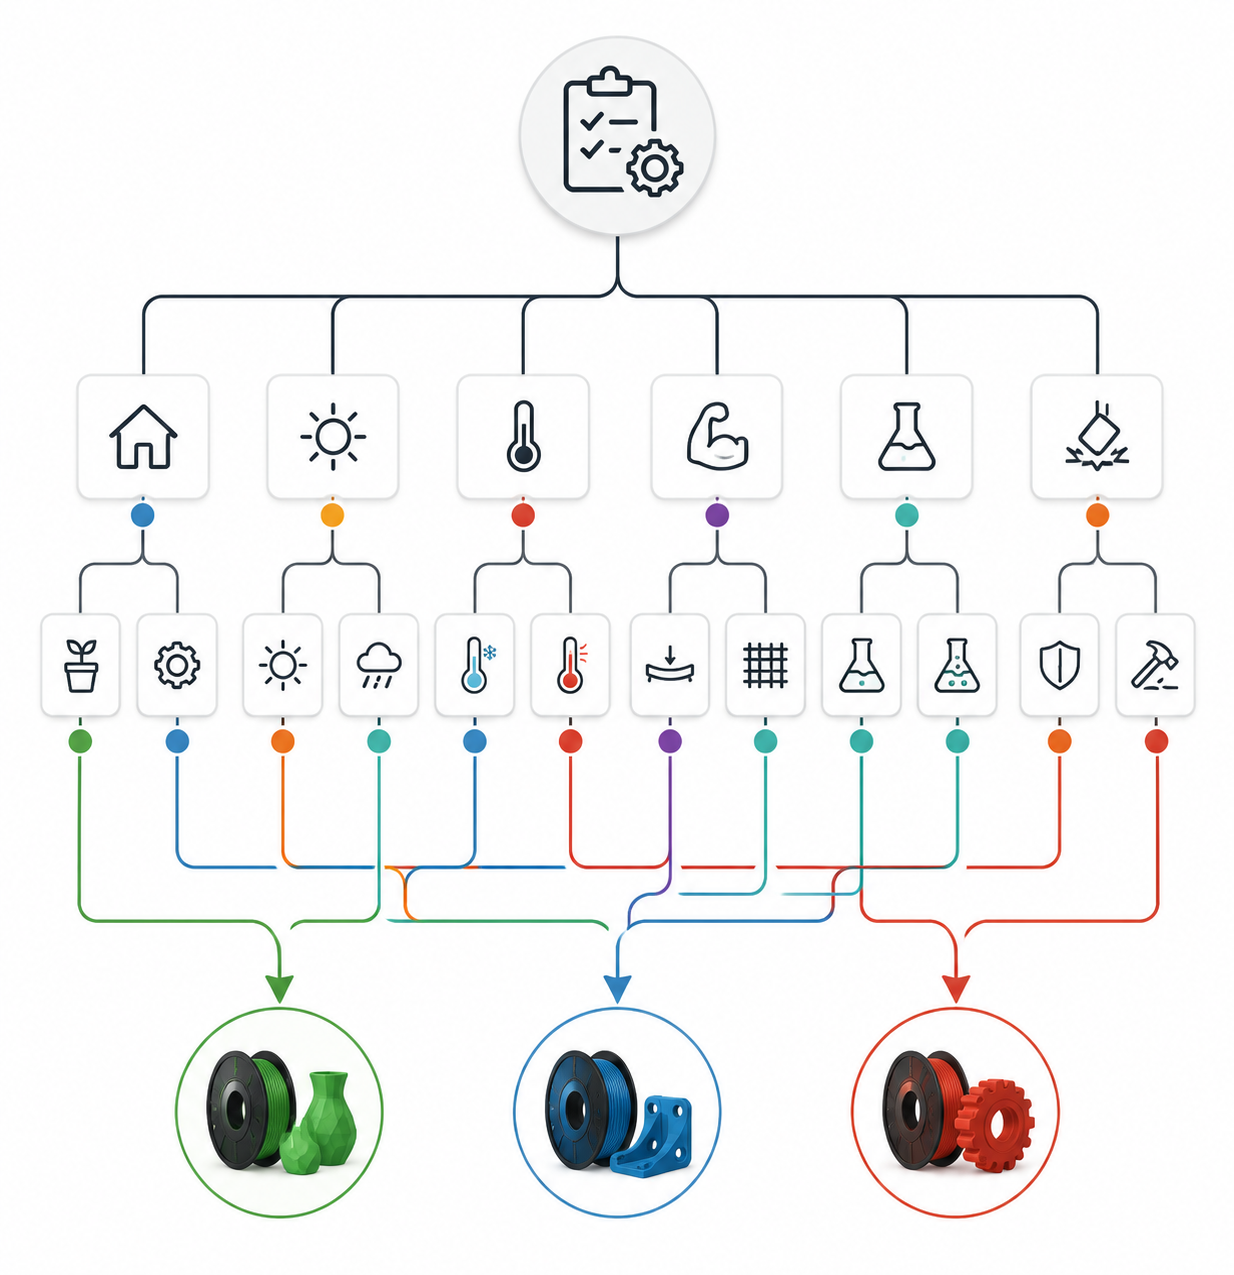
The material selection decision tree starts with the application requirements. Here’s what each material is genuinely best at, based on physical properties rather than community consensus.
When PLA Is the Right Choice
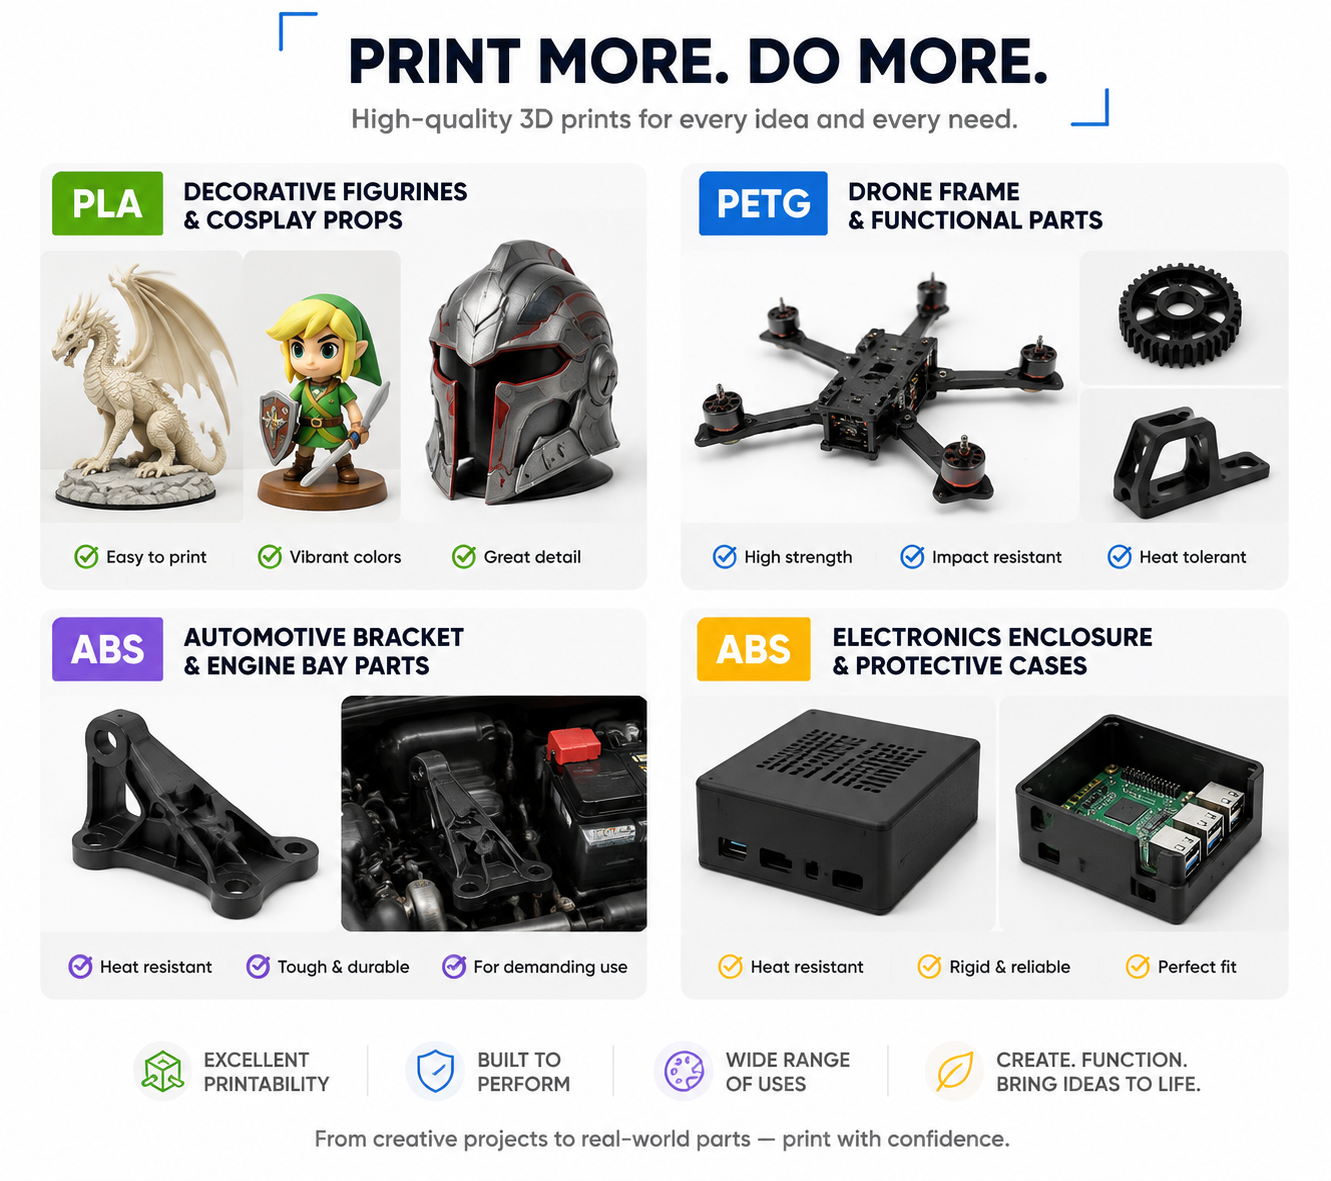
- Visual prototypes and display models: PLA’s dimensional accuracy, surface finish, and wide color gamut (including silk, marble, wood-fill, and gradient variants) make it unmatched for aesthetic prints.
- Figurines, cosplay props, and decorative items: Detail resolution at 0.1mm layer height with PLA exceeds what PETG and ABS can achieve.
- Tooling and assembly jigs (indoor, low-load): Drill guides, soldering jigs, and alignment fixtures that won’t see heat or impact work well in PLA.
- Educational models and teaching aids: Low cost, ease of printing, and zero fumes make PLA the classroom standard.
- Mold patterns for casting: PLA burns out cleanly for investment casting; PETG and ABS leave more residue.
When PETG Is the Right Choice
- Functional prototypes that need toughness: Snap-fit enclosures, living hinges, and click-together assemblies that will be repeatedly handled.
- Outdoor parts: PETG’s UV stability and moisture resistance make it suitable for garden fixtures, drone parts, and outdoor sensor housings.
- Chemical and water contact: Pump impellers, hydroponic fittings, lab equipment — PETG handles water, weak acids, and alcohols without degradation.
- Electronics enclosures: Impact-resistant cases for prototypes and low-volume production; PETG doesn’t crack when dropped and doesn’t deform near warm electronics.
- Food-contact items (with caveats): Natural PETG is FDA-compliant for food contact, though FDM layer lines harbor bacteria — coat or seal food-contact surfaces.
- Printer upgrades and structural parts: PETG’s combination of stiffness, toughness, and temperature resistance makes it the go-to for printed printer parts — extruder mounts, fan ducts, and frame braces.
When ABS Is the Right Choice
- High-temperature environments: Automotive interior parts, under-hood brackets (non-engine-contact), heat shields, and appliance components.
- Parts requiring post-processing: When surface finish matters, acetone vapor smoothing produces injection-molding-quality surfaces. ABS can also be machined — drilled, tapped, and sanded — more effectively than PLA or PETG.
- Mechanical assemblies with fasteners: Threaded inserts and self-tapping screws hold better in ABS than in PLA or PETG. ABS’s ductility prevents cracking around threaded fasteners under torque.
- Durable housings and enclosures: Professional-looking electronics enclosures, instrument cases, and protective shells that need to survive drops, heat, and years of use.
- Production-like prototypes: When prototyping parts that will eventually be injection-molded in ABS, printing in the same material validates both mechanical performance and assembly fit.
Storage, Moisture, and Shelf Life
Filament storage is often treated as an afterthought, but moisture absorption affects all three materials differently and can destroy print quality — and mechanical properties — before you see any visible sign of trouble.
PLA: Moderately hygroscopic but forgiving. PLA absorbs moisture slowly, and mildly wet PLA manifests as reduced layer adhesion and increased brittleness rather than obvious print defects. A spool left out for a week in 50% RH will still print acceptably. Drying at 45–50°C for 4–6 hours restores properties. PLA stored in a sealed container with desiccant lasts essentially indefinitely.
PETG: More hygroscopic than PLA. Wet PETG announces itself dramatically: popping and hissing during extrusion, heavy stringing, rough surface texture, and dramatically reduced layer adhesion. Drying requires 60–65°C for 4–6 hours. PETG should be stored in a sealed container with indicating desiccant and ideally printed from a dry box for consistent results.
ABS : Least hygroscopic of the three but not immune. Wet ABS shows increased stringing and surface defects but rarely the dramatic popping seen with wet PETG or nylon. Drying at 80°C for 2–4 hours is sufficient. ABS’s lower moisture absorption is one of its practical advantages — it’s more forgiving of imperfect storage.
Cost Analysis: Material Price vs Total Cost Per Part
Filament cost per kilogram is only one component of the total cost per usable part. Print success rate, post-processing time, and part lifespan all affect the true economics.
| Facteur de coût | PLA | PETG | ABS |
|---|---|---|---|
| Filament cost/kg | $15–25 | $18–30 | $18–30 |
| First-print success rate | 95%+ | 85–90% | 70–80% (enclosed) |
| Post-processing time | 10–30 min (sanding, painting) | 20–40 min (string removal, sanding) | 20–60 min (support removal + smoothing) |
| Typical part lifespan | Months (indoor); days (outdoor) | Years (indoor/outdoor) | Years (indoor); months (outdoor UV) |
| Energy cost per print | Lowest (low temps, short warmup) | Modéré | Highest (high temps, enclosure heating) |
For production environments, the math often favors PETG: it’s only marginally more expensive than PLA per kilogram but produces parts with dramatically longer service life and lower failure rates in functional applications. ABS becomes cost-competitive when post-processing requirements favor its machinability and acetone smoothing, or when temperature requirements exceed PETG’s envelope. PLA remains the clear winner for visual-only parts, prototypes that won’t be mechanically tested, and high-volume low-cost production where heat and impact aren’t factors.
Material Selection Framework
Use this decision flow to select the right material for your application:
- Will the part exceed 55°C in use? → Eliminate PLA. Choose PETG or ABS.
- Will the part exceed 80°C in use? → Eliminate PLA and PETG. Choose ABS. If exceeding 100°C, these three materials are all unsuitable — consider nylon, polycarbonate, or PEEK.
- Will the part experience impact or repeated handling? → Eliminate PLA (brittle failure risk). Choose PETG or ABS.
- Does the part need chemical resistance? → Eliminate PLA and ABS (sensitive to solvents). Choose PETG.
- Is the part for outdoor use? → Eliminate PLA and ABS (poor UV stability). Choose PETG.
- Does the part need post-processing (smoothing, painting, machining)? → Choose ABS. Acetone vapor smoothing is a unique capability.
- Is dimensional accuracy the top priority? → Choose PLA. It has the lowest shrinkage and best fine-feature reproduction.
- Is print success rate critical (no time for failed prints)? → Choose PLA (95%+ success) or PETG (85–90%). ABS requires more tuning and has higher failure rates.
Questions fréquemment posées
Puis-je imprimer de l'ABS sans enceinte ?
Pour les très petites pièces (moins de 30 mm dans n’importe quelle dimension), cela peut parfois fonctionner — mais le gauchissement et le délaminage sont probables. Un pare-courant d’air (paroi imprimée entourant la pièce) et un plateau chauffant à 110 °C améliorent les chances de réussite, mais le taux de réussite reste faible pour toute pièce de taille fonctionnelle. Si vous souhaitez sérieusement imprimer de l’ABS, prévoyez un budget de $50 à 100 pour une enceinte (ou fabriquez-en une vous-même à partir de carton mousse et d’acrylique). L’enceinte sera rentabilisée en quelques bobines grâce à l’élimination des impressions ratées.
Le PETG est-il réellement plus résistant que le PLA ?
“La notion de ” plus résistant “ dépend de ce que l’on mesure. Le PLA présente une résistance à la traction plus élevée (55 à 60 MPa contre 48 à 53 MPa pour le PETG) ainsi qu’une plus grande rigidité. Le PETG, quant à lui, offre une ténacité nettement supérieure : il absorbe davantage d’énergie avant de se rompre et se déforme de manière ductile plutôt que de se briser en éclats. Pour une pièce soumise à une contrainte de traction constante, le PLA est ” plus résistant ». Pour une pièce susceptible d’être lâchée, heurtée ou pliée, le PETG est bien plus durable. Dans la pratique, la plupart des pièces fonctionnelles tirent davantage parti de la ténacité du PETG que de la résistance maximale du PLA.
Ces matériaux peuvent-ils être utilisés pour des objets destinés à entrer en contact avec des denrées alimentaires ?
Le PLA et le PETG naturels (non pigmentés) sont généralement reconnus comme adaptés au contact alimentaire au niveau de la matière première, et l’ABS naturel est également considéré comme adapté au contact alimentaire sous sa forme pure. Cependant, l’impression FDM pose deux problèmes : les buses en laiton peuvent contenir des traces de plomb qui se retrouvent dans l’impression, et les lignes de couche créent des crevasses propices à la prolifération bactérienne qui ne peuvent pas être nettoyées efficacement. Les pigments et additifs présents dans les filaments colorés peuvent ne pas être adaptés au contact alimentaire. Pour un contact alimentaire occasionnel et de courte durée avec des surfaces revêtues ou scellées, le PETG constitue la meilleure option. Pour une utilisation alimentaire régulière, appliquez un revêtement époxy adapté au contact alimentaire ou utilisez l’impression uniquement pour réaliser le modèle de moule, puis coulez-le dans du silicone de qualité alimentaire.
Pourquoi mon impression en PETG présente-t-elle autant de filaments ?
La viscosité élevée du PETG à l’état fondu et sa tendance à couler font de la formation de fils le défaut de qualité d’impression le plus courant. Solutions par ordre d’efficacité : (1) Séchez votre filament — le PETG humide forme des fils de manière exponentiellement plus importante que le PETG sec. (2) Augmentez la distance de rétraction à 5–7 mm et la vitesse à 40–60 mm/s. (3) Activez l’option “ z-hop when retracted ” (saut en Z lors de la rétraction) et réglez-la sur 0,2–0,4 mm. (4) Augmentez la vitesse de déplacement à 200 mm/s ou plus pour casser les fils avant qu’ils ne refroidissent. (5) Réduisez la température de la buse de 5 à 10 °C — la température la plus basse permettant de maintenir l’adhérence des couches minimise les coulures. Si rien d’autre ne fonctionne, un pistolet thermique permet d’éliminer rapidement les fils de PETG des impressions finies.