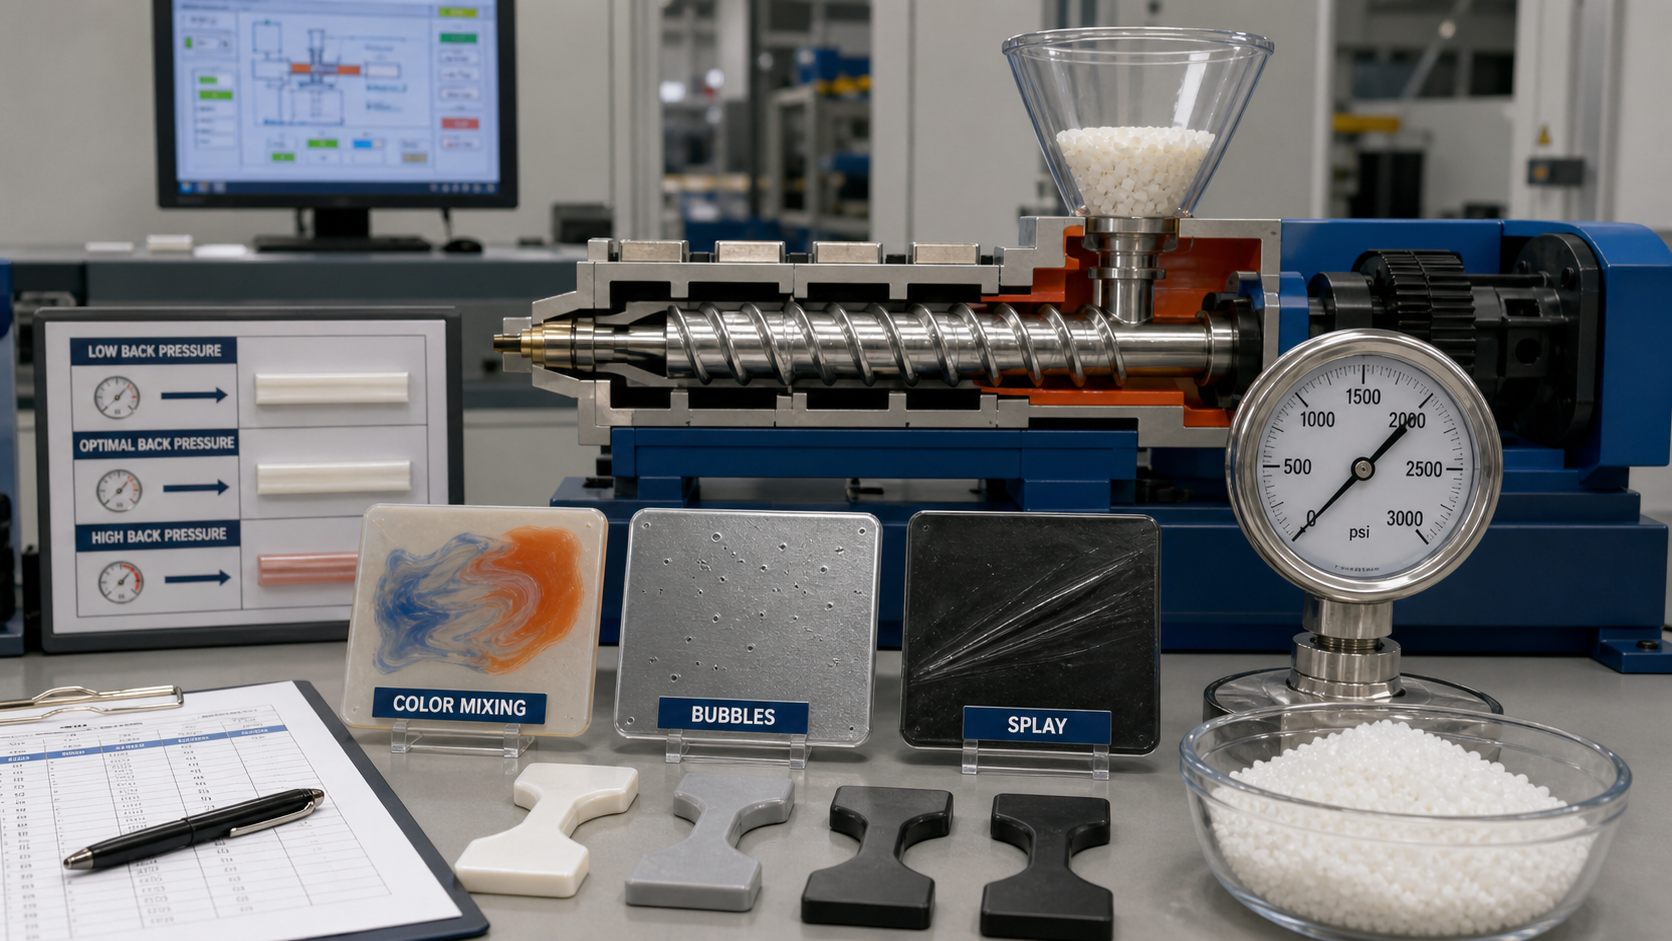
Dans le moulage par injection, la contre-pression désigne la résistance exercée sur la vis pendant la plastification. Une contre-pression adéquate peut améliorer l'uniformité de la masse fondue, le mélange des couleurs et la régularité des injections, tandis qu'une contre-pression excessive ou instable peut augmenter la chaleur de cisaillement, dégrader la matière, piéger des gaz et entraîner l'apparition de défauts tels que des bulles, des déformations, des traces de brûlure ou des stries de couleur.
La contre-pression est souvent considérée comme un paramètre de la machine, mais les acheteurs perçoivent son effet comme un critère de qualité de la pièce. Lorsqu’une pièce moulée présente des bulles, un écartement, des marbrures de couleur ou des dimensions irrégulières, il convient de réexaminer la stabilité de la plastification, ainsi que le séchage, la conception de l’entrée de matière et l’éventement.
Qu'est-ce qui fait varier la contre-pression ?
Le réglage adéquat dépend de la résine, de la conception de la vis, du colorant, des rebroyés, de la taille des granulés et de la durée du cycle. Il doit être ajusté en fonction des données de processus, et non déterminé à l'aveuglette.
| Effet de contre-pression | Avantage en cas de maîtrise | Risque en cas d'excès |
|---|---|---|
| Mélange à l'état fondu | Meilleure dispersion des colorants et des additifs | Une chaleur de cisaillement trop importante. |
| Régularité des tirs | Un amortissement plus stable et un poids par pièce réduit | Un temps de récupération plus long. |
| Évacuation de l'air | Peut favoriser la fusion compacte | Peut également entraîner un piégeage ou une surchauffe du gaz si le procédé n'est pas optimal. |
| Température du matériau | Une fusion plus homogène | Dégradation des plastiques thermosensibles. |
| Changement de couleur | Dispersion améliorée | La purge peut prendre plus de temps. |
Défauts liés à un mauvais contrôle de la contre-pression
- Des stries de couleur ou une mauvaise dispersion du mélange-maître.
- Bulles ou vides dus à une plastification inégale et à la présence de gaz emprisonné.
- Déformation due à une chaleur de cisaillement excessive, à l'humidité ou à la présence de gaz.
- Traces de brûlure ou odeur due à la surchauffe de matériaux sensibles.
- Poids ou dimensions irréguliers des pièces dus à une préparation instable de la coulée.
Remarques spécifiques aux matériaux
La contre-pression doit être ajustée en fonction du séchage, de la température de fusion, de la vitesse de la vis et du temps de séjour, en particulier pour les matériaux sensibles à l'humidité ou à la chaleur.
| Matériau | Problème de contre-pression | Note de procédure |
|---|---|---|
| PC | Sensibilité à l'humidité et à la chaleur | Séchez soigneusement et évitez toute chaleur excessive due au cisaillement. |
| Nylon | Humidité et orientation des fibres | Contrôler le séchage et l'homogénéité du mélange. |
| ABS | Couleur et qualité de la surface | Mélangez suffisamment sans faire surchauffer. |
| POM | Risque de dégradation en cas de surchauffe | Respectez la plage de traitement sécurisée. |
| TPE / TPU | Sensibilité au cisaillement et à l'humidité | Trouver le juste équilibre entre le mélange, le séchage et la conception des obturateurs. |
Définir la contre-pression dans le cadre d'une fenêtre de processus
La contre-pression doit être évaluée en tenant compte du temps de récupération de la vis, de l’amortissement, de la température de la masse fondue, de la vitesse de la vis, du temps de séjour, de la dispersion de la couleur ou des additifs, ainsi que des exigences relatives à la pièce finale. Une valeur plus élevée n’est pas nécessairement meilleure. Le réglage optimal correspond à la condition stable la plus basse permettant d’obtenir une plastification reproductible et une qualité de masse fondue acceptable, sans cisaillement excessif ni dégradation.
- Enregistrez le temps de récupération, l'amortissement, la pression maximale, la température de fusion et la variation d'une injection à l'autre.
- Veillez à contrôler la qualité de la résine, son taux d'humidité, sa couleur, la proportion de matière broyée et le temps de séjour dans le cylindre pendant la phase d'essai.
- Après chaque modification contrôlée, vérifiez l'aspect de la pièce moulée, son poids, ses dimensions, les lignes de soudure, la présence de bulles, l'écartement des bords et l'odeur.
Comment le plastique nylon contribue à la réalisation du projet
Depuis 2005, Nylon Plastic accompagne ses clients dans le choix des matériaux et la fabrication de pièces plastiques finies. Pour les essais de contre-pression et la prévention des défauts de moulage par injection, cette analyse utile permet de mettre en relation le plan, le matériau, l'outillage ou le processus d'usinage, l'état de l'inspection et le plan de production avant l'approbation du devis.
- Vérifiez la sensibilité de traitement des produits PA, PA-GF20 ou PA-CF30 non chargés, ainsi que les exigences en matière de séchage et de dispersion des fibres ou des additifs.
- Il convient d'utiliser une plage de paramètres de processus documentée plutôt qu'une simple valeur de contre-pression reprise telle quelle d'une machine à l'autre ou d'une qualité à l'autre.
- Reliez l'essai de la machine aux étapes de ventilation du moule, de conception des points d'injection, d'inspection et aux justificatifs de validation des lots avant le lancement de la production en série.
Lire la suite
- Fenêtre du processus de moulage par injection
- Dépannage de Splay
- Services de moulage par injection de nylon
Questions fréquemment posées
Quel est le rôle de la contre-pression dans le moulage par injection ?
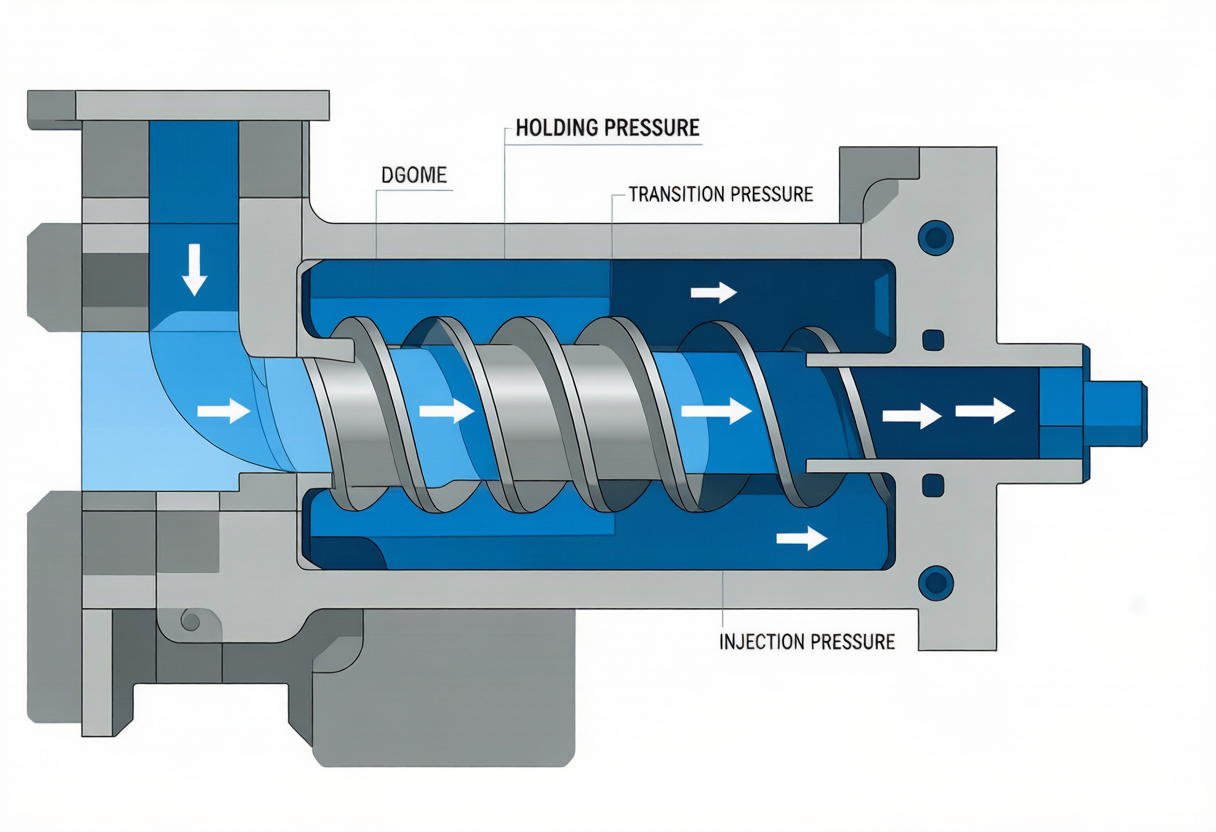
Elle empêche la remontée de la vis pendant la plastification. Son réglage influe sur le mélange, l’homogénéité de la masse fondue, le temps de récupération, la chaleur de cisaillement, l’uniformité des injections et le risque de dégradation de la matière.
Une contre-pression plus élevée est-elle préférable pour le nylon ?
Pas systématiquement. Utilisez le réglage stable le plus bas permettant d'obtenir une plastification homogène pour la nuance, le taux d'humidité, la couleur, la charge, la vis et le cycle concernés. Une pression excessive peut générer de la chaleur et des forces de cisaillement.
La contre-pression peut-elle provoquer un écartement ou la formation de bulles ?
Ce phénomène peut se produire lorsque des contraintes de cisaillement ou une chaleur excessives s'associent à la présence d'humidité, à une mauvaise ventilation, à une contamination par des substances volatiles ou à un temps de séjour prolongé. Vérifiez l'historique complet du processus et des matériaux.
Un appel d'offres doit-il préciser la contre-pression ?
Une demande de devis doit préciser le matériau, les exigences relatives aux pièces, l'historique des défauts et les preuves de validation. Le mouliste doit définir et consigner la plage de contre-pression spécifique à la machine au cours des essais.
Demander une analyse de la qualité de la fusion et de la fenêtre de processus
Veuillez envoyer les informations relatives à la qualité, à la matière de remplissage, au taux d'humidité, aux données de la machine, aux preuves de défauts et aux spécifications des pièces afin de permettre un examen contrôlé du processus.