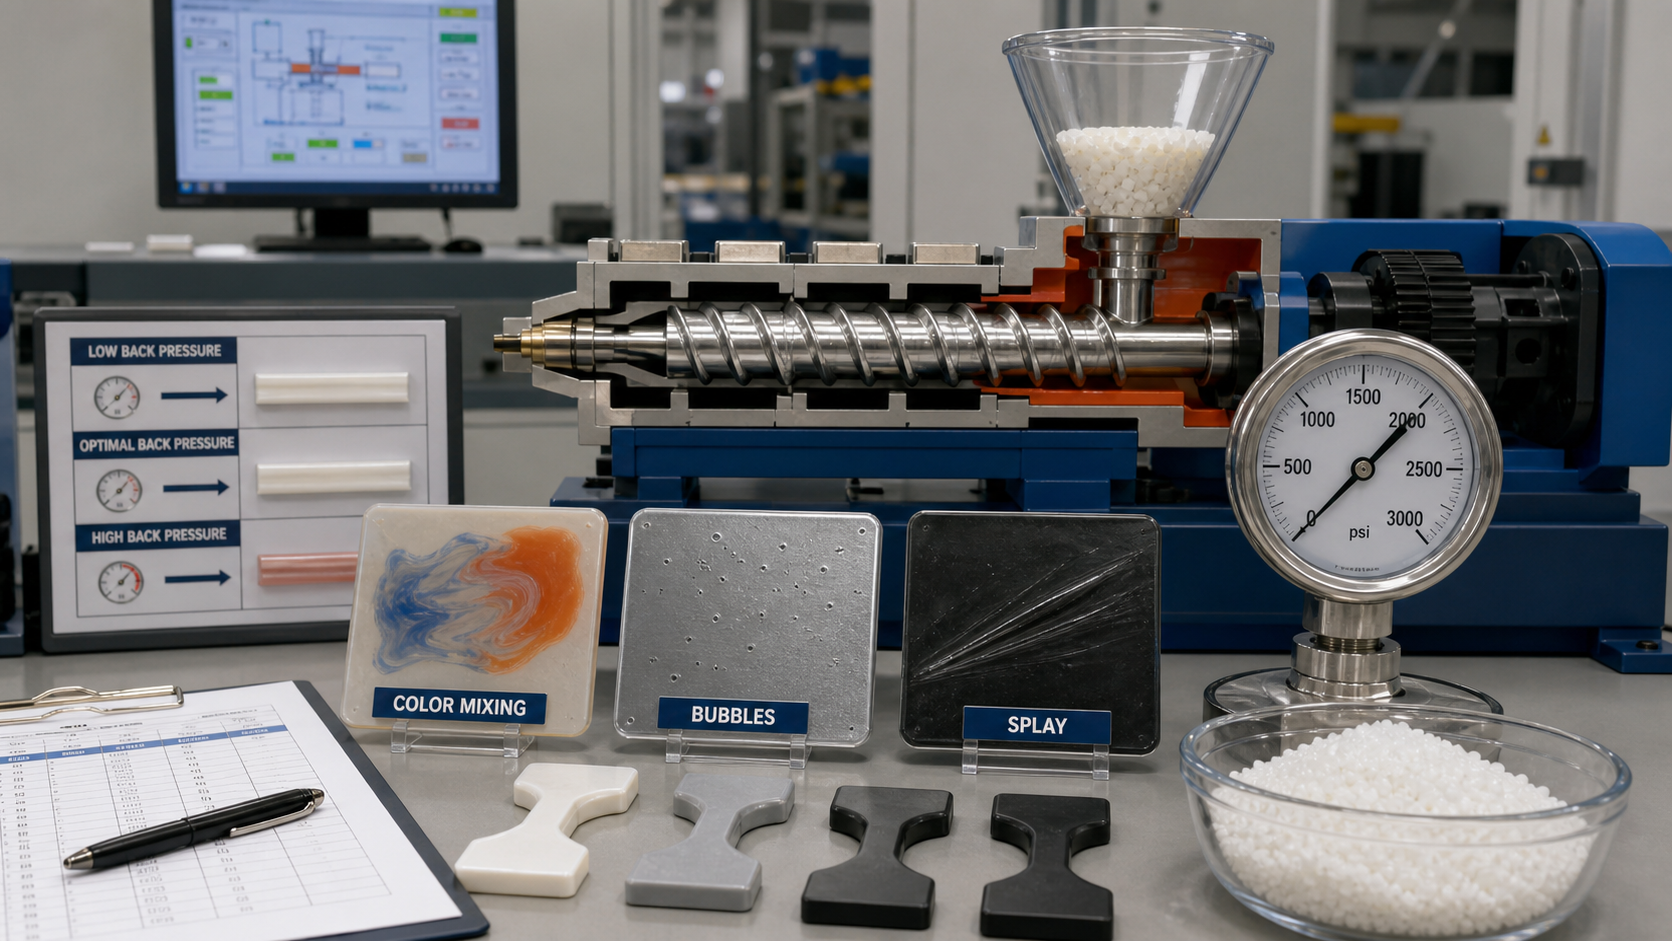
Pression d'injection, vitesse et garniture Ces paramètres permettent de contrôler différentes phases du cycle de moulage et ne doivent pas être considérés comme interchangeables. La vitesse d’injection détermine le déplacement de la matière fondue et la stabilité du front d’écoulement. La pression d’injection correspond généralement à une limite de la machine ou du procédé qui permet d’appliquer le profil de vitesse sélectionné sans dépasser la force disponible. Le rapport V/P définit le moment où le remplissage laisse place au tassement. La pression de maintien compense ensuite le retrait tant que la buse reste ouverte.
Pour un acheteur, la question essentielle est de savoir si le fournisseur est en mesure de démontrer l'existence d'une relation reproductible entre le réglage, la courbe de la machine et la réponse de la pièce moulée. Une valeur de pression sans indication de la taille de la machine, du diamètre de la vis, de l'entrée de matière, du type de résine et du temps de remplissage ne suffit pas pour reproduire un processus. Le rapport de validation doit indiquer les conditions de départ, la variable unique modifiée, la courbe de pression ou de vitesse qui en résulte, le poids de la pièce, les dimensions critiques, l'aspect et la plage de processus approuvée.
Régulation de la vitesse par rapport à la régulation de la pression
| Contrôle | Ce que cela change | Signal utile | Erreur courante |
|---|---|---|---|
| Vitesse d'injection | Vitesse du front d'écoulement, échauffement par cisaillement, croissance de la couche gelée et temps de remplissage | Profil de phase, temps de remplissage, courbe de pression et séquence de coulée insuffisante | Copier une valeur de vitesse sans contexte de machine ni de porte |
| Limite de pression d'injection | Force maximale disponible avant que la machine ne limite ou n'arrête le profil de remplissage | Pression de crête par rapport à la limite et à la répétabilité du transfert | Augmenter la limite pour masquer une restriction ou un problème de purge |
| Transfert V/P | Point où la machine passe du remplissage à l'emballage | Position de la vis, pression dans la cavité ou signal de transfert reproductible | Utilisation du temps seul, sans vérifier le niveau de remplissage ni le poids des pièces |
| Maintenir la pression | Compensation de matière après transfert, pendant que la porte alimente la cavité | Étude sur l'étanchéité des vannes, plateau de poids et dimensions | Allonger le temps de maintien après la fermeture de la porte ou suremballer la pièce |
Utilisez le Paramètres de processus et guide des fiches de configuration pour consulter la hiérarchie complète des processus. Le Guide de conception des portails explique pourquoi le type de vanne et le sens d'entrée peuvent donner l'impression qu'une modification de pression ou de vitesse fonctionne temporairement. Le guide de diagnostic des défauts C'est utile lorsqu'un changement de réglage provoque des reflets, des ombres, des images trop courtes ou une déformation.
Profilage de la vitesse de remplissage et stabilité du front d'écoulement
Commencez par bien comprendre le profil d'écoulement requis. Une vitesse constante peut convenir pour une pièce simple, tandis qu'un profil en plusieurs étapes est préférable lorsque la pièce présente une face esthétique, une paroi mince, un long trajet d'écoulement, une caractéristique sensible à la ligne de soudure ou une entrée proche d'un insert. La première étape doit remplir l'entrée et établir un contact stable avec la paroi. Un étage intermédiaire de remplissage permet de contrôler l’orientation et la montée en pression. Un étage final peut être ralenti ou ajusté vers la fin du remplissage afin de gérer l’évacuation de l’air, l’aspect esthétique ou la réponse en pression.
Les injections courtes fournissent les preuves les plus directes. Prenez plusieurs clichés à différents niveaux de remplissage sans tasser la matière, identifiez le front d’écoulement qui avance et marquez l’endroit où apparaissent une hésitation, un jet, une ligne de soudure ou un changement de brillance. Si le front d’écoulement change de direction au niveau d’une nervure ou d’un insert, notez cette caractéristique sur l’échantillon. Cela permet à l’équipe de déterminer si un ajustement de la vitesse peut résoudre le problème ou s’il faut revoir la buse et la géométrie.
Ne partez pas du principe qu’une vitesse plus faible est toujours plus sûre. Un front d’écoulement lent peut geler plus tôt, accroître les hésitations et créer une bande visible. Un front d’écoulement rapide peut réduire le gel dans une paroi mince, mais augmenter le cisaillement, le gaz piégé, les marques de brûlure ou l’orientation. Le profil de vitesse acceptable est celui qui produit un remplissage reproductible et laisse une marge suffisante pour le tassage et le refroidissement.
Limites de pression et protection des machines
La pression d'injection dépend de la viscosité de la résine, de la température de fusion, de la restriction au niveau de l'entrée, de l'épaisseur de paroi, de la longueur d'écoulement, de l'évent, du diamètre de la vis et de la vitesse de remplissage. Une courbe de pression ascendante peut indiquer une résistance normale en fin de remplissage, mais une hausse inattendue plus tôt dans la course peut signaler la présence d’un « slug » froid, d’un évent obstrué, d’une restriction au niveau de la buse, d’une section gelée, d’un décalage de l’insert ou d’un problème lié à l’état du matériau. Notez le point de la course où la pression change, et pas seulement la valeur maximale.
Réglez la limite de pression à un niveau suffisamment élevé pour permettre l'exécution du profil de remplissage validé avec une marge raisonnable, mais suffisamment bas pour protéger la machine et le moule. Si la limite est atteinte, arrêtez la machine et procédez à une analyse avant d'augmenter la pression à l'aveugle. Vérifiez le séchage de la matière, la température réelle de fusion, l'état de la buse et du canal d'injection, les dimensions de la porte d'injection, l'évent, l'alignement du moule, le comportement de la presse et l'équilibre entre les cavités. Une machine qui atteint sa limite sur une seule cavité nécessite des analyses spécifiques à cette cavité plutôt qu'une limite globale plus élevée.
Méthodes de transfert V/P
Le transfert V/P doit reposer sur un état reproductible de la cavité. Le transfert basé sur la position de la vis est simple et courant, mais il doit être validé en fonction du poids de la pièce et de la pression. Le transfert basé sur la pression dans la cavité peut refléter plus directement l’état réel de remplissage lorsque des capteurs adaptés et un signal de bonne qualité sont disponibles. Le transfert basé sur le temps peut s’avérer utile pour un processus stable, mais il est plus sensible aux variations de viscosité, de température et de lot de matière.
| Méthode de transfert | Force | Risque à vérifier | Éléments de validation |
|---|---|---|---|
| Position de la vis | Facile à enregistrer et à reproduire sur la même machine | Selon les machines ou les tailles de vis utilisées, l'état de la cavité peut varier. | Poids des pièces, courbe de pression, défauts de remplissage et répétabilité du transfert |
| Pression dans la cavité | Réagit à la présence de moisissures à un emplacement sélectionné | L'emplacement des capteurs, leur étalonnage et le bruit du signal peuvent influencer le résultat | Courbe de pression, état du capteur, poids et réponse dimensionnelle |
| Pression hydraulique ou mécanique | Disponible sur de nombreuses machines et utile comme signal de protection | It may not represent cavity fill directly | Correlation with fill state, part weight and peak pressure |
| Heure | Simple for a stable, well-understood cycle | Viscosity and thermal changes can shift the actual fill state | Repeated shots across lots, cavities and shift changes |
Pack, hold and gate-seal study
After transfer, hold pressure should compensate for material shrinkage without forcing unnecessary stress or flash. Use a gate-seal study to find the point at which additional hold time no longer increases part weight. Then check whether the selected pressure and time meet critical dimensions, sink limits, flatness, sealing, snap-fit function and cosmetic requirements.
Overpacking can move dimensions, increase residual stress, open a parting-line flash condition or make ejection more difficult. Underpacking can cause sink, voids, poor boss strength and dimensional undersize. The correct result is not the highest part weight. It is the lowest stable packing condition that meets function and drawing requirements across the validated sample range.
Cushion, non-return valve and shot repeatability
Cushion is the material remaining in front of the screw at the end of injection. A stable cushion indicates that the shot and non-return valve are behaving repeatably under the selected conditions. A changing cushion can be associated with a leaking valve, inconsistent recovery, an unstable check ring, an incorrect shot size or a process that is close to machine capacity.
- Record cushion for consecutive shots rather than one selected cycle.
- Compare shot weight and part weight when pressure or transfer changes.
- Check recovery speed, back pressure and melt temperature together.
- Investigate a sudden pressure or cushion change before changing hold pressure.
- Keep resin lot, drying condition and purge history traceable during trials.
Defect response matrix
| Symptôme | First evidence | Possible adjustment | When to review mold or DFM |
|---|---|---|---|
| Short shot | Fill time, peak pressure, short shots, material condition and vent map | Stabilize material, fill profile, melt temperature or transfer | Pressure remains high at a gate, thin wall or blocked vent after process checks |
| Jetting or flow mark | Gate-entry short shots and flow-front direction | Adjust gate-entry speed or staged profile | Mark begins as a free stream or gate direction prevents wall contact |
| Flash | Parting line, shutoff, vent, pressure trace and cavity comparison | Review transfer and hold pressure | Flash persists within a stable window or is cavity-specific |
| Sink or void | Gate seal, weight plateau, thick-section map and hold response | Adjust transfer, hold profile or cooling | Heavy geometry or gate location prevents effective packing |
| Déformation | Free-state profile, cavity map, cooling data and packing response | Balance fill, packing and cooling | Distortion follows gate, cooling circuit or wall-thickness imbalance |
Setup and validation checklist
- Record resin grade, lot, moisture condition, color and reinforcement.
- Record machine, screw diameter, shot utilization, mold revision, cavity and gate.
- Record fill time, speed stages, peak pressure, pressure limit and transfer method.
- Record cushion, recovery time, back pressure, actual melt temperature and mold-surface temperature.
- Run a gate-seal study before finalizing hold time.
- Measure part weight, critical dimensions, cosmetic zones, flatness and assembly function.
- Compare consecutive shots and all cavities, not only a visually favorable sample.
- Document the approved center, normal range, warning limit and stop limit.
For an RFQ or supplier review, provide the controlled drawing, CAD, resin and grade, gate concept, annual volume, machine constraints, defect photos, current process trace and inspection method. We can then connect pressure and speed changes to the part response and determine whether the next trial should be a process adjustment, a gate review, a cooling review or a DFM correction.
Process Window Decisions That Affect Part Cost
| Décision | What Can Go Wrong | Evidence to Keep |
|---|---|---|
| Fill-speed profile | Hesitation, jetting, shear heat or an unstable flow front | Short shots, fill time, pressure trace, appearance and cavity comparison |
| Pressure limit | The machine hides a restriction by running close to the limit | Peak pressure, transfer state, cushion, clamp margin and repeatability |
| Transfert V/P | Underpacking, flash, overpacking or shot-to-shot weight movement | Transfer method, fill percentage, cavity pressure or part-weight trend |
| Hold and gate seal | Sink, void, stress, dimensional drift or unnecessary cycle time | Gate-seal study, weight plateau, critical dimensions and functional samples |
For nylon, a stable process window also depends on the exact grade, reinforcement, color, moisture condition and mold temperature. PA-GF20 and PA-CF30 can change flow resistance, fiber orientation and pressure response, so a setup sheet copied from unfilled PA should be treated as a starting point only.
How Nylon Plastic Supports Process Review
Nylon Plastic has supported modified plastic materials and finished-part manufacturing since 2005. The useful review connects material condition, gate and mold design, process traces, inspection and the intended production volume before a supplier is asked to repeat a setting.
- Compare unfilled PA, PA-GF20 and PA-CF30 against the actual part failure mode.
- Use the same resin, mold revision, cavity, machine and inspection condition when validating a change.
- Define the approved center, warning limit, stop limit and reaction owner in the setup sheet.
Injection pressure speed packing decisions should be tied to the machine trace, gate-seal evidence, part weight and critical dimensions rather than treated as isolated setpoints.
Lire la suite
- Paramètres du procédé de moulage par injection
- Conception des points d'injection dans le moulage par injection
- Services de moulage par injection de nylon
Questions fréquemment posées
La pression d'injection est-elle une valeur de consigne ou une limite ?
Elle est généralement utilisée comme limite de pression, tandis que le profil de vitesse sélectionné contrôle le remplissage. Vérifiez la courbe de pression, l'état du transfert et la marge de sécurité avant d'augmenter cette limite.
Comment choisit-on la vitesse d'injection ?
Pour obtenir un profil stable, tenez compte de la longueur des injections, du comportement de l'écoulement, de la pression, du temps de remplissage, de l'aspect, ainsi que du type exact de résine et de l'emplacement de l'entrée de matière. Une vitesse universelle n'est pas fiable.
Qu'est-ce qu'un transfert V/P ?
Le transfert V/P correspond au passage d'un remplissage à vitesse contrôlée à un remplissage à pression contrôlée. Validez-le en vérifiant le poids, les dimensions, le flash, le retrait, la pression et le fonctionnement.
Pendant combien de temps faut-il maintenir la pression ?
La pression de maintien doit être maintenue jusqu’à ce que la fermeture de l’entrée soit effective pour le matériau, l’entrée et les conditions de température du moule validés. Vérifiez ce point à l’aide d’une étude de fermeture de l’entrée plutôt qu’en vous basant sur une durée par défaut.
En quoi le rembourrage influe-t-il sur la répétabilité des tirs ?
Un amortissement stable indique que la vis présente des conditions de compression et de transfert reproductibles. Un mouvement de l'amortissement peut être le signe d'une fuite au niveau de la bague de contrôle, d'un remplissage irrégulier, d'une variation de la matière ou d'une fenêtre de processus instable.
Request a Process Window Review
Send the drawing, resin and grade, gate concept, current setup sheet, defect data, annual volume and critical inspection requirements for a process review.