Conception d'un système de refroidissement pour moules d'injection doit évacuer la chaleur de manière uniforme et reproductible de la cavité, du noyau, des inserts et des sections épaisses. L’objectif n’est pas simplement d’obtenir le cycle le plus court. Un cycle rapide qui laisse des points chauds, un retrait inégal ou des conditions d’éjection instables peut entraîner un gauchissement, des variations de brillance, des écarts dimensionnels et des essais répétés. Une conception robuste tient compte de la charge thermique de la résine, de l’épaisseur des parois, de l’emplacement de l’entrée de matière, de l’acier du moule, des circuits de refroidissement, du débit du fluide de refroidissement, du volume de production et des exigences d’inspection.
Pour un acheteur, le résultat attendu est un concept de refroidissement pouvant être examiné avant la découpe de l'acier et vérifié lors des essais de moulage. Demandez le schéma du circuit, les points d’entrée et de sortie, la différence de température prévue, les hypothèses relatives à la perte de charge, les accès pour la maintenance ainsi que les dimensions ou les zones esthétiques les plus sensibles aux déséquilibres thermiques. Le refroidissement doit être examiné conjointement avec la buse d’injection, le garnissage, le dévers, l’éjection et la géométrie de la pièce, car ces systèmes interagissent au sein d’une même pièce moulée.
Le rôle technique du refroidissement des moules
| Objectif de refroidissement | Ce qu'il contrôle | Données recueillies au cours de la validation | Risque en cas de négligence |
|---|---|---|---|
| Évacuation uniforme de la chaleur | Équilibre thermique entre le noyau et la cavité et retrait local | Carte des températures de surface, données d'entrée et de sortie du fluide de refroidissement et comparaison des cavités | Déformation, torsion, variations de brillance et variations dimensionnelles |
| Cycle contrôlé | Délai entre le remplissage et l'éjection en toute sécurité | Étude des cycles, conditions d'éjection et dimensions à l'état libre | Blocages, distorsions, cycles longs ou fausses économies de temps de cycle |
| Gestion des points chauds | Chaleur au niveau des bossages, des nervures, des inserts et des parois épaisses | Imagerie thermique, mesures de la température du moule et échantillons sectionnés | Affaissements, vides, retrait localisé et défauts de surface |
| Équilibre entre cavités | Répétabilité sur les outils à plusieurs cavités | Données relatives à la température, au poids et aux dimensions par cavité | Une cavité passe tandis qu'une autre dérive ou est rejetée |
| Facilité de maintenance | Débit, pression et performances tout au long de la durée de vie de l'outil | Contrôle du débit, registre des filtres/dépôts calcaires et raccordements des circuits facilement accessibles | Une dérive progressive du processus qui est confondue avec une variation du matériau ou de la machine |
Utilisez le Page consacrée à la conception et à la fabrication de moules pour l'ensemble du processus d'outillage. Le Guide comparatif entre la température de la matière fondue et celle du moule explique pourquoi les consignes du régulateur ne permettent pas de déterminer l'état de la surface de la cavité. Le Guide sur le gauchissement est utile lorsque le concept de refroidissement est évalué par rapport à un profil de distorsion mesuré.
Paramètres qui déterminent la conception
Il convient de partir de la résine et de la pièce plutôt que de sélectionner un schéma de canaux à partir d’un modèle. La capacité thermique de la résine, la plage de température de fusion, le comportement de cristallisation, la teneur en charge et le retrait influencent la quantité de chaleur à évacuer ainsi que le moment où cela doit être fait. Les résines semi-cristallines telles que le PA, le POM, le PP et le PEEK peuvent nécessiter une température de moule contrôlée pour atteindre la cristallinité et les dimensions requises. Les grades chargés de verre entraînent un retrait directionnel et peuvent rendre un léger déséquilibre thermique plus visible sous forme de déformation.
Répertoriez l'épaisseur des parois de la pièce, les nervures, les bossages, les inserts, les surfaces d'étanchéité, les faces esthétiques, les plans de montage et les repères critiques. Les sections épaisses et les inserts métalliques peuvent retenir la chaleur plus longtemps que les parois environnantes. Une entrée de coulée située près d’une face esthétique ou un chemin d’écoulement long et fin peut entraîner un comportement thermique différent de celui d’une pièce à entrée de coulée centrale. La durée cible du cycle, le nombre de cavités, les raccordements de la machine, le type de liquide de refroidissement, la pression disponible et l’accès pour la maintenance doivent être fixés avant que la disposition du circuit ne soit validée.
- Type de résine, charge, plage de fusion, retrait et volume annuel.
- Carte d'épaisseur des parois, nervures, bossages, inserts, texture et surfaces critiques.
- Emplacement des vannes, sens d'écoulement, exigences en matière de garnissage et points chauds prévus.
- Acier à outils, matériaux des plaquettes, dimensions du moule, nombre de cavités et besoins en matière d'automatisation.
- Type de fluide de refroidissement, température d'alimentation, débit cible, perte de charge et disposition des raccordements.
- Références de contrôle, planéité, profil, brillance, étanchéité et exigences d'assemblage.
Positionnement des canaux et équilibrage des circuits
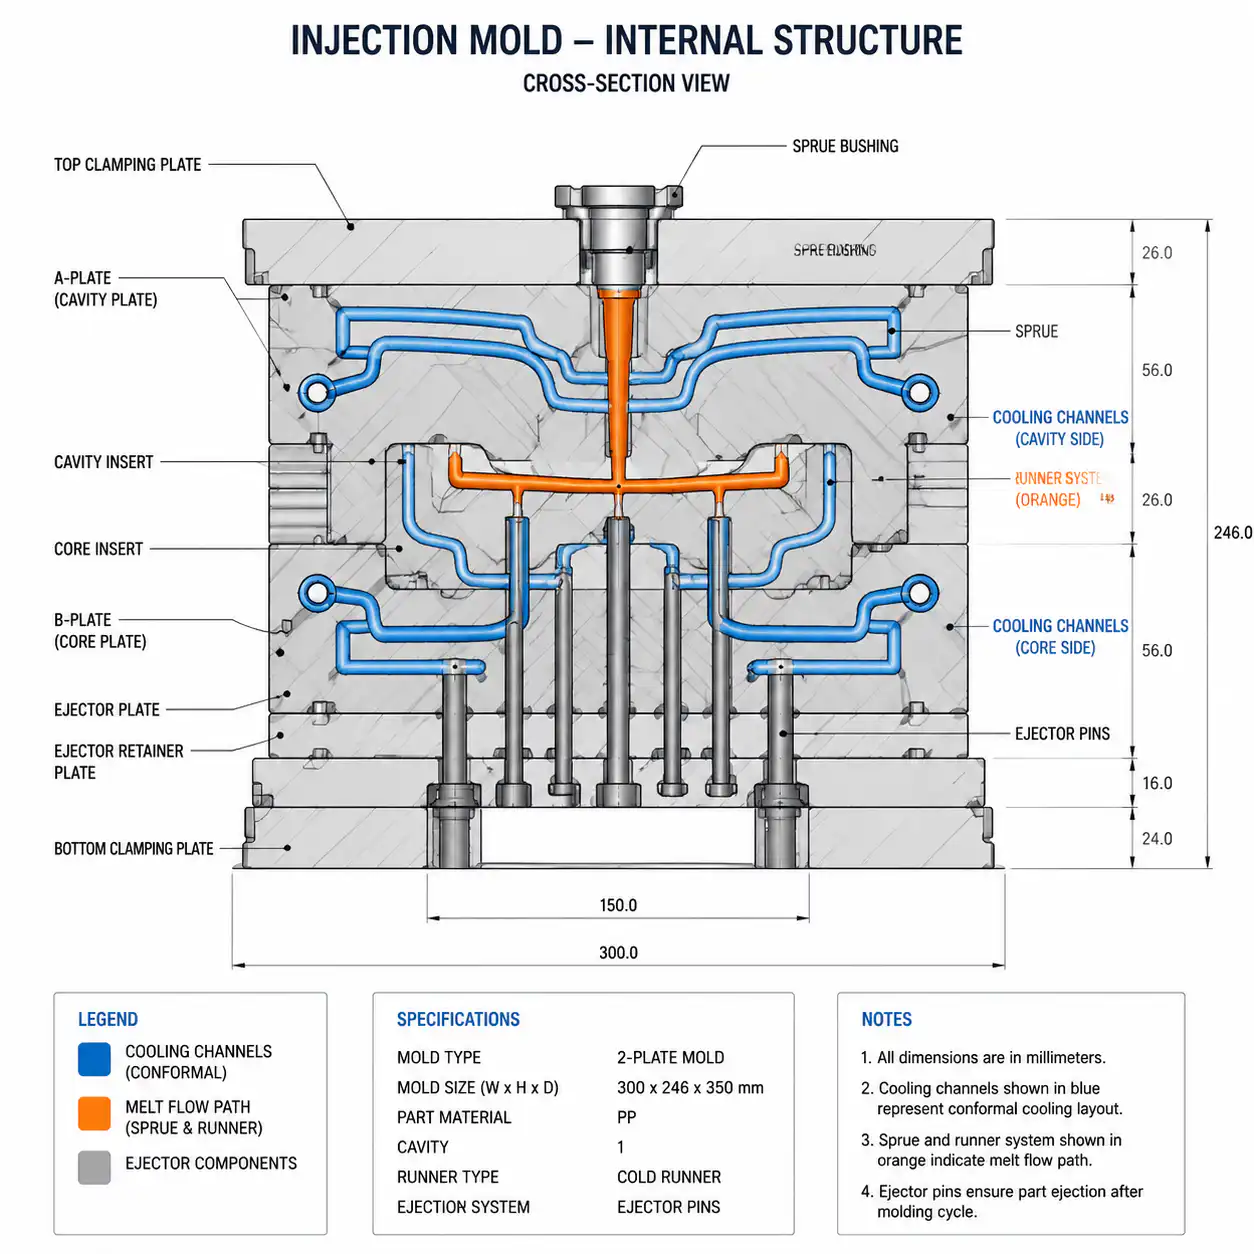
Les canaux de refroidissement doivent suivre la répartition thermique de la pièce tout en laissant suffisamment d’acier pour garantir la résistance, les obturateurs, les inserts et l’usinage. La distance par rapport à la surface de la cavité, l’espacement des canaux, leur diamètre, la longueur du circuit et le nombre de circuits parallèles influencent le transfert thermique et la perte de charge. Les dimensions exactes dépendent de la taille du moule, de l’acier, de la résine, de la géométrie de la pièce et du procédé de fabrication ; les règles d’espacement universelles doivent être considérées comme un point de départ pour l’analyse, et non comme une référence définitive.
Les circuits en série sont simples et compacts, mais la température du fluide de refroidissement peut augmenter le long du parcours. Les circuits en parallèle permettent de limiter cette élévation de température, mais nécessitent des résistances équilibrées et des dispositifs de contrôle du débit facilement accessibles. Les circuits longs, les virages serrés, les passages étroits et les dérivations mal adaptées peuvent entraîner une surchauffe d'une zone, même lorsque la température d'alimentation indiquée par le régulateur semble normale. Notez l'identification du circuit et le sens du débit afin que l'équipe de maintenance puisse repérer une dérivation bouchée ou obstruée.
Les déflecteurs et les diffuseurs permettent d’assurer le refroidissement des noyaux étroits, des canaux et des zones profondes. Ils nécessitent un espace libre suffisant, une orientation correcte et un raccordement facile d’accès. Les inserts peuvent nécessiter des circuits indépendants ou l'utilisation de matériaux conducteurs. Le refroidissement conforme permet de placer les canaux plus près des géométries complexes et des points chauds, mais il implique des considérations supplémentaires en matière de fabrication, d'étanchéité, d'inspection et de réparation. La bonne option est celle qui répond aux exigences d'équilibre thermique et de durée de vie de l'outil, tout en offrant une conception facile à entretenir.
Effets liés aux matériaux et au volume de production
| État de la pièce ou du matériau | Problème de refroidissement | Réponse de conception | Axe de validation |
|---|---|---|---|
| Résine semi-cristalline | La cristallisation et le retrait dépendent de l'historique thermique | Il faut contrôler la température du moule et l'équilibre de refroidissement plutôt que de se contenter de raccourcir la durée du cycle | Dimensions conditionnées, mouvement lié à la cristallinité et planéité |
| Résine renforcée de fibres de verre | L'orientation des fibres entraîne un retrait directionnel | Assurer l'équilibre entre le débit et le refroidissement au niveau des vannes, des nervures et des parois longues | Comparaison des dimensions longitudinales et transversales, du gauchissement et des cavités |
| Saillies ou nervures épaisses | Une chaleur locale persiste après l'éjection des parois environnantes | Prévoir un refroidissement ciblé, un allègement du cœur ou une correction géométrique lorsque cela est possible | Enfoncement, vides, profil local et mouvement post-éjection |
| Production à grande échelle | Le tartre, les obstructions et la dérive thermique s'accumulent au fil du temps | Prévoir des dispositifs de contrôle du débit, des filtres, des raccords accessibles et des limites d'entretien | Évolution du débit et de la température et registres d'entretien préventif |
| Visage texturé à des fins esthétiques | La reproduction de la surface et la brillance varient en fonction des conditions thermiques locales | Maintenez une température homogène de la surface et protégez les zones de texture contre les points chauds | Échantillon de limites visuelles, vérification de la brillance et de la texture, et carte de surface |
Options d'outillage et compromis en matière de coûts
Les circuits de refroidissement percés sont courants, économiques et faciles à entretenir lorsque la géométrie permet un parcours direct. Les déflecteurs et les diffuseurs étendent le refroidissement à des zones étroites, mais ajoutent des composants, des joints et des points d’obstruction potentiels. Le refroidissement indépendant par inserts peut remédier à un point chaud localisé, mais il peut nécessiter des raccordements supplémentaires et réduire la quantité d’acier disponible. Le refroidissement conformé peut s’avérer utile pour les pièces complexes ou produites en grande série, lorsque le circuit conventionnel ne peut pas suivre la répartition thermique ; toutefois, l’outilleur doit alors contrôler la précision des canaux, l’intégrité de la pression, l’état de surface et la stratégie de réparation.
| Option | Bénéfice | Considérations relatives aux risques ou aux coûts | Le plus adapté |
|---|---|---|---|
| Circuit en série perforé | Conception simple et entretien facile | Élévation de la température sur de longues distances et accès limité à la géométrie | Géométrie modérée avec des voies de refroidissement directes |
| Circuits en parallèle | Permet de limiter l'élévation de température et de séparer les zones | Nécessite une vérification de l'équilibre entre la résistance et le débit | Outils multizones ou à plusieurs cavités |
| Déflecteur ou diffuseur | Permet d'atteindre les noyaux étroits et les formations profondes | Passages étroits, usure, obstructions et accès pour l'entretien | Broches centrales, glissières et inserts à passage restreint |
| Circuit d'insertion indépendant | Cible un point sensible connu | Joints supplémentaires, raccords et complexité du montage | Grands inserts, saillies ou charges thermiques localisées |
| Refroidissement conforme | S'adapte à des formes géométriques complexes et peut améliorer l'équilibre | Coûts d'outillage plus élevés, exigences en matière d'inspection et de réparation | Pièces complexes, produites en grande série ou dont la fabrication est sensible aux variations de cycle |
Modes de défaillance et mesures correctives
La déformation peut résulter d’un noyau surchauffé, d’un circuit obstrué, d’un refroidissement inégal de la cavité, d’un déséquilibre du garnissage ou de l’orientation des fibres. Un cycle prolongé peut indiquer une surface de transfert thermique insuffisante, une limite d’éjection trop prudente ou un point chaud qui n’a pas été traité. Le tartre et la corrosion peuvent réduire le débit au fil du temps. Une fuite peut provenir d’un bouchon endommagé, d’une paroi trop fine, d’un joint ou d’un raccord. Lorsqu’un défaut apparaît, comparez la carte de la cavité, le débit de liquide de refroidissement, les températures de surface, la durée du cycle et les dimensions à l’état libre avant de modifier les paramètres globaux du processus.
Un ajustement du processus peut parfois atténuer un symptôme, mais il ne permet pas de rendre un circuit inaccessible ou déséquilibré apte à la maintenance. Si la température du moule est modifiée pour compenser un point chaud, une autre cavité ou une surface esthétique peut ne plus répondre aux exigences. La mesure corrective doit préciser s’il s’agit d’une modification du processus, d’une intervention de maintenance du système de refroidissement, d’une modification du circuit, d’un changement d’insert ou d’une correction de la conception de la pièce.
Validation au stade de la conception pour la fabrication (DFM), essai de moule et validation de la production
- Analyse DFM : reporter les parois, les nervures, les bossages, les inserts, les points d'injection, les zones esthétiques et les repères critiques sur le tracé du circuit proposé.
- Analyse des flux et des conditions thermiques : Vérifier le tracé du circuit de refroidissement, les raccordements, le sens de circulation prévu, la perte de charge et la stratégie relative aux points chauds.
- Procès concernant la moisissure : enregistrer les températures d'alimentation et de retour, le débit (si disponible), les conditions spécifiques à la cavité, le cycle, l'éjection et l'identification de l'échantillon.
- Observation thermique : Effectuez les mesures de température de surface ou l'imagerie thermique une fois que le moule a atteint un état stable, et non pas immédiatement après le démarrage.
- Validation des cotes : vérifier la planéité à l'état libre, le profil, la position des trous, l'étanchéité et les cotes d'assemblage une fois l'état de conditionnement défini atteint.
- Capacité de production : conserver les mesures consécutives de chaque cavité et consigner les limites acceptables relatives à l'état du centre et à l'entretien.
Liste de contrôle DFM et dossier d'appel d'offres
- Indiquez la qualité de la résine, le renfort, le retrait, la plage de fusion et le volume annuel.
- Marquez les sections épaisses, les nervures, les bossages, les inserts, les faces esthétiques, les faces d'étanchéité et les repères.
- Objectif de cycle, nombre de cavités, raccordements de la machine, fluide de refroidissement et exigences en matière d'automatisation.
- Demandez un schéma du circuit indiquant les entrées et sorties, le sens du débit, l'identification du circuit et les points d'accès pour la maintenance.
- Demandez comment seront validés les points chauds, les broches centrales, les glissières, les inserts et les options de revêtement conforme.
- Définir les critères d'acceptation relatifs à la température, au débit, à la perte de charge, à la planéité, aux dimensions et à l'aspect.
- Précisez la durée de vie prévue des outils, la destination du moule, le plan de pièces de rechange et les attentes en matière de maintenance préventive.
Pour toute demande de devis, veuillez nous envoyer les fichiers CAO 3D, les plans 2D, le type et la qualité de la résine, la texture, le volume annuel, la durée de vie cible des outils, la destination du moule, le temps de cycle cible et les points chauds connus. Nous pourrons alors étudier le refroidissement en tenant compte des contraintes liées à la buse d'injection, au remplissage, à l'éjection et à la fabricabilité (DFM), puis vous proposer une conception pouvant être mesurée et maintenue après validation de la production.
La conception du système de refroidissement doit être validée en même temps que la pièce, et non pas uniquement en fonction de la disposition des canaux.
| Risque observé | Cause liée au refroidissement | Éléments de validation |
|---|---|---|
| Déformation ou variation d'une cavité à l'autre | Une évacuation inégale de la chaleur, un déséquilibre du débit ou des températures différentes au niveau des inserts | Débit du circuit, température de surface, comparaison des cavités et cotes conditionnelles |
| Durée de cycle longue | Des zones épaisses ou des points chauds persistent au-delà du seuil d'éjection | Température de la pièce, temps de refroidissement, force d'éjection et répétabilité |
| Brillance ou variation d'aspect | Variations de température de surface sur l'ensemble de l'outil ou entre les cavités | Carte des températures, échantillons de limites d'aspect et relevés des cavités |
| Variations des performances de refroidissement | Tartre, obstructions, fuites, restriction du débit ou lacunes en matière d'entretien | Données d'entrée/de sortie, contrôles du débit, fréquence de nettoyage et plan d'intervention |
Réduire le temps de refroidissement avant que la pièce n'atteigne sa stabilité dimensionnelle peut déplacer le problème du cycle de la machine vers le gauchissement, le collage, les marques d'éjection ou un défaut d'assemblage. Définissez conjointement le centre de la fenêtre de processus et les limites de maintenance.
Comment le plastique nylon contribue à la réalisation du projet
Depuis 2005, Nylon Plastic accompagne ses clients dans le choix des matériaux et la fabrication de pièces plastiques finies. Pour la conception du système de refroidissement des moules à injection et la validation de la production, une analyse approfondie permet de mettre en relation le plan, le matériau, l’outillage ou le procédé d’usinage, l’état de l’inspection et le plan de production avant l’approbation du devis.
- Avant de définir un objectif de cycle, vérifiez l'épaisseur de la section, les inserts, les nervures, les bossages, le retrait de la résine, l'orientation des fibres et l'état de conditionnement pour l'inspection.
- Rassemblez la documentation relative à la fabrication du moule, à l'équilibrage des circuits, aux données d'essai, à la comparaison des cavités, à l'inspection et à la maintenance avant le lancement de la production en série.
- Comparez les matériaux PA non chargés, PA-GF20 et PA-CF30 en tenant compte des risques réels liés aux points chauds et aux dimensions, plutôt que de vous baser sur une hypothèse générique de refroidissement.
Lire la suite
- Paramètres du procédé de moulage par injection
- Déformation dans le moulage par injection
- Fabrication de moules pour pièces en plastique
Questions fréquemment posées
Pourquoi le refroidissement du moule est-il important dans le moulage par injection ?
Le refroidissement permet d'évacuer la chaleur de la résine et du moule, ce qui garantit une éjection régulière des pièces et le respect des exigences en matière de dimensions, d'aspect et d'assemblage. Un refroidissement inégal peut entraîner un gauchissement et des variations au niveau des cavités.
Un refroidissement plus rapide permet-il toujours de réduire les coûts du moulage par injection ?
Non. Un cycle plus court peut entraîner une augmentation de l'adhérence, de la force d'éjection, du gauchissement, des contraintes ou du taux de rebut si la pièce n'est pas stable au moment de l'éjection. Il convient de valider conjointement le cycle, les dimensions, l'aspect et la répétabilité.
En quoi le nylon renforcé de fibres de verre influe-t-il sur la conception des systèmes de refroidissement ?
La nuance exacte, l'orientation des fibres, le retrait, la masse de la section et le comportement thermique ont une incidence sur le résultat. Vérifiez les points chauds et les dimensions après conditionnement sur des échantillons destinés à la production.
Que doit contenir un appel d'offres pour le refroidissement de moules ?
Veuillez joindre les fichiers relatifs à la pièce et au moule, la résine, le schéma des parois et des inserts, la durée cible du cycle, le volume annuel, les exigences dimensionnelles, les conditions de refroidissement, les prévisions en matière de maintenance, ainsi que les données de validation nécessaires.
Demander une analyse du système de refroidissement d'un moule d'injection
Veuillez nous transmettre la géométrie de la pièce, la résine, l'objectif de cycle, les problèmes dimensionnels et les exigences en matière d'outillage afin que nous puissions procéder à une analyse de refroidissement et de validation.