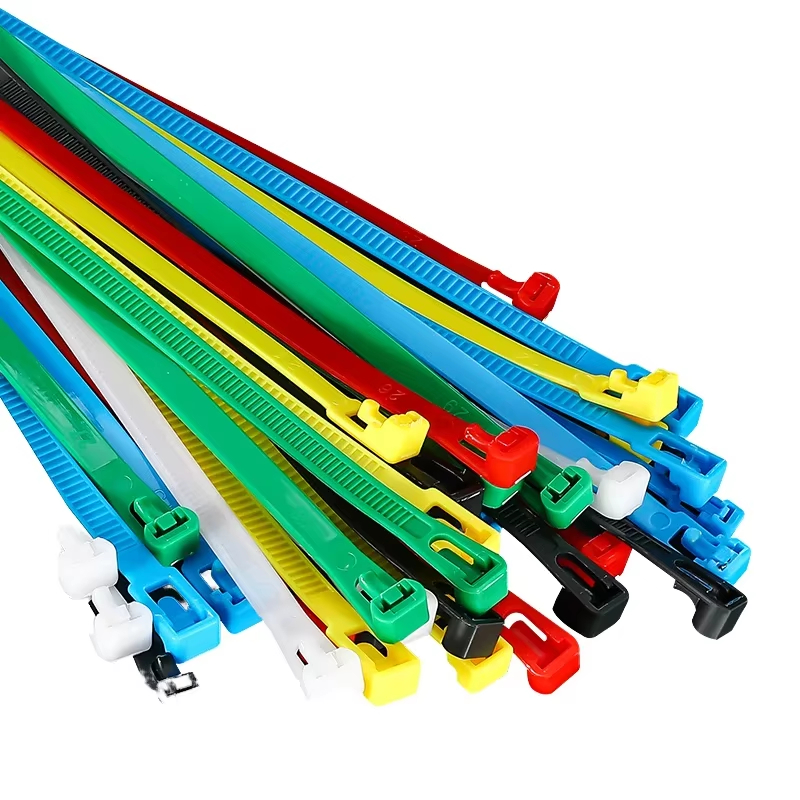
SAE PA66 usually refers to nylon 66 materials selected for automotive and industrial applications that need dependable heat resistance, stiffness, and long-term durability.
SAE PA66 Is a Specification Context, Not One Universal Resin Grade
PA66 formulations vary by reinforcement, heat stabilization, impact modification, flame performance, color and conditioning state. Confirm the applicable SAE or customer specification together with the complete commercial grade, test methods and approval documents.
Start with the PA66 properties and grades guide. For reinforced materials, use the PA66 GF30 vs GF50 comparison and verify the exact standard or FR file in the PA66 datasheet library.
If you are choosing between reinforced automotive grades, it also helps to compare PA66 GF30 performance and our nylon 6 vs nylon 66 comparison before locking in stiffness, heat, and moisture targets.
SAE PA66: Nylon 66 Properties, Grades and Applications
Lorsque les ingénieurs choisissent des matériaux destinés à des environnements automobiles et industriels exigeants, la désignation “ SAE PA66 ” désigne bien plus qu’une simple résine plastique. Elle représente un matériau qui a été évalué et certifié selon les normes rigoureuses établies par la Society of Automotive Engineers (SAE), garantissant ainsi qu’il répond aux exigences de performance strictes des moyens de transport et des machines modernes. Comprendre ce que le SAE PA66 apporte est essentiel pour les responsables des achats, les ingénieurs concepteurs et les responsables qualité qui ont besoin de solutions thermoplastiques fiables et hautement performantes.
À propos de notre offre de plastiques techniques
As an ISO 9001 certified engineering plastics manufacturer and exporter based in China, we specialize in providing high-quality nylon (PA6, PA66, PA12), polyacetal (POM), thermoplastic polyurethane (TPU), polypropylene (PP), and specialty engineering compounds to engineering and production teams worldwide. Our products include glass fiber reinforced, carbon fiber filled, flame retardant, and custom-modified grades tailored to your application requirements. With in-house testing laboratories and a dedicated R&D team, we ensure consistent quality across every batch. Whether you need standard grades or custom formulations, we deliver reliable material solutions for automotive, electronics, industrial, and consumer goods applications.
Qu'est-ce que le SAE PA66 et que signifient les spécifications SAE ?
Le PA66, ou polyamide 66 (également appelé nylon 66), est un thermoplastique technique semi-cristallin obtenu par polycondensation d’hexaméthylènediamine et d’acide adipique. La désignation “ 66 ” fait référence aux six atomes de carbone présents dans chacun des deux monomères constitutifs. Cette structure moléculaire symétrique confère au PA66 un point de fusion plus élevé (environ 260 degrés Celsius) et une cristallinité supérieure à celles de son proche cousin, le PA6, ce qui se traduit par une résistance mécanique, une résistance thermique et une stabilité dimensionnelle supérieures.
Le préfixe « SAE » indique que le matériau est conforme aux normes publiées par la Society of Automotive Engineers. La SAE gère une bibliothèque exhaustive de spécifications techniques qui définissent les seuils minimaux de performance pour les thermoplastiques utilisés dans la construction automobile. Ces spécifications portent sur la résistance à la traction, le module de flexion, la résistance aux chocs, la température de déformation sous charge, les indices d’inflammabilité et la résistance chimique. Lorsqu'un matériau porte la mention « SAE PA66 », cela signifie qu'il a été testé et validé pour satisfaire, voire dépasser, ces exigences de base, ce qui donne aux équipementiers (OEM) et aux fournisseurs de premier rang (Tier 1) l'assurance qu'il est adapté aux applications critiques en termes de sécurité et de performances.
La norme SAE J1684, par exemple, définit le système de classification des matériaux en polyamide utilisés dans les applications automobiles. Dans le cadre de ce système, les grades de PA66 sont classés en fonction du type de renfort, de la teneur en charge et des propriétés cibles spécifiques. Ce cadre normalisé permet aux ingénieurs de différentes organisations et régions de communiquer sans ambiguïté les exigences relatives aux matériaux, ce qui réduit le risque d’erreurs de spécification et garantit une qualité constante tout au long des chaînes d’approvisionnement mondiales.

Principales propriétés du PA66 GF30
Parmi les grades de PA66 SAE les plus couramment spécifiés figure le PA66 GF30, un composé renforcé de fibres de verre 30% qui offre un équilibre exceptionnel entre performances mécaniques, stabilité thermique et aptitude à la mise en œuvre. L'ajout de fibres de verre courtes 30%, en poids, transforme la résine PA66 de base en un matériau à haute rigidité et haute résistance thermique, adapté aux applications les plus exigeantes.
Performances mécaniques
Le PA66 GF30 présente une résistance à la traction d'environ 180 à 200 MPa et un module de flexion compris entre 8 500 et 10 000 MPa. Ces valeurs correspondent à une rigidité environ trois fois supérieure à celle du PA66 non chargé, ce qui permet au matériau de résister à des charges statiques et dynamiques importantes sans se déformer. Les fibres de verre améliorent également la résistance au fluage, ce qui signifie que les composants conservent leur intégrité dimensionnelle lorsqu'ils sont soumis à des contraintes prolongées sur de longues périodes.
Résistance thermique
L'une des principales raisons pour lesquelles les ingénieurs préfèrent le PA66 au PA6 réside dans ses performances thermiques supérieures. Le PA66 GF30 présente une température de déflexion sous charge (HDT) d'environ 250 degrés Celsius à 1,8 MPa, ce qui est remarquablement proche du point de fusion du matériau. Cela permet aux composants en PA66 GF30 de fonctionner de manière fiable dans les environnements sous le capot, où les températures dépassent régulièrement 150 degrés Celsius. La température d'utilisation continue à l'air libre est généralement comprise entre 120 et 140 degrés Celsius pour une utilisation à long terme, avec des pics de température à court terme bien supérieurs à cette plage.
Résistance aux produits chimiques et à l'usure
Le PA66 GF30 offre une excellente résistance aux hydrocarbures, aux huiles, aux carburants et à de nombreux solvants organiques, ce qui le rend particulièrement adapté aux composants des systèmes d'alimentation en carburant et aux applications dans le compartiment moteur. Le renfort en fibre de verre améliore également la résistance à l'usure, réduisant ainsi la perte de matière dans les applications sujettes au frottement, telles que les engrenages, les bagues et les mécanismes coulissants.
Stabilité dimensionnelle
L'absorption d'humidité a toujours été un sujet de préoccupation pour les nylons, car l'eau absorbée agit comme un plastifiant et réduit la rigidité et la résistance. La teneur en fibres de verre 30% du PA66 GF30 atténue considérablement cet effet. Alors que le PA66 non chargé peut absorber jusqu’à 2,5% d’humidité à l’équilibre dans un environnement présentant une humidité relative de 50%, la nuance GF30 en absorbe proportionnellement moins en raison de la nature non hygroscopique des fibres de verre, et la variation dimensionnelle liée à l'absorption d'humidité est réduite d'environ 40 à 50 %.

Applications automobiles : composants sous le capot, composants structurels et composants mécaniques
Le SAE PA66, en particulier dans ses versions renforcées de fibres de verre, est un matériau incontournable dans l'industrie automobile. Alliant résistance aux hautes températures, solidité mécanique et compatibilité chimique avec les fluides automobiles, il constitue le matériau de choix pour un large éventail d'applications sous le capot et structurelles.
Composants sous le capot
Le compartiment moteur constitue l’un des environnements les plus hostiles de tout véhicule. Les températures peuvent dépasser les 150 degrés Celsius, et les composants sont exposés à l’huile moteur, au liquide de transmission, au liquide de refroidissement, au carburant et aux sels de déneigement. Le SAE PA66 GF30 est couramment utilisé pour les collecteurs d'admission, les capots de moteur, les boîtiers de papillon, les réservoirs d'extrémité de radiateur et les composants du refroidisseur d'air de suralimentation. Sa capacité à conserver ses propriétés mécaniques à des températures élevées tout en résistant aux attaques chimiques des fluides automobiles le rend indispensable dans ces applications.
Éléments structurels
Dans les applications structurelles, le PA66 SAE contribue à l'allègement des véhicules sans compromettre la sécurité ni les performances. Le PA66 renforcé de fibres de verre est utilisé dans les structures de sièges, les modules de portes, les boîtiers de pédales et les supports avant. Le rapport rigidité/poids élevé du PA66 GF30 permet aux concepteurs de remplacer les composants métalliques par des alternatives en plastique offrant une capacité de charge équivalente pour un poids nettement inférieur, ce qui contribue à améliorer le rendement énergétique et à réduire les émissions.
Composants mécaniques et fonctionnels
Les engrenages, les actionneurs, les connecteurs, les capteurs et les systèmes de gestion des câbles présents dans l'ensemble du véhicule font appel au PA66 SAE pour sa résistance à l'usure, son faible coefficient de frottement et ses propriétés d'isolation électrique. Les composants de la transmission, les mécanismes de changement de vitesse et les leviers de frein de stationnement utilisent fréquemment les grades PA66 GF30 ou GF35 lorsqu'une rigidité supplémentaire est requise.

PA66 vs PA6 dans les applications de qualité SAE
Le PA6 et le PA66 sont les deux polyamides les plus couramment utilisés dans l'ingénierie automobile. Bien qu'ils partagent de nombreuses caractéristiques, leurs différences sont suffisamment importantes pour influencer les décisions relatives au choix des matériaux.
Le PA66 présente un point de fusion plus élevé (260 degrés Celsius contre 220 degrés Celsius pour le PA6), ce qui se traduit par de meilleures performances dans les environnements à haute température. La température de déformation à chaud (HDT) du PA66 GF30 dépasse celle du PA6 GF30 d’environ 10 à 15 degrés Celsius, une marge significative dans les applications sous le capot où chaque degré de marge thermique compte.
En termes de propriétés mécaniques, le PA66 présente généralement une résistance à la traction et un module de flexion légèrement supérieurs à ceux du PA6, à teneur équivalente en fibres de verre. Le PA66 absorbe également l'humidité plus lentement que le PA6, ce qui se traduit par une meilleure stabilité dimensionnelle et une conservation plus prévisible de ses propriétés dans les environnements humides.
Le PA6 présente effectivement des avantages dans certains domaines. Il se traite à des températures plus basses, ce qui permet de réduire la consommation d'énergie et les temps de cycle. Le PA6 offre également généralement une meilleure résistance aux chocs à basse température et peut présenter un léger avantage en termes de coût. Toutefois, pour les applications automobiles de grade SAE où les performances thermiques et la stabilité dimensionnelle sous charge sont essentielles, le PA66 reste le choix privilégié pour la majorité des spécifications.
Paramètres de transformation pour le moulage par injection du PA66
Pour réussir le moulage par injection du PA66 SAE, il est nécessaire d'accorder une attention particulière aux paramètres de transformation afin d'obtenir des propriétés mécaniques et une précision dimensionnelle optimales.
Séchage
Le PA66 est hygroscopique et doit être soigneusement séché avant sa mise en œuvre. Les conditions de séchage recommandées sont comprises entre 80 et 100 degrés Celsius pendant 4 à 6 heures dans un séchoir à trémie avec déshumidification, l'objectif étant d'obtenir une teneur en humidité inférieure à 0,2 %. La mise en œuvre d'un matériau non séché ou insuffisamment séché entraînera un évasement de surface, une diminution du poids moléculaire due à l'hydrolyse et une dégradation des propriétés mécaniques.
Température de fusion
La plage de température de fusion recommandée pour le PA66 est comprise entre 275 et 295 degrés Celsius. Pour les grades renforcés de fibres de verre, des températures proches de la limite supérieure de cette plage (285 à 295 degrés Celsius) permettent d'assurer un mouillage et une dispersion adéquats des fibres. Il convient toutefois d'éviter les températures supérieures à 300 degrés Celsius, car elles peuvent entraîner une dégradation thermique du polymère.
Température du moule
Pour le PA66 GF30, il est recommandé d'utiliser des températures de moule comprises entre 80 et 100 degrés Celsius. Des températures de moule plus élevées favorisent la cristallisation, ce qui se traduit par de meilleures propriétés mécaniques, un meilleur état de surface et une réduction du gauchissement. Pour les applications nécessitant une stabilité dimensionnelle maximale, il est possible d'utiliser des températures de moule pouvant atteindre 120 degrés Celsius.
Vitesse et pression d'injection
Le PA66 renforcé de fibres de verre nécessite des vitesses d'injection modérées à rapides afin d'éviter une solidification prématurée et d'assurer un remplissage complet de la cavité. La pression de maintien doit être maintenue suffisamment longtemps pour permettre la solidification de l'entrée de matière, généralement entre 3 et 8 secondes selon l'épaisseur de paroi et la conception de l'entrée de matière. Une contre-pression comprise entre 5 et 15 bars contribue à garantir une homogénéité de la masse fondue et une répartition uniforme des fibres.

Certifications de qualité et normes d'essai
When specifying SAE PA66 for automotive and industrial applications, certifications and testing standards serve as essential guarantees of material quality and consistency. Key certifications to look for include:
La conformité à la directive RoHS garantit que le matériau ne contient pas, au-delà des limites autorisées, de substances dangereuses soumises à restriction telles que le plomb, le mercure, le cadmium ou certains phtalates. Cette conformité est obligatoire pour les matériaux utilisés dans les applications automobiles et électroniques commercialisées dans l'Union européenne et dans de nombreux autres pays.
Les rapports d'essais SGS constituent une validation par un organisme tiers des propriétés des matériaux, offrant ainsi une vérification indépendante du respect par le produit des spécifications indiquées. Les fournisseurs réputés doivent être en mesure de fournir des rapports d'essais SGS pour chaque nuance de leur gamme.
Les essais sur les matériaux sont généralement réalisés conformément aux normes ASTM ou ISO, notamment la norme ASTM D638 pour les propriétés de traction, la norme ASTM D790 pour les propriétés de flexion, la norme ASTM D256 pour la résistance aux chocs et la norme ASTM D696 pour le coefficient de dilatation thermique linéaire. Pour les applications automobiles, des essais supplémentaires conformes aux normes SAE peuvent être requis, notamment des évaluations du vieillissement thermique à long terme, de la résistance chimique et de l'inflammabilité.
Comment spécifier le PA66 SAE dans vos cahiers des charges d'approvisionnement
Pour garantir un approvisionnement efficace en PA66 SAE, il est indispensable de définir de manière claire et précise vos exigences en matière de matériaux. Un cahier des charges bien rédigé minimise le risque de recevoir des matériaux non conformes et garantit que la nuance que vous recevez est parfaitement adaptée à votre application.
Commencez par déterminer la teneur en fibres de verre. Le SAE PA66 est disponible avec des teneurs en fibres de verre allant de 5% à 45%. Les niveaux de renforcement les plus faibles (5-15%) conviennent aux applications nécessitant un certain renforcement de la rigidité associé à une bonne résistance aux chocs, tandis que les niveaux les plus élevés (30-45%) offrent une rigidité et une résistance à la chaleur maximales pour les applications structurelles et sous le capot les plus exigeantes.
Précisez la norme SAE applicable ainsi que la classification de qualité. Cela permet de s'assurer que tous les fournisseurs potentiels comprennent les exigences minimales de performance et les méthodes d'essai applicables au matériau.
Précisez toute exigence de performance supplémentaire allant au-delà des spécifications SAE de base. Il peut s'agir notamment d'indices d'inflammabilité spécifiques (tels que UL94 V-0 ou V-2), d'exigences en matière de couleur, de stabilisation aux UV, de résistance à l'hydrolyse ou de profils de résistance chimique spécifiques.
Demandez les fiches techniques (MDS) et des échantillons de matériau à des fins de validation avant de passer vos commandes de production. Les granulés SAE PA66 de la marque JULIER sont disponibles avec une teneur en fibres de verre 5-45% et sont certifiés ISO 9001, RoHS et SGS. Des échantillons gratuits sont disponibles pour les essais et la qualification.

SAE PA66 Key Properties and Performance Data
| Propriété | SAE PA66 Unfilled | SAE PA66 GF30 | SAE PA66 GF50 | Norme d'essai |
|---|---|---|---|---|
| Densité | 1.13 – 1.15 g/cm³ | 1.36 – 1.38 g/cm³ | 1.55 – 1.58 g/cm³ | ISO 1183 / ASTM D792 |
| Résistance à la traction (à l'état sec) | 75 – 85 MPa | 180 – 200 MPa | 220 – 240 MPa | ISO 527 / ASTM D638 |
| Module de flexion | 2,800 – 3,200 MPa | 8,500 – 10,000 MPa | 14,000 – 17,000 MPa | ISO 178 / ASTM D790 |
| Allongement à la rupture | 20 – 50% | 3 – 4% | 1.5 – 2.5% | ISO 527 |
| Résistance au choc avec entaille selon la méthode Charpy (23 °C) | 5 – 8 kJ/m² | 10 – 14 kJ/m² | 14 – 17 kJ/m² | ISO 179-1eA |
| HDT/A (1.8 MPa) | 65 – 85°C | 245 – 255°C | 252 – 260°C | ISO 75 / ASTM D648 |
| Point de fusion (DSC) | 255 – 265°C | 255 – 265°C | 255 – 265°C | ISO 3146 |
| Température d'utilisation continue | 90 – 110°C | 120 – 140°C | 130 – 150°C | UL 746B (RTI) |
| Absorption d'eau (24 h, 23 °C) | 1.2 – 1.5% | 0.9 – 1.2% | 0.7 – 0.9% | ISO 62 |
| Retrait du moule (flux) | 1.2 – 1.8% | 0.3 – 0.55% | 0.15 – 0.30% | ISO 294-4 |
| SAE Application Examples | Clips, covers, non-structural | Radiator tanks, brackets, connectors | Metal replacement, structural load-bearing | — |
SAE PA66 Injection Molding Quick Reference
- Pre-drying: 80°C for 4–6 hours to moisture <0.10%. Desiccant dryer required.
- Température de fusion : 275–300°C for unfilled; 285–305°C for GF grades.
- Température du moule : 80–110°C. Higher mold temperature improves crystallinity and surface finish.
- Injection pressure: 80–140 MPa depending on part geometry and gate size.
- Hold pressure: 50–80% of injection pressure. Adequate hold time essential for GF grades to compensate for anisotropic shrinkage.
- Tooling note: GF grades are abrasive — use hardened steel (H13, S136) for production molds over 50,000 shots.
FAQ
How do you know whether SAE PA66: Nylon 66 Properties, Grades and Applications fits a part?
SAE PA66: Nylon 66 Properties, Grades and Applications fits a part when its load capacity, temperature range, moisture exposure, wear behavior, and processing method match the real service conditions.
What properties should be checked for SAE PA66: Nylon 66 Properties, Grades and Applications?
Vérifier la résistance, la rigidité, la résistance aux chocs, la résistance à la chaleur, l'absorption d'humidité, la stabilité dimensionnelle, le frottement, l'usure et la compatibilité chimique.
What is the biggest selection risk for SAE PA66: Nylon 66 Properties, Grades and Applications?
Le plus grand risque est de choisir à partir d'une fiche technique sans tenir compte de l'environnement réel, de la méthode de traitement, de la géométrie de la pièce et de l'utilisation à long terme.
When should SAE PA66: Nylon 66 Properties, Grades and Applications be tested before production?
Les essais sont recommandés lorsque la pièce est soumise à une charge, à la chaleur, à des produits chimiques, à l'humidité, à des tolérances serrées, à des exigences réglementaires ou à un nouvel environnement de travail.
Request an SAE PA66 Grade and Document Review
Send the drawing, applicable material specification, operating temperature, fluids, load, reinforcement, color, quantity and required approval records. The response should identify the proposed grade and the matching datasheet rather than relying on a generic PA66 value.