What Il s'agit d'un sujet d'ingénierie concret qui intervient lorsque l'on doit comparer différentes options, vérifier les limites et choisir un procédé présentant moins de risques.
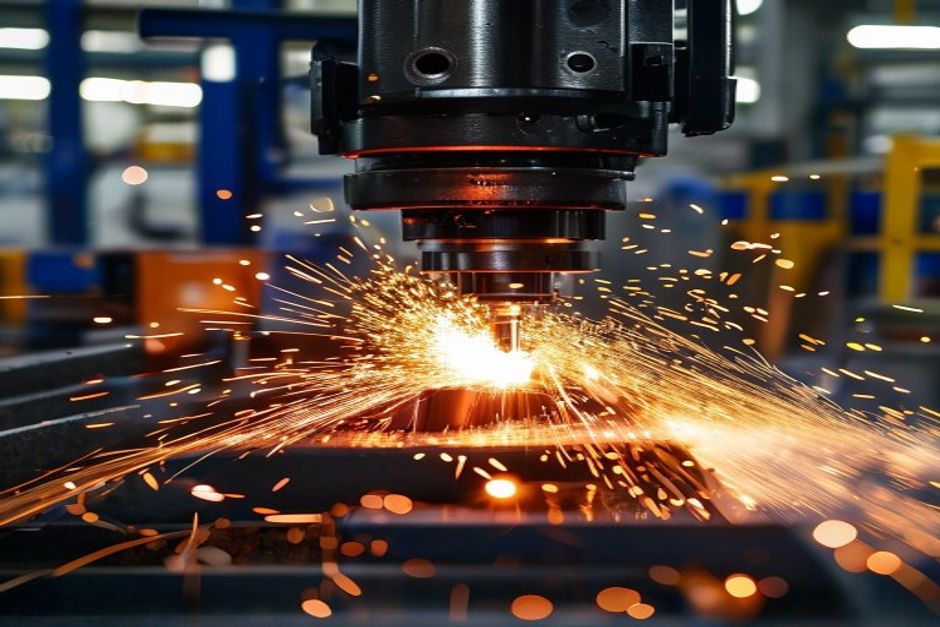
L'électroérosion à fil (EDM à fil) est un procédé de fabrication soustractif de haute précision et sans contact qui utilise des étincelles électriques pour éroder des matériaux conducteurs d'électricité. Contrairement à l'usinage CNC traditionnel qui repose sur des outils de coupe physiques, l'EDM à fil utilise comme électrode un fil fin en laiton ou revêtu, en mouvement continu. Lorsque le fil s'approche de la pièce à usiner, des décharges électriques contrôlées vaporisent des particules microscopiques de matière, créant ainsi des géométries complexes avec des tolérances pouvant atteindre ±0,0001 pouce. L'électroérosion à fil est devenue indispensable pour la fabrication d'outillages complexes, de composants aérospatiaux et de pièces de dispositifs médicaux, là où l'usinage conventionnel atteint ses limites.
Fonctionnement de l'électroérosion à fil
Le procédé d'électroérosion à fil repose sur un principe d'une simplicité trompeuse : la décharge électrique. La machine positionne une fine électrode en fil (généralement d'un diamètre compris entre 0,004 et 0,012 pouces) au-dessus de la pièce à usiner, qui est immergée dans de l'eau déionisée — un fluide diélectrique. Lorsqu'une tension est appliquée entre le fil et la pièce à usiner, un éclateur contrôlé se forme. Chaque décharge génère des températures atteignant 8 000 °C à 12 000 °C au point de décharge, suffisantes pour faire fondre et vaporiser des quantités microscopiques de matière.
Paramètres clés du processus
- Écart d'étincelle: La distance entre le fil et la pièce à usiner — généralement comprise entre 0,001 et 0,002 pouces — est maintenue avec précision par des systèmes de positionnement asservis. Si l'écart est trop important, aucune étincelle ne se forme ; s'il est trop faible, le fil entre en court-circuit avec le matériau.
- Fluide diélectrique: L'eau déionisée remplit plusieurs fonctions : elle agit comme isolant jusqu'à ce que l'étincelle se produise, élimine les particules d'érosion (débris), refroidit la pièce à souder et le fil, et empêche la resoudure du matériau enlevé.
- Alimentation en fil: Un fil neuf avance en continu dans la zone de découpe afin d'éviter que l'usure du fil n'affecte la précision. Le fil usagé est récupéré et recyclé ; il n'entre jamais deux fois en contact avec la même surface du matériau.
- Contrôle de la fréquence cardiaque: L'alimentation électrique délivre des impulsions électriques dont la durée est réglée avec précision. La durée d'activation détermine la durée de l'étincelle, la durée de désactivation permet au diélectrique de se désioniser, et le courant de crête détermine le taux d'érosion.
Composants d'une machine d'électroérosion à fil
Un système moderne d'électroérosion à fil (CNC) se compose de plusieurs sous-systèmes essentiels :
- Système d'entraînement par câble: Permet de contrôler la tension du fil, la vitesse et son guidage grâce à des guides supérieurs et inférieurs. Les systèmes d'enfilage automatique du fil (AWT) permettent un fonctionnement sans surveillance en réenfilant le fil en cas de rupture.
- Réservoir de travail et système diélectrique: Permet de maintenir la pièce à usiner immergée dans de l'eau déionisée grâce à des pompes, des filtres et des refroidisseurs qui garantissent la qualité du fluide et maintiennent sa température à ±1 °C près.
- Contrôleur CNC: Exécute les codes G qui définissent le parcours, ce qui permet de réaliser des profils 2D complexes ainsi que des coupes coniques et des usinages à 4 axes.
- Alimentation électrique: Génère des impulsions de courant continu à haute fréquence — les machines modernes utilisent des circuits commandés par transistors capables de produire des milliers de décharges par seconde.
Électroérosion à fil, électroérosion par enfonçage et usinage conventionnel
| Fonctionnalité | Électroérosion à fil | CNC classique |
|---|---|---|
| Force de coupe | Zéro — aucun contact physique | Élevé — l'outil s'enfonce dans le matériau |
| Rayon interne minimal | ~0,004 pouces (rayon du fil + jeu) | Rayon de l'outil (généralement 0,015+) |
| Limite de dureté du matériau | Aucun — coupe l'acier à outils trempé | Doit être plus tendre que l'outil de coupe |
| Conductivité des matériaux | Doit être conducteur d'électricité | Aucune exigence en matière de conductivité |
| Finition de la surface | 16–32 Ra (en un seul passage) | 32–125 Ra (valeur typique) |
Matériaux adaptés à l'électroérosion à fil
L'électroérosion à fil nécessite des matériaux conducteurs d'électricité. Parmi les métaux couramment usinés, on trouve :
- Aciers à outils: D2, A2, H13, M2 — les applications les plus courantes
- Aciers inoxydables: 304, 316, 17-4 PH
- Alliages de titane: Ti-6Al-4V pour l'aérospatiale et le secteur médical
- Carbure: Carbure de tungstène pour l'outillage et les pièces d'usure
- Cuivre et laiton: Composants électriques
- Alliages exotiques: Inconel, Hastelloy, Waspaloy pour les applications à haute température
Les matériaux non conducteurs — tels que la plupart des plastiques techniques, notamment le nylon, le POM et le PEEK — ne peuvent pas être usinés directement par électroérosion à fil. Cependant, les composants en plastique peuvent tout de même bénéficier d'outillages fabriqués par électroérosion, tels que les cavités de moules d'injection et les matrices d'extrusion.
Principales applications dans divers secteurs d'activité
L'électroérosion à fil s'avère particulièrement efficace lorsque l'usinage conventionnel se heurte à des limites liées à la dureté de l'outil, à la géométrie de la pièce ou aux propriétés du matériau :
- Fabrication d'outils et de matrices: Matrices d'estampage, matrices d'extrusion, cavités de moules d'injection et composants de matrices progressives nécessitant des angles internes vifs et un matériau trempé
- Aérospatiale: Formes de base des aubes de turbine, bagues d'étanchéité en nid d'abeille et profils de supports structurels en superalliages à base de nickel
- Dispositifs médicaux: Les profils d'instruments chirurgicaux, les géométries d'implants et les microcomposants plus petits que ceux des outils conventionnels peuvent atteindre
- Automobile: Profils d'engrenages de transmission, composants d'injecteurs de carburant et boîtiers de capteurs présentant des tolérances serrées
- Électronique: Dissipateurs thermiques, broches de connecteurs et outillage pour semi-conducteurs
Avantages et limites
Avantages
- Usinage de matériaux trempés: L'électroérosion permet de découper n'importe quel matériau conducteur, quelle que soit sa dureté — un acier à matrice trempé à 60 HRC se découpe aussi facilement que de l'acier doux
- Pas de forces de coupe: L'absence de force mécanique permet d'usiner en toute sécurité des pièces fragiles, à parois minces ou susceptibles de se déformer facilement
- Une précision exceptionnelle: Tolérances réalisables comprises entre ±0,0001 et ±0,0005 pouces, avec des états de surface pouvant descendre jusqu'à 4 Ra après les passes de finition
- Géométrie complexe: Angles internes prononcés, fentes étroites et profils complexes impossibles à réaliser avec des outils de coupe rotatifs
Limites
- Exigences en matière de conductivité: Seuls les matériaux conducteurs d'électricité peuvent être traités ; les plastiques et les céramiques nécessitent généralement des revêtements conducteurs
- Vitesse: les débits sont inférieurs à ceux du fraisage agressif — généralement entre 10 et 20 pouces cubes par heure
- Couche refondue: La zone affectée thermiquement forme une fine couche superficielle refondue qui peut nécessiter un traitement ultérieur pour les applications où la fatigue est un facteur critique
- Consommation de fil: Le fil métallique est un coût lié aux consommables — environ $5-15 par heure, selon le type de fil et le taux d'utilisation
FAQ
Quand l'électroérosion à fil (EDM) est-elle le bon choix ? Guide complet sur l'usinage par électroérosion
Qu'est-ce que l'électroérosion à fil ? Le guide complet de l'usinage par électroérosion est la solution idéale lorsque la pièce nécessite une grande précision d'usinage, des surfaces contrôlées, des caractéristiques reproductibles et un matériau pouvant être usiné de manière fiable.
Que faut-il vérifier avant de passer commande ? Qu'est-ce que l'électroérosion à fil ? Guide complet sur l'usinage par électroérosion ?
Confirmer la version du dessin, la qualité du matériau, les tolérances, la quantité, les dimensions critiques, l'état de surface et les exigences d'inspection avant de lancer la production.
Quels sont généralement les facteurs qui influent sur le coût dans « Qu'est-ce que l'électroérosion à fil ? Guide complet de l'usinage par électroérosion » ?
Le coût est généralement déterminé par les matériaux, le temps de préparation, le temps machine, les difficultés liées aux tolérances, la fixation, l'accès aux outils, la finition, l'inspection et la quantité commandée.
Comment réduire les risques liés à la qualité dans « Qu'est-ce que l'électroérosion à fil ? Guide complet de l'usinage par électroérosion » ?
Le risque de qualité est réduit en marquant clairement les caractéristiques critiques, en évitant les tolérances trop étroites, en confirmant la fabricabilité à un stade précoce et en utilisant les données d'inspection pour les dimensions importantes.
Lire la suite
- Types d'usinage par électroérosion : électroérosion à fil, électroérosion par enfonçage et électroérosion par perçage
- Services d'usinage par électroérosion : L'électroérosion à fil et l'électroérosion par enfonçage pour des coupes complexes dans des matériaux trempés
- Usinage CNC multiaxe : 3 axes vs 4 axes vs 5 axes expliqués