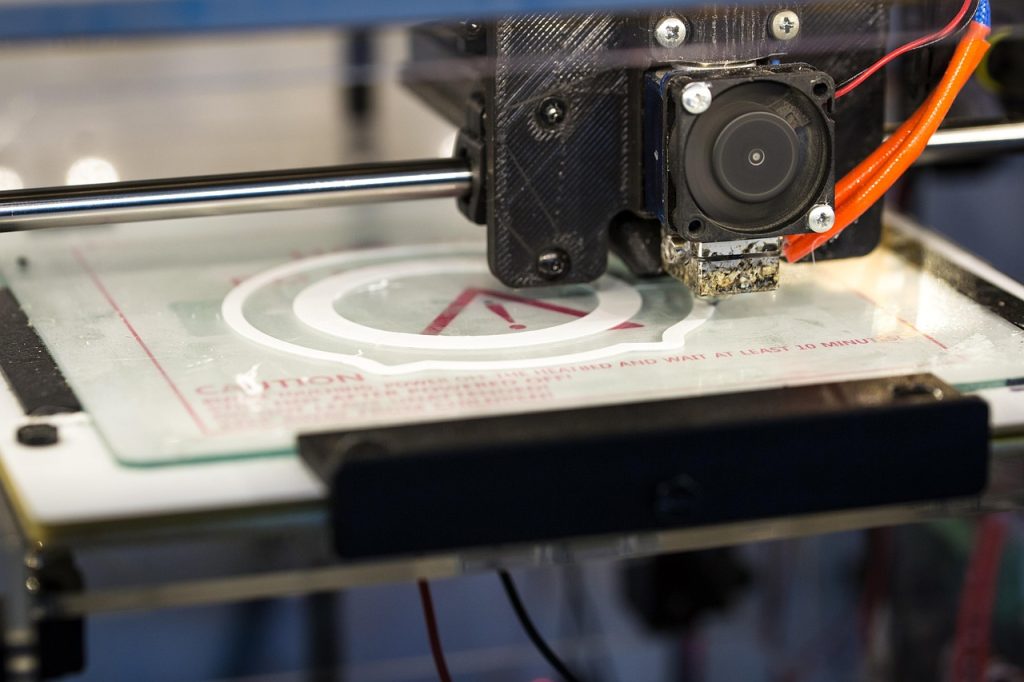
Si le cube d'étalonnage vous indique que votre imprimante est précise sur le plan dimensionnel, cela ne vous dit rien sur la capacité de vos impressions à adhérer, à s'écouler correctement ou à se lier entre les couches. La précision dimensionnelle n'est qu'une pièce du puzzle de l'étalonnage. Les autres paramètres essentiels — température, rétraction, débit et accélération/à-coup — nécessitent différents tests d'impression et procédures de réglage. Ce guide va au-delà du simple cube de calibrage pour vous proposer un calibrage complet de votre imprimante.
Limites du cube d'étalonnage de base
Le cube d'étalonnage ne permet de vérifier que la mise à l'échelle des axes. Il ne fournit aucune information concernant :
- Résistance d'adhérence de la première couche
- Qualité de l'adhérence entre les couches
- Température d'extrusion optimale
- Paramètres de rétraction
- Limites d'accélération et de secousse
- Précision du débit
- Exigences en matière de refroidissement
Il est possible d'obtenir un cube aux dimensions parfaites à partir d'une imprimante produisant des impressions fragiles, poreuses et filandreuses. Un étalonnage complet nécessite de réaliser des impressions tests supplémentaires afin d'optimiser chaque paramètre.
Étalonnage de la tour de température
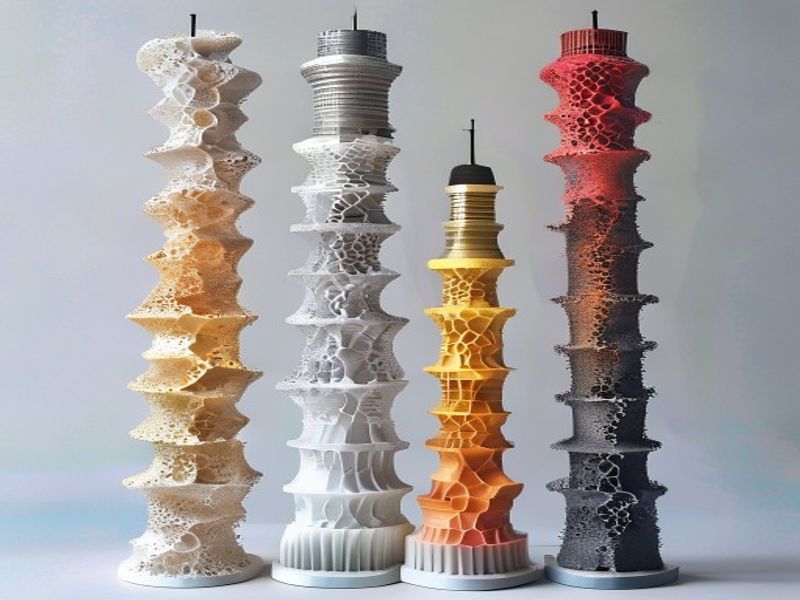
La détermination de la température optimale de la buse constitue l'étape d'étalonnage la plus déterminante. Une tour de température permet de tester plusieurs températures au cours d'une même impression :
- Utilisez un modèle de courbe de température (ou créez le vôtre par paliers de 10 °C, de 190 à 240 °C)
- Imprimer en conservant les mêmes paramètres tout au long de l'impression (couche de 0,2 mm, vitesse de base de 15 mm/s)
- Vérifiez la qualité des liaisons, l'enfilage et la finition de surface de chaque rangée
- Le niveau présentant le meilleur pontage, le moins de filaments et la surface la plus lisse indique la température optimale
Pour le PLA+, réglez la tour entre 200 et 235 °C. Pour le PLA, réglez-la entre 190 et 225 °C. Notez les températures sur la tour avant l'impression afin de pouvoir identifier les conditions de chaque niveau par la suite.
Étalonnage du test de rétraction
La rétraction détermine la quantité de filament qui est rétractée lorsque la buse se déplace entre deux zones d'impression. Une rétraction mal réglée peut entraîner la formation de fils (rétraction insuffisante ou distance trop courte) ou des bourrages en cours d'impression (rétraction excessive ou vitesse trop élevée). Le test standard :
- Imprimer un modèle d'essai de rétraction comportant plusieurs mouvements de déplacement
- Utilisez le motif de test de rétraction de votre imprimante (ou imprimez une tour classique comportant des déplacements à différentes distances de rétraction)
- Commencez avec une distance de rétraction de 4 à 6 mm et une vitesse de rétraction de 20 à 45 mm/s.
- Vérifiez visuellement s’il y a des fils tendus entre les piliers — un nombre minimal de fils tendus, sans enchevêtrement, indique que les réglages sont corrects.
Le PLA et le PLA+ nécessitent généralement une rétraction de 4 à 8 mm à une vitesse de 25 à 45 mm/s. Réglez respectivement par paliers de 1 mm et de 5 mm. Notez que le PLA+ nécessite généralement une rétraction légèrement supérieure à celle du PLA standard en raison de ses caractéristiques d'écoulement modifiées.
Étalonnage du débit et du multiplicateur d'extrusion
Le multiplicateur d'extrusion (ou débit) de votre logiciel de découpage détermine la quantité de filament poussée à travers la buse. Même avec un nombre de pas par mm parfaitement réglé, vous risquez de sous-extruder ou de sur-extruder si cette valeur est incorrecte.
Méthode d'étalonnage :
- Réglez le multiplicateur d'extrusion sur 100%
- Imprimez un cube plein de 50 mm (ou utilisez un test de fluidité spécifique)
- Mesurez l'épaisseur réelle de la paroi à l'aide d'un pied à coulisse
- Calculer le coefficient de correction : (épaisseur_mesurée_de_la_paroi ÷ épaisseur_nominale_de_la_paroi) = nouveau_coefficient
- Mettre à jour le logiciel de découpage et refaire le test
Pour les buses de 0,4 mm avec du PLA standard, prévoyez un multiplicateur d'extrusion compris entre 93 et 98%. Pour les buses de 0,4 mm avec du PLA+, prévoyez un multiplicateur compris entre 95 et 100%. Les buses plus larges peuvent nécessiter des multiplicateurs plus élevés afin de compenser la quantité supplémentaire de filament requise.
Avance linéaire et avance sous pression
Les fonctions « Linear Advance » (Marlin) et « Pressure Advance » (Klipper) compensent l'augmentation de pression dans l'extrémité chaude lors des accélérations et des décélérations. Sans cela, on observe des coulures au début des mouvements et une sous-extrusion à la fin de ceux-ci.
Le calibrage consiste à imprimer une image test présentant des variations d’accélération connues, puis à ajuster le coefficient d’avance jusqu’à ce que l’extrusion soit uniforme à toutes les vitesses. Cette étape est essentielle pour les utilisateurs imprimant à plus de 80 mm/s. Pour le PLA et le PLA+ à des vitesses courantes (40 à 100 mm/s), des valeurs comprises entre 0,020 et 0,050 constituent généralement un bon point de départ. Effectuez le réglage en imprimant des tours de test d’accélération et en vérifiant que la largeur d’extrusion reste constante quelle que soit la vitesse.
Mise en place d'un processus complet d'étalonnage
Un processus complet d'étalonnage, de la configuration initiale au réglage continu, comprend les étapes suivantes, dans l'ordre :
- Configuration initiale : Courroies correctement tendues, banc mis à niveau, nombre de pas par mm calibré
- Premier cube : Vérification de la précision dimensionnelle (cube de 20 mm avec une tolérance de 0,05 mm)
- Réglage de la température : Colonne de température pour une température d'extrusion optimale
- Réglage de la rétraction : Réduire au minimum la formation de fils sans provoquer de bourrages en cours d'impression
- Débit : Étalonnage de l'épaisseur de paroi pour définir le coefficient d'extrusion
- Accélération : Régler l'avance linéaire/par pression pour une impression rapide
- En cours : Contrôle hebdomadaire des cubes + vérification de la température de chaque bobine
Une fois l'étalonnage terminé, veillez à le maintenir en effectuant un contrôle dimensionnel rapide chaque semaine ou après toute perturbation mécanique. Réoptimisez la température lorsque vous changez de marque de filament.
Pourquoi choisir le nylon pour vos besoins en impression 3D et en plastiques techniques ?
Forte de plus de 10 ans d'expérience dans le domaine des plastiques techniques, Nylon Plastic fournit des matériaux haute performance à des clients B2B du monde entier. Notre gamme de produits comprend le nylon (PA6, PA66, PA12), le POM, le PEEK et des filaments d'impression 3D, notamment le PLA, le PLA+ et le PETG. Chaque lot est contrôlé avant expédition afin de vérifier la tolérance de diamètre (±0,03 mm), la teneur en humidité et les propriétés mécaniques.
- Sites de production certifiés ISO 9001
- Fourniture en gros à des tarifs B2B compétitifs
- Assistance technique pour le choix des matériaux et les paramètres d'impression
- Livraison rapide dans le monde entier depuis plusieurs entrepôts
- Formulation de matériaux sur mesure disponible pour les projets OEM
FAQ
Quelle est l'utilité pratique de l'ouvrage « Beyond the Calibration Cube : Advanced 3D Printer Calibration Methods » ?
Au-delà du « Calibration Cube » : les méthodes avancées de calibrage des imprimantes 3D permettent de prendre en compte le choix des matériaux, les limites du procédé, les coûts et les risques liés à l'application avant de se lancer dans la production.
Que faut-il vérifier en premier dans « Beyond the Calibration Cube : Advanced 3D Printer Calibration Methods » ?
Commencez par définir les exigences réelles de l'application, l'environnement prévu, le volume de production, les exigences en matière de tolérance et les attentes en matière de contrôle qualité.
Quelles sont les causes habituelles des problèmes rencontrés dans « Beyond the Calibration Cube : Advanced 3D Printer Calibration Methods » ?
Les problèmes proviennent généralement d'exigences mal définies, d'un choix de matériaux inadapté, de tolérances irréalistes, de critères de contrôle manquants ou de modifications de conception apportées trop tardivement.
Comment les acheteurs peuvent-ils réduire les risques grâce à « Beyond the Calibration Cube : Advanced 3D Printer Calibration Methods » ?
Les acheteurs peuvent réduire les risques en communiquant les plans, les conditions d'utilisation, les cotes critiques, les quantités visées et les exigences de qualité avant de demander un devis.