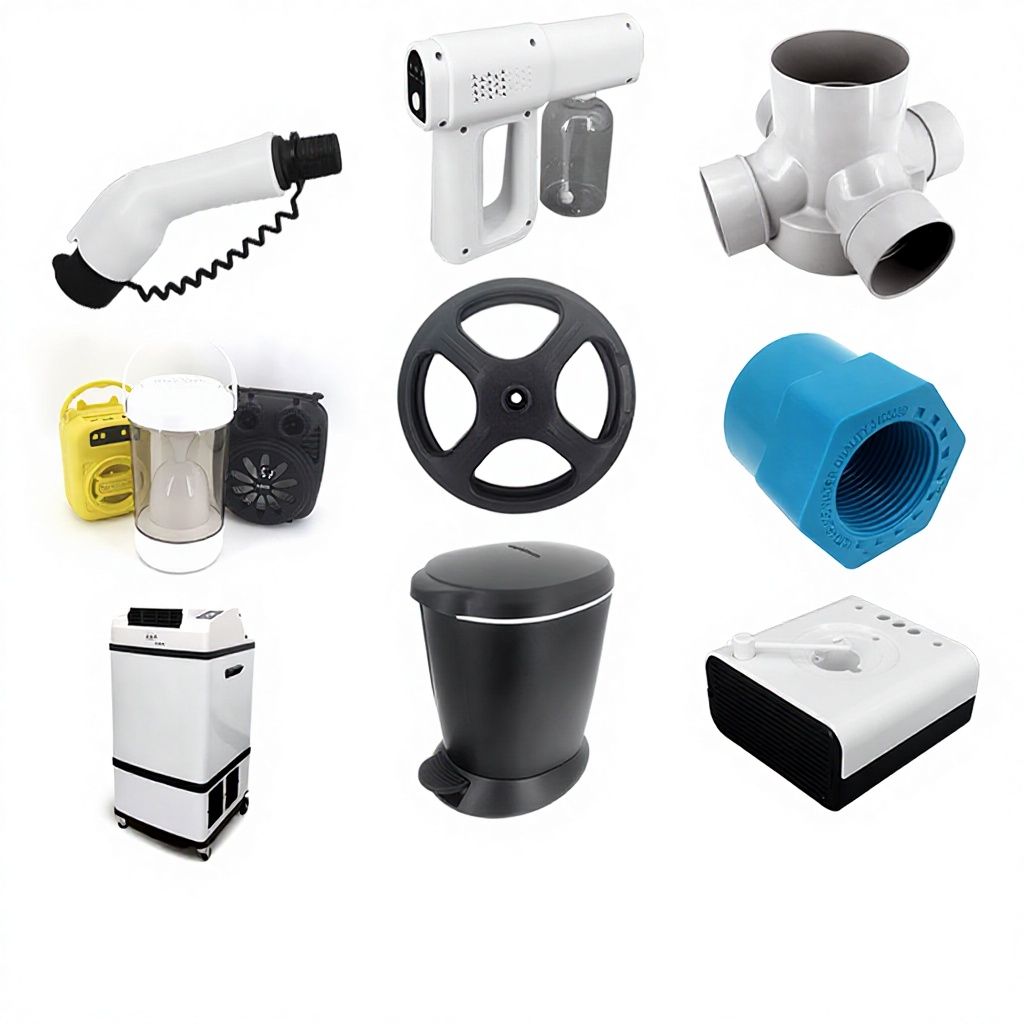
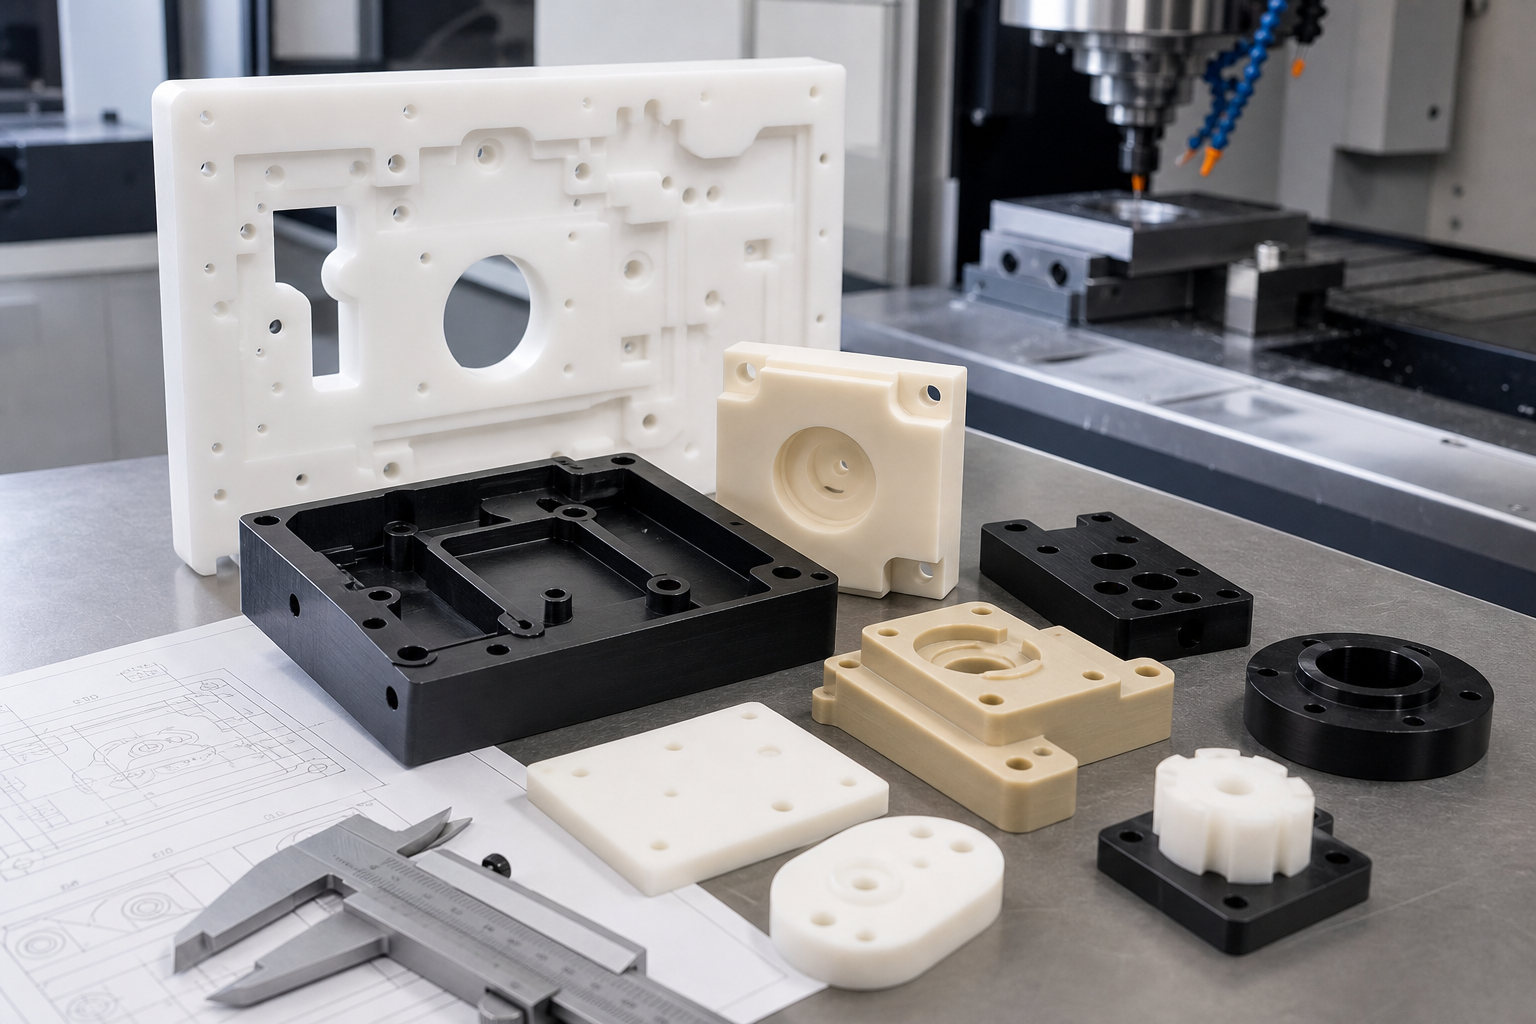
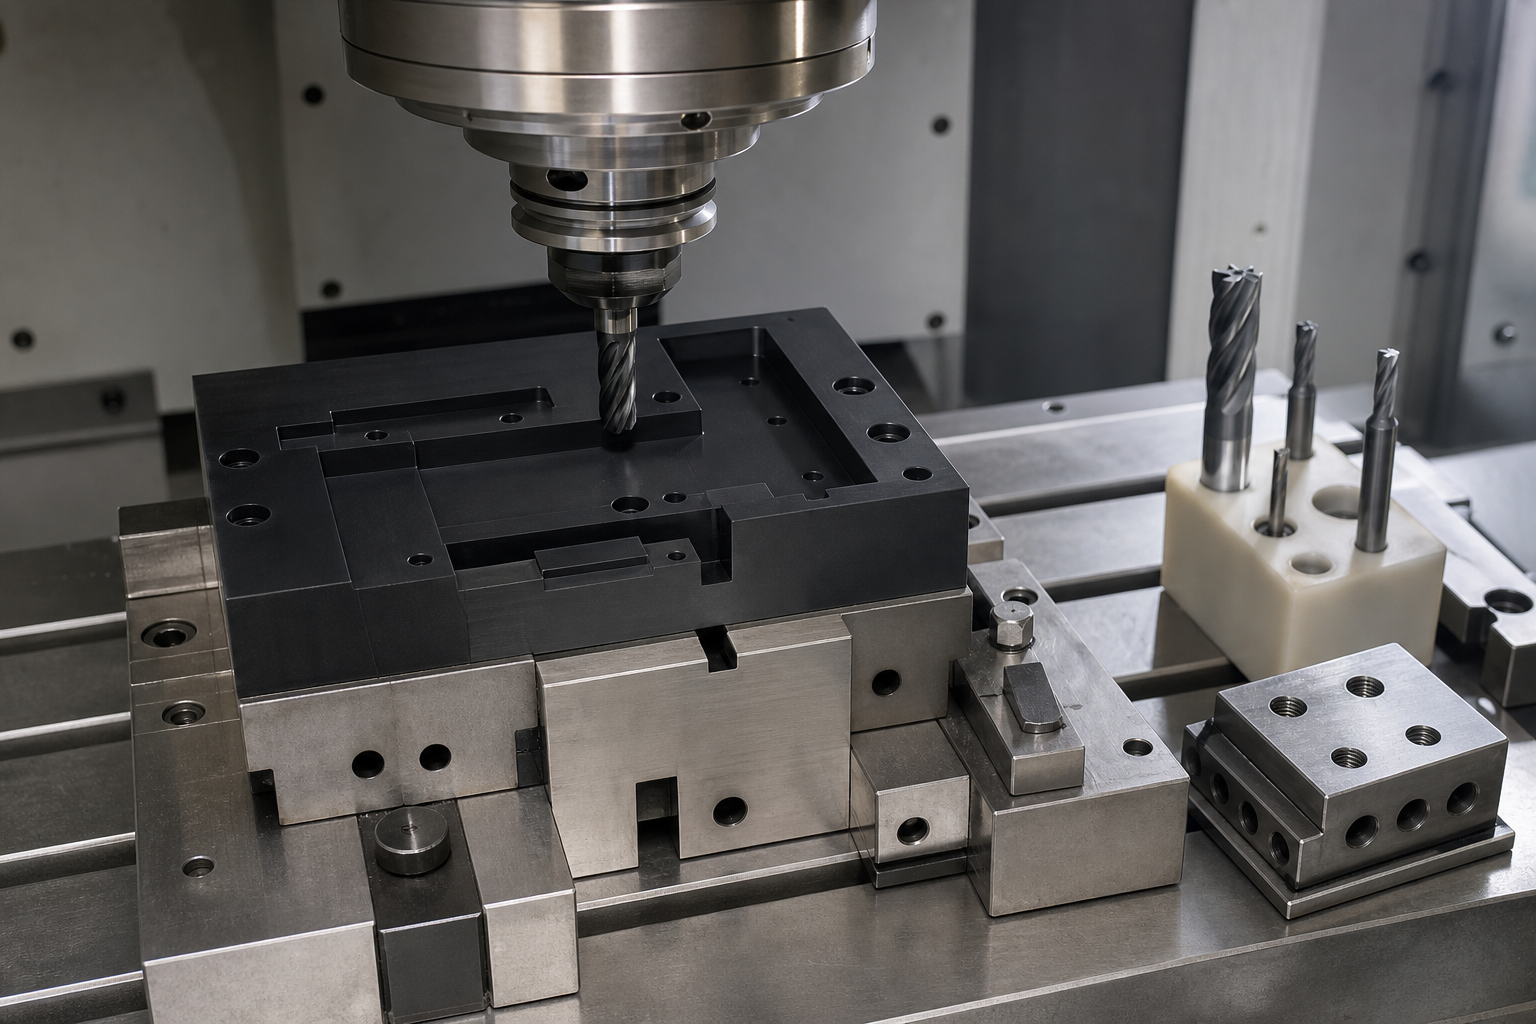
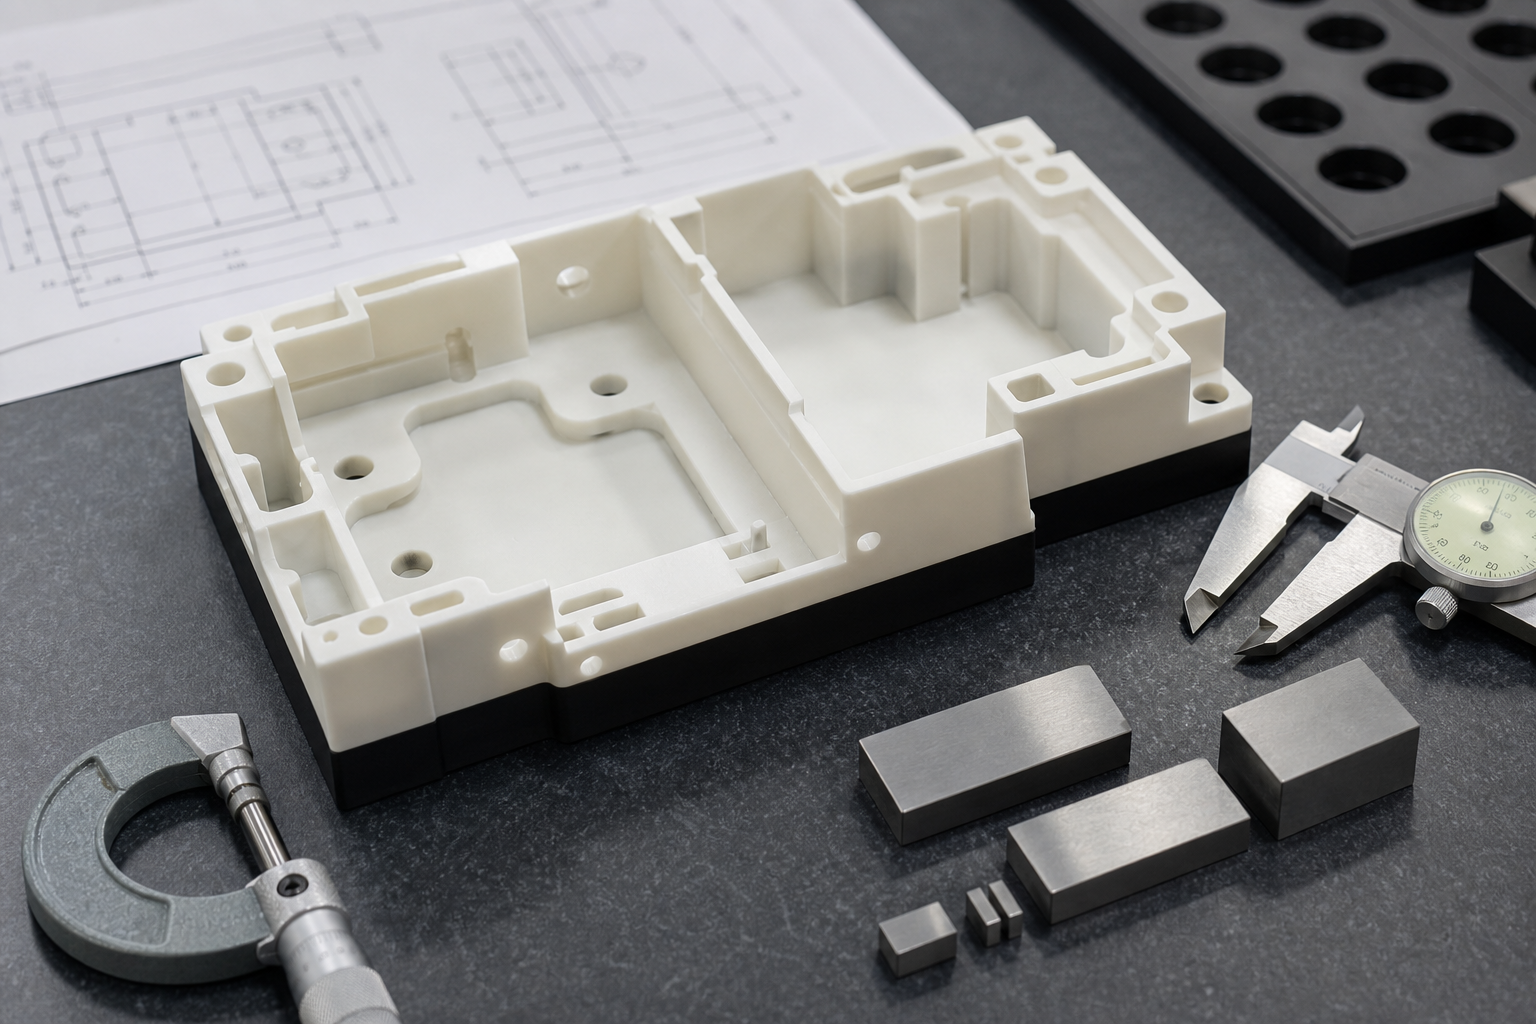
Services de fraisage CNC de matières plastiques sont utilisés pour la fabrication sur mesure de pièces en plastique plates, prismatiques et à faces multiples qui nécessitent une plus grande précision, des arêtes plus nettes ou un cycle de production plus rapide que ne le permettent les pièces moulées. Les acheteurs comparent généralement le fraisage du plastique au tournage, à l'impression 3D et au moulage par injection, en fonction de la géométrie et de la quantité.
Pour obtenir le meilleur résultat, il faut choisir le plastique le mieux adapté à la pièce, ainsi que la stratégie de fixation et le plan de tolérance appropriés. Un sous-traitant spécialisé dans le fraisage qui traite le plastique comme s'il s'agissait d'aluminium provoquera souvent des problèmes de surchauffe, de bavures ou de déformation qui auraient dû être évités dès la phase de devis.
Pour les pièces en plastique usinées sur mesure
Quand le fraisage est la solution idéale
Optez pour le fraisage lorsque la pièce est de forme plate, présente de multiples faces, relève principalement de la fabrication de prototypes ou est produite en petites séries, et que la réalisation d'un moule n'est pas justifiée. Comparez le fraisage au tournage pour les pièces rondes et au moulage lorsque le volume annuel augmente.
- Convient parfaitement aux luminaires, collecteurs, caches, plaques électriques et blocs structurels en plastique
- Utilisez une stratégie adaptée à chaque matériau pour le POM, le nylon, le PTFE, le PEEK et l'acrylique
- Définir les tolérances en fonction de l'usage plutôt qu'en se basant sur des valeurs d'usinage serrées par défaut
En bref
| Point de décision | Points à retenir sur le fraisage | Remarque à l'attention de l'acheteur |
|---|---|---|
| Géométrie | Idéal pour les pièces prismatiques et à faces multiples | On trouve souvent des pièces de grande taille, plates ou à rainures. |
| Volume | Idéal pour les prototypes et les petites séries récurrentes | Vérifier le moulage lorsque le volume annuel augmente |
| Choix des matériaux | Le type de plastique modifie le comportement thermique, la formation de bavures et le comportement des fixations | Ne considérez pas tous les plastiques comme s'ils se découpaient de la même manière |
| Tolérance | Cela peut être précis, mais cela dépend de la géométrie et du matériau | L'humidité et l'état de contrainte continuent d'avoir une incidence sur certains plastiques |
| Le plus adapté | Pièces fonctionnelles sur mesure sans délai de fabrication des outils | Utile pour les versions pilotes et les modifications techniques |
Choix des matériaux pour le fraisage des plastiques
Le POM, le nylon, le PTFE, le PEEK, l'acrylique, le PEHD et l'UHMW se usinent tous différemment. Certains se découpent proprement et conservent bien leur forme. D'autres se déforment sous l'effet de la chaleur, présentent facilement des bavures ou réagissent mal au serrage. Les bons fournisseurs choisissent conjointement le plastique et la stratégie de serrage, plutôt que de considérer le choix du matériau comme une question distincte.
Par exemple, le nylon peut nécessiter une attention particulière en matière d'humidité et de respect des délais dimensionnels, l'acrylique exige une rigueur particulière pour éviter les fissures, le PTFE nécessite une logique de serrage plus douce et le PEEK requiert une justification plus solide en termes de coûts.
Liste de contrôle pour les appels d'offres relatifs aux services de fraisage CNC de matières plastiques
- Partagez le modèle 3D et les caractéristiques essentielles en 2D : La présence de cavités complexes et de parois minces influe sur le choix du procédé.
- Définissez ce qui, en matière de tolérance, compte vraiment : Une stratégie de tolérance sélective permet de réduire les coûts et d'améliorer la précision des devis.
- Indiquez le matériau et les substituts autorisés : Cela permet d'éviter toute modification de dernière minute concernant l'usinabilité et le prix.
- Préciser l'utilisation finale et l'environnement : La chaleur, les fluides et l'ajustement des pièces influent sur la sélection des matériaux.
- Précisez au fournisseur s'il s'agit d'un prototype, d'une production pilote ou d'une production en série : L'itinéraire recommandé est susceptible de changer.
Risques courants liés au fraisage du plastique et solutions pratiques
| Risque | Pourquoi cela se produit-il ? | Solution pratique |
|---|---|---|
| Bord fondu ou finition médiocre | Accumulation de chaleur due à des alimentations ou à un outillage inadaptés | Utiliser des outils adaptés au plastique et mettre en place une stratégie d'évacuation des copeaux |
| Déformation d'une pièce | Les parois fines ou la pression exercée par les pinces déplacent la pièce | Améliorer le serrage des pièces et la séquence d'usinage |
| Dépassement inattendu des tolérances | Variations importantes ou hypothèses de devis trop optimistes | Définir les dimensions critiques en fonction de la fonction et du comportement du matériau |
| Mauvais processus sélectionné | Fraisage utilisé pour obtenir une géométrie mieux adaptée au tournage ou au moulage | Évaluer dès le début la pièce par rapport à d’autres méthodes de fabrication |
Fraisage, tournage et moulage des pièces en plastique
Le fraisage est généralement plus adapté aux plaques, aux boîtiers, aux poches et aux éléments prismatiques irréguliers. Le tournage est plus efficace pour les pièces de révolution. Le moulage s'impose lorsque les volumes sont suffisamment importants et que la conception est suffisamment stable pour justifier la fabrication d'outillages. Le fournisseur devrait aider à comparer ces différentes options plutôt que d'imposer un seul procédé.
Vous cherchez une suggestion d'itinéraire rapide ?
Envoyez-nous le modèle, le matériau envisagé, la quantité et les cotes critiques. Nous pourrons vous indiquer si la pièce doit être fraisée, tournée, moulée ou imprimée avant que vous ne perdiez du temps à établir un devis inapproprié.
Pourquoi choisir le plastique nylon ?
Nylon Plastic aide les acheteurs à coordonner, en une seule étape, le choix du plastique, la stratégie d'usinage et le choix d'un procédé alternatif. Cela réduit le risque d'établir un devis pour une pièce sur la base d'hypothèses erronées et améliore le passage du prototype à la production en série.
What Makes a Plastic Milling RFQ Comparable
| RFQ Input | Why It Changes the Result | What to Provide |
|---|---|---|
| Material and stock form | Plastic stiffness, moisture, grain, and stock size affect tool load and deformation | Exact grade, plate or rod size, color, and backup material |
| Critical geometry | Thin walls, deep pockets, bores and small radii affect access and fixturing | Controlled drawing, datums, tolerances, and surface zones |
| Quantity and repeat plan | Setup, inspection, nesting and tooling decisions change with volume | Prototype quantity, annual demand, and reorder pattern |
| Inspection and finish | Measurement method and edge treatment must match the functional requirement | FAI or report needs, appearance standard, deburring, and packaging |
Plastic milling quotes are difficult to compare when one supplier includes soft jaws, inspection, deburring, and packaging while another quotes machining only. Put the same scope and acceptance state in every RFQ.
Comment le plastique nylon contribue à la réalisation du projet
Nylon Plastic has supported material selection and finished plastic-part manufacturing since 2005. For custom CNC plastic milling, the useful review connects the drawing, material, tooling or machining route, inspection state, and production plan before a quote is approved.
- Review nylon, PA-GF20, PA-CF30, POM, PEEK, PTFE, UHMW, and other plastics against the load, friction, moisture, and tolerance requirement.
- Plan workholding, toolpath sequence, rest time, edge treatment, and inspection around the part’s actual deformation risk.
- Compare CNC milling with turning, 3D printing, and injection molding when quantity or geometry changes the commercial route.
Lire la suite
Questions fréquemment posées
When is CNC milling the right route for plastic parts?
Milling is often suitable for prismatic, multi-face, pocketed, or low-volume parts that need controlled features without injection mold tooling. Quantity, geometry, material, and tolerance decide the route.
How do I avoid deformation during plastic milling?
Control workholding force, use suitable soft jaws or nests, keep tool engagement stable, allow rest or conditioning where needed, and inspect the part in a defined state.
Can reinforced nylon be CNC milled?
Yes, but PA-GF20 and PA-CF30 may increase tool wear, anisotropy, dust, and edge or surface considerations. Confirm the exact grade, stock condition, tooling, and inspection method.
What should be included in a plastic milling RFQ?
Send the CAD model, controlled drawing, exact material, quantity, critical dimensions, surface finish, deburring, inspection report, packaging, and end-use environment.
Request a CNC Plastic Milling Review
Send the model, drawing, material, quantity, and critical dimensions for a workholding, process, and quotation review.