Conception des évents dans le moulage par injection Il faut évacuer les gaz déplacés au niveau des points réels de fin de remplissage, sans provoquer de flash ni endommager la surface de séparation. L'évacuation des gaz influe sur la pression de remplissage, les marques de brûlure, l'effet diesel, la résistance de la ligne de soudure, les défauts de remplissage, la répétabilité dimensionnelle et l'équilibre de la cavité. Un orifice de purge qui fonctionne lors du premier essai mais qui se bouche par la suite à cause de la résine, des fibres ou de la condensation ne constitue pas une solution adaptée à la production.
Pour un acheteur, l'étude des évents doit indiquer où l'air devrait sortir, comment les gaz parviennent à l'extérieur, comment l'évent est nettoyé et comment le résultat sera vérifié. La profondeur de l'évent doit être choisie en fonction des caractéristiques de la résine et des outils, et non pas reprise comme une valeur universelle. Examinez les évents en tenant compte de la porte d'injection, du sens d'écoulement, des nervures, des bossages, des inserts, de la ligne de joint, de l'éjection et de la norme esthétique approuvée.
Le rôle technique de la ventilation
| Objectif de la purge | Ce qu'il contrôle | Éléments à examiner | Risque en cas de négligence |
|---|---|---|---|
| Émission de gaz | Pression et déplacement d'air à la fin du remplissage | Carte d'extrémité d'écoulement, coulées courtes et chemin de purge | Brûlures, soudures trop courtes, pression trop élevée ou soudures défectueuses |
| Contrôle du flash | Profondeur des évents, étanchéité des surfaces et des lignes de joint | Résine, pression, case bleue et flash d'essai | Évacuation défectueuse, inadéquate ou impossible à entretenir |
| Maintenance | Performances du circuit de gaz par rapport à la production | Contrôles d'accès, de fréquence de nettoyage, de contamination et de débit | Brûlures récurrentes, dérive et variations d'une cavité à l'autre |
| Reportage de fond | Espace libre autour des nervures, des bossages, des inserts et des poches borgnes | Simulation d'écoulement, plans de coupe et carte des évents locaux | Effet « diesel », remplissage incomplet ou lignes de maillage peu marquées |
| Validation | Remplissage et état de surface reproductibles | Carte des zones brûlées, pression, comparaison des cavités et échantillons | Les paramètres de processus masquent un problème au niveau de l'interface avec le moule |
Utilisez le Guide des traces de brûlure pour le diagnostic des symptômes. Le guide de ligne de joint explique comment s'articulent la mise à l'air et le dispositif d'arrêt. Le guide-bande et guide-carotte est utile lorsque l'équilibre entre la pression et le débit influe sur le point d'arrivée de l'air.
Paramètres permettant de contrôler l'emplacement des évents
Déterminez les emplacements probables de fin de remplissage en fonction de la position de la buse, du sens d'écoulement, de l'épaisseur de paroi, des nervures, des bossages, des inserts et des contraintes liées aux lignes de soudure. L'air peut se retrouver coincé au niveau d'un périmètre, d'un angle, d'une intersection de nervures, d'une poche aveugle, d'un glisseur, d'un éjecteur ou d'un insert. Un orifice d'aération situé loin de la zone où l'air est piégé peut ne pas résoudre le problème, même s'il est facile à usiner.
La viscosité de la résine, la vitesse de remplissage, la température de fusion, l’humidité, la charge, les composés volatils et la dégradation ont une incidence sur les gaz et la pression. Les grades ignifugés, les matériaux chargés et les résines techniques sensibles peuvent nécessiter une attention particulière en matière de purge, de temps de séjour, de profondeur de purge et de nettoyage. Un moulage à grande vitesse peut nécessiter une meilleure évacuation des gaz, tandis qu’un moulage lent peut entraîner le gel du front d’écoulement avant que l’air ne s’échappe.
- Type de résine, charge, viscosité, teneur en humidité, teneur en composés volatils et plage de fusion.
- Vanne, canal de coulée, sens d'écoulement, profil de remplissage et emplacements de fin de remplissage.
- Nervures, bossages, inserts, glissières, poches aveugles et zones de soudure.
- Zones esthétiques, limite de reflets, dimensions critiques et conditions d'inspection.
- Volume annuel, fréquence de nettoyage des évents, accès, automatisation et durée de vie des outils.
- Courbe de pression, moulages incomplets, carte de cuisson, comparaison des cavités et fiche technique du matériau.
Géométrie des orifices et trajet des gaz d'échappement
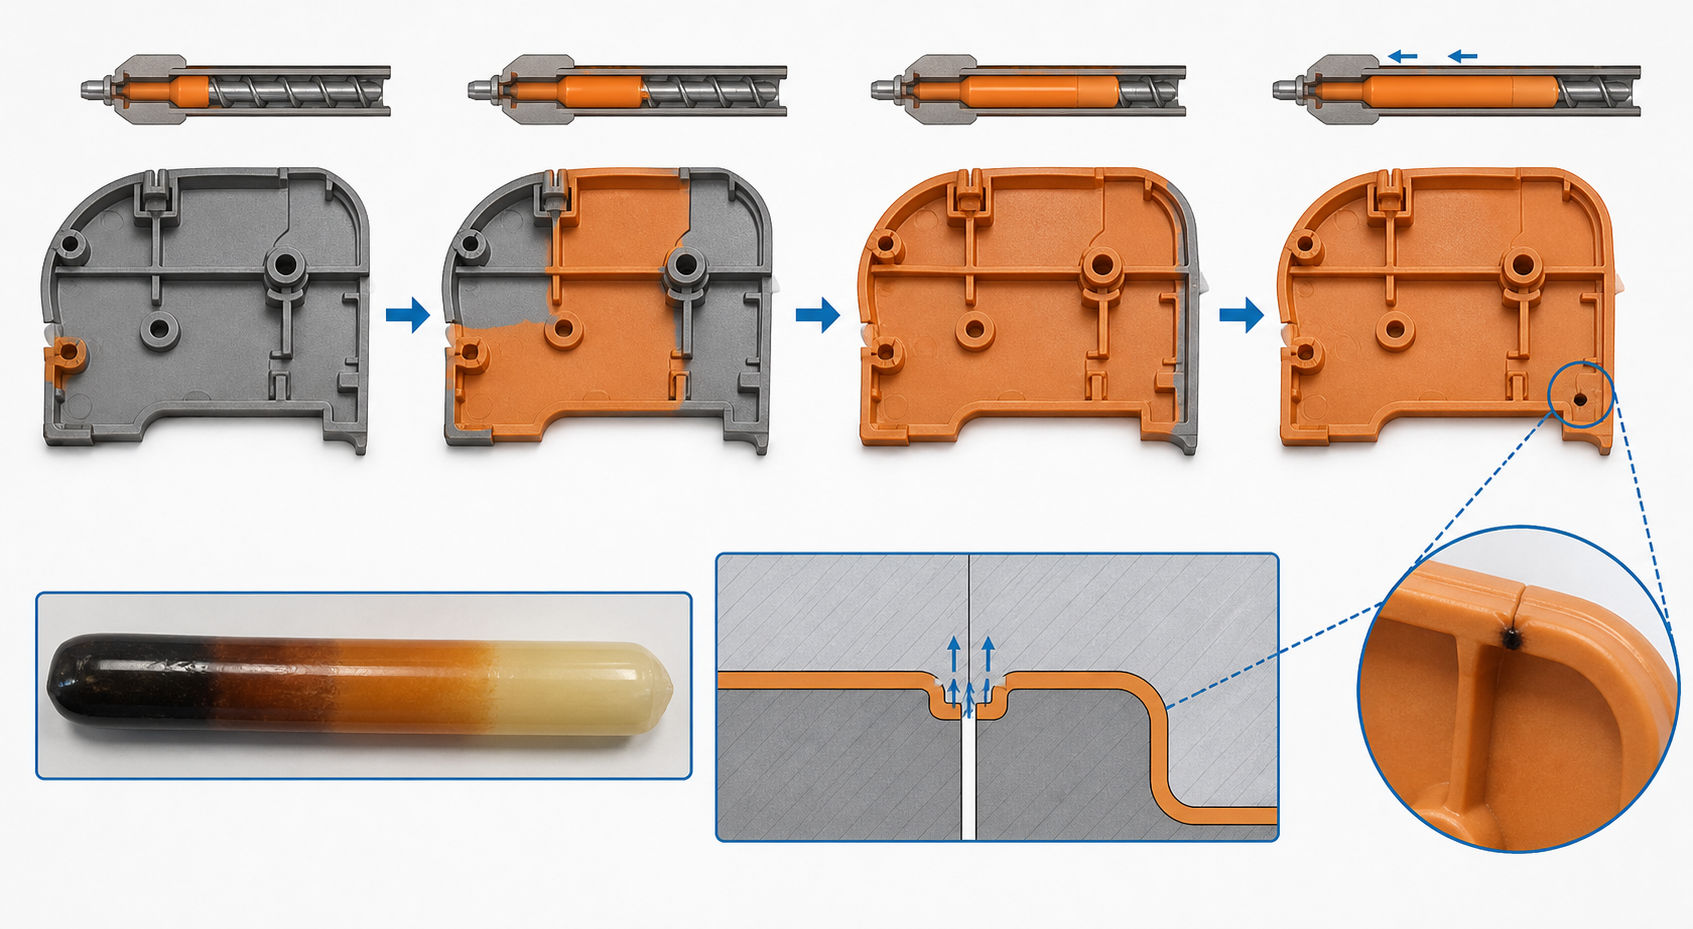
Un évacuateur de gaz comporte une entrée au niveau de la cavité et un canal d'évacuation qui achemine le gaz sans former de canal de déflux. La surface, la profondeur, la largeur, la longueur et l'évacuation en aval dépendent de la résine, de la pression, de l'acier du moule, de la surface et des conditions de production. L'évacuateur de gaz doit être accessible pour l'inspection et le nettoyage, et il ne doit pas créer d'arête vive sur la surface ni affaiblir un obturateur.
Les évents de ligne de joint sont courants lorsque l'écoulement se termine au niveau d'une séparation accessible. Les évents à éjecteur ou à insert peuvent atteindre des poches locales, mais leur ajustement, leur mouvement et leur contamination doivent être contrôlés. Les inserts poreux peuvent s'avérer utiles dans les zones difficiles, tandis que des systèmes à vide peuvent être envisagés pour les géométries profondes ou fermées lorsque les évents conventionnels ne permettent pas d'assurer une évacuation suffisante des gaz. Ces options entraînent des coûts et une maintenance supplémentaires ; elles doivent donc être justifiées par des données issues de l'étude de la pièce et d'essais.
Effets liés aux matériaux et au volume de production
| Matériau ou état | Exprimer ses inquiétudes | Réponse de conception | Axe de validation |
|---|---|---|---|
| Résine à faible viscosité | Les petits espaces autour des évents peuvent facilement se former des cloques. | Utiliser une profondeur adaptée à la résine, des zones de support et une pression contrôlée | Carte Flash, coche bleue et comparaison des cavités |
| Qualité ignifuge | Les composés volatils et la dégradation peuvent entraîner une augmentation des gaz ou des dépôts | Vérifier la zone de ventilation, le temps de séjour, la purge et l'accès pour le nettoyage | Emplacement de la brûlure, odeur, dépôts et trace de pression |
| Résine renforcée de fibres de verre | Les fibres et les débris peuvent obstruer ou user le conduit d'aération | Utilisez un acier adapté et respectez une fréquence de nettoyage raisonnable | Conditions de ventilation à long terme, tendance en matière d'évaporation et de combustion |
| Rainure profonde / poche | L'air peut rester bloqué loin d'un simple évent périphérique | Ajouter un évent local, un évent d'éjection, un insert ou un circuit de vide | Prises de vue de courts métrages, résistance des lignes de soudure et carte des brûlures |
| Production à grande échelle | Performances en matière de dépôts et d’usure | Définir les délais d'inspection, de nettoyage et de remplacement | Tendance du processus, historique de maintenance et bilan des cavités |
Options d'outillage et compromis en matière de coûts
| Option | Bénéfice | Compromis | Convient lorsque |
|---|---|---|---|
| Évent de ligne de joint | Un accès facile et une conception familière | Il faut trouver le bon équilibre entre la gestion des gaz d'échappement et celle des étincelles | La fin du remplissage atteint une fente soutenue |
| Évent d'éjection/d'insertion | Couvre les zones locales et propose des fonctionnalités spécifiques | Coupe, mouvements, utilisation et entretien | La poche d'air est éloignée du climatiseur split principal |
| Insert poreux | Décharge de gaz répartie dans une géométrie complexe | Coût, nettoyage, obstruction et réparation | Les évents classiques ne parviennent pas à atteindre la poche d'air |
| Purge sous vide | Améliore l'évacuation des gaz dans les espaces confinés ou en profondeur | Équipement, joints, synchronisation et entretien | Piège à air à haut risque ou pièce esthétique/fonctionnelle complexe |
Modes de défaillance et mesures correctives
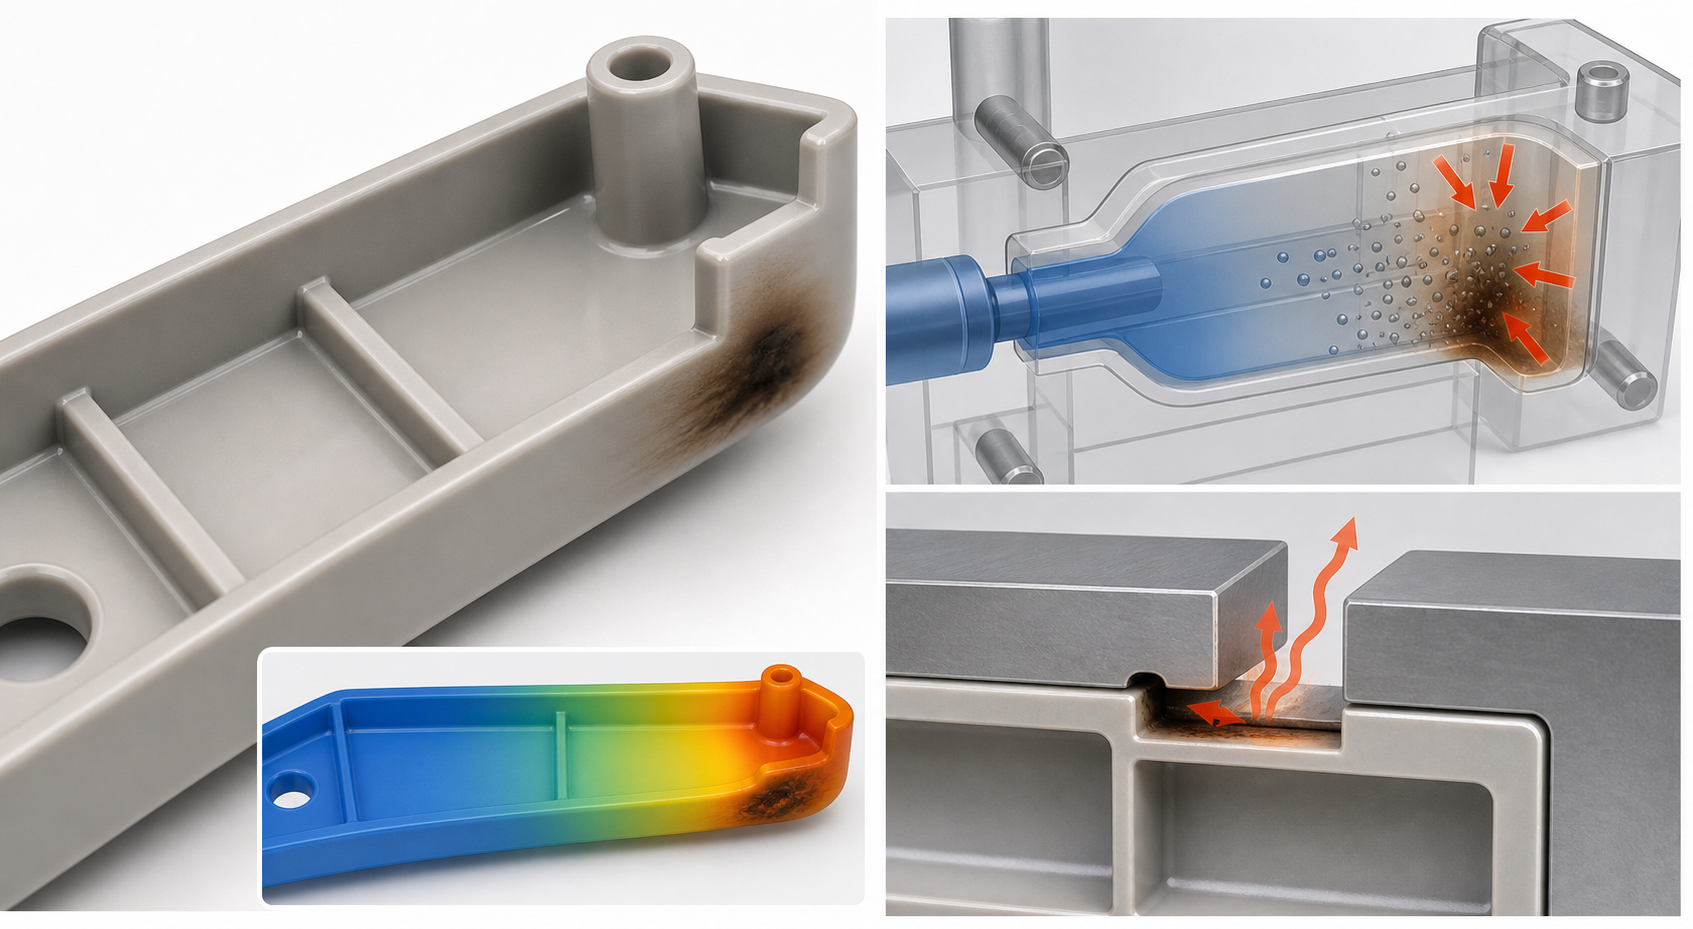
Des traces de brûlure et un effet « diesel » apparaissent lorsque le gaz est comprimé et chauffé plus rapidement qu’il ne peut s’échapper. Des soudures incomplètes peuvent se produire lorsque la pression augmente contre de l’air piégé ou lorsque le front d’écoulement se fige avant que la poche ne se remplisse. Des lignes de soudure fragiles peuvent résulter de la présence de fronts froids ou de gaz au niveau de la zone de jonction. Des variations dimensionnelles peuvent apparaître lorsque la pression dans la cavité et le temps de remplissage varient en fonction des conditions d’évacuation.
N'augmentez pas immédiatement la température de fusion ni la pression d'injection. Commencez par localiser l'emplacement de la brûlure ou du remplissage incomplet, effectuez des injections courtes, comparez les cavités, inspectez l'évent et vérifiez l'état de la matière. Une modification du processus peut atténuer temporairement le problème, mais peut entraîner une augmentation des bavures, une dégradation du produit ou un allongement du cycle. La réparation de l'évent doit préserver le dispositif de fermeture et doit être vérifiée à l'aide d'un contrôle « bleu » et de prélèvements répétés.
Validation lors des essais de moulage et autorisation de production
- Carte des évents DFM : Marquer les extrémités prévues du flux, les poches d'air, les nervures, les bossages, les inserts et les zones esthétiques.
- Étude succincte : suivre la progression du remplissage et déterminer à quel endroit le gaz est comprimé ou le front d'écoulement s'arrête.
- Carte des lieux d'incendie : comparer les repères de surface avec les positions des évents et des fins de remplissage pour chaque cavité.
- Preuves liées à la pression et à la cavité : enregistrer la durée de remplissage, la pression, le transfert, le poids et les variations au niveau des cavités.
- Inspection des conduits d'aération : Vérifier la géométrie, le terrain, le relief, la case bleue, l'accès et la méthode de nettoyage.
- Série de production : prélever des échantillons consécutifs et consigner les performances avant et après l'intervalle d'entretien.
Liste de contrôle DFM et dossier d'appel d'offres
- Indiquez les données CAO, les plans, la résine, la qualité, la texture, le volume annuel et l'objectif de durée de vie des outils.
- Marquez les zones esthétiques, les limites des lignes de soudure, les cotes critiques et les points à surveiller en fin de remplissage.
- Demander le plan des évents, les cotes de profondeur spécifiques à la résine, le tracé des voies de dégagement et les accès d'entretien.
- Demandez des preuves concernant le cycle de moulage court, l'emplacement des brûlures, la pression, la cavité et l'inspection des évents.
- Définissez la fréquence de nettoyage, la limite de flash, l'échantillon d'acceptation et les règles de réparation.
- Précisez le type d'automatisation, la destination du moule et toute exigence particulière concernant le vide ou les inserts poreux.
Pour toute demande de devis, veuillez joindre des photos des défauts, l'état du matériau, le dossier de fabrication actuel, les fichiers CAO, les plans, le nombre de cavités et le volume annuel. Nous pourrons alors déterminer si la première mesure à prendre doit être la mise à l'air libre, le contrôle du matériau, l'ajustement du profil de remplissage, la révision de la buse ou une correction de la conception de la pièce.
Demandez au fournisseur de faire la distinction entre la géométrie de l'évent et ses performances de nettoyage. Même un évent correctement réglé au départ peut perdre en capacité lorsque des dépôts s'accumulent ou qu'un évent à éjecteur ne bouge plus librement. Le rapport de production doit donc inclure la méthode d'inspection de l'évent, l'étape de maintenance correspondante et les justificatifs utilisés pour remettre le moule en service.
Cette donnée revêt une importance particulière lorsque le défaut n'apparaît qu'après plusieurs heures, un changement de résine ou une transition de couleur.
Les risques liés à la ventilation que les acheteurs doivent régler avant le procès concernant la moisissure
- Les points de fin de remplissage n'étant pas identifiés, les évents ne sont ajoutés qu'après l'apparition de brûlures ou de coulées insuffisantes.
- La profondeur des évents est reprise telle quelle, sans tenir compte de la viscosité de la résine, de la charge, de l'état de la ligne de joint ni de la méthode d'entretien préconisée par le fournisseur.
- Les traces de brûlure sont considérées comme un problème lié à la température, même si la présence de gaz emprisonné, la compression de l'air et l'obstruction des évents peuvent en être la cause principale.
- La purge a été validée lors d'un essai en conditions propres, mais aucun intervalle de nettoyage, aucune carte de la cavité ni aucun plan de réaction de production n'ont été définis.
Comment le plastique nylon contribue à la réalisation du projet
Depuis 2005, Nylon Plastic accompagne ses clients dans le choix des matériaux et la fabrication de pièces plastiques finies. Pour la validation de l'aération et du remplissage des moules à injection, une analyse approfondie permet de mettre en relation le plan, le matériau, le processus d'outillage ou d'usinage, l'état de contrôle et le plan de production avant l'approbation du devis.
- Vérifiez ensemble la porte d'injection, le flux, la paroi, la ligne de soudure, le matériau et le sens de l'apport avant de finaliser l'emplacement des évents.
- Joindre au dossier d'homologation de production les essais de moules, les moulages partiels, les cartes de brûlure, les rapports sur les cavités, ainsi que les consignes d'inspection et d'entretien.
- Pour les matériaux PA, PA-GF20 ou PA-CF30 non chargés, il convient de tenir compte, lors de la validation, de l'humidité, de la viscosité, du comportement des fibres ou des additifs, ainsi que du lot de matériau concerné.
Lire la suite
- Moulage par injection à faible volume
- Traces de brûlure dans le moulage par injection
- Services de moulage par injection de nylon
Questions fréquemment posées
Pourquoi l'évent est-il important dans le moulage par injection ?
La ventilation permet à l'air et aux gaz refoulés de s'échapper de la cavité. Une bonne ventilation favorise le remplissage, réduit les marques de brûlure et l'effet diesel, améliore l'uniformité de la ligne de soudure et peut élargir la plage de conditions de processus stables.
Une mauvaise ventilation peut-elle entraîner des défauts de remplissage ?
Oui. Les gaz piégés peuvent faire obstacle à la progression du bain de fusion et entraîner des soudures incomplètes, des brûlures, des hésitations ou des cordons de soudure fragiles. Vérifiez l'emplacement en recherchant des soudures incomplètes, des traces d'écoulement et en inspectant les orifices de purge.
Le nylon renforcé de fibres de verre modifie-t-il les exigences en matière d'aération des moules ?
C'est possible. La viscosité de la résine, la charge, l'orientation des fibres, l'humidité ainsi que le comportement au dépôt ou à l'usure influent sur les performances de l'évent. Vérifiez la référence exacte du PA-GF et la fréquence d'entretien.
Comment faut-il valider la ventilation d'un moule ?
Recourez à des prises de vue rapprochées, à la cartographie des lieux d'incendie, aux traces de cavités et de pression lorsque celles-ci sont disponibles, à l'inspection des évents, à des prélèvements d'échantillons répétés, à des contrôles dimensionnels et visuels, ainsi qu'à un plan de réaction de nettoyage documenté.
Demander une analyse du système d'évacuation des gaz d'un moule d'injection
Veuillez nous envoyer les fichiers des pièces, le schéma de coulée ou le concept de point d'injection, le matériau, les preuves de défauts ainsi que les exigences relatives aux essais de moulage afin que nous puissions procéder à une analyse de l'aération et du remplissage.