Les tolérances d'usinage des matières plastiques dépendent du matériau, de l'état de la pièce brute, de la géométrie, de la trajectoire d'outil, du serrage de la pièce, de la température, de la méthode de contrôle et de la quantité. Une tolérance reprise d’un plan de pièce métallique peut être techniquement réalisable sur une caractéristique donnée, mais s’avérer peu fiable sur un boîtier flexible, une paroi mince ou une grande plaque. La bonne approche consiste à définir d’abord des tolérances fonctionnelles, puis à utiliser des repères, des contrôles de processus et des preuves d’inspection pour garantir l’intégrité de l’assemblage.
Ce guide traite des matériaux usinés par CNC : POM, nylon, PEEK, PEI, PTFE, UHMW-PE, acrylique, PC et autres plastiques techniques. Il s'adresse aux acheteurs et aux ingénieurs chargés de préparer un plan ou un appel d'offres ; il ne constitue en aucun cas une garantie qu'une même tolérance s'applique à tous les matériaux ou à toutes les dimensions de pièces.
Sens de tolérance typique par famille de plastiques
| Famille de matériaux | Risque dimensionnel courant | Réponse de conception |
|---|---|---|
| POM / Delrin | Généralement stable, mais les parois fines et la chaleur générée par la découpe peuvent le faire bouger | Effectuer des passes d'ébauche et de finition équilibrées ; limiter la formation de bavures sur les alésages et les engrenages |
| Nylon / PA | L'absorption d'humidité et la libération des contraintes modifient les dimensions | Préciser l'état de conditionnement et procéder à une inspection après l'égalisation |
| PEEK / PEI | Les contraintes résiduelles, la production de chaleur et l'état du matériau influent sur l'ajustement | Procéder à un enlèvement de matière prudent, renforcer les éléments fins et vérifier les cotes en état libre |
| PTFE / UHMW-PE | La faible rigidité, le fluage et la dilatation thermique compliquent la réalisation de structures minces | Utiliser des sections de paroi plus larges, un serrage contrôlé et un jeu réaliste |
| PC / acrylique | Chaleur, fissuration sous contrainte, rayures et dommages optiques à la surface | Utilisez des outils tranchants, une stratégie de lubrification adaptée à la nuance d'acier et un plan de finition protégé |
Les tolérances propres à chaque matériau doivent être coordonnées avec le Guide des services d'usinage CNC du plastique. Pour les procédés de fabrication du PEEK et du Delrin, utilisez le PEEK usiné par CNC et Delrin usiné par CNC pages.
Utiliser des points de référence et des cotes fonctionnelles
Un système de références contrôlées est plus utile qu'une longue liste de tolérances bilatérales serrées. Identifiez la surface qui assure le positionnement de la pièce, la caractéristique qui définit son orientation et les caractéristiques qui contrôlent l’assemblage. N’appliquez les contrôles de position, de planéité, de perpendicularité, de profil et de faux-rond que lorsque la fonction l’exige. Un alésage destiné à un roulement, une face d’étanchéité et un gabarit de trous de fixation peuvent nécessiter des contrôles différents, même s’ils sont proches les uns des autres.
| Fonctionnalité | Commande de dessin utile | Question d'inspection |
|---|---|---|
| Disposition des trous de fixation | Position réelle par rapport aux repères fonctionnels | La pièce d'assemblage s'emboîtera-t-elle sans qu'il faille forcer sur le gabarit ? |
| Roulement ou alésage d'arbre | Dimensions, circularité, position et état de surface | Le jeu ou l'interférence est-il valable à la température de service ? |
| Surface d'étanchéité | Planéité, profil et état de surface | Le joint peut-il maintenir la compression sur toute sa surface ? |
| Paroi de revêtement mince | Profil ou épaisseur à l'état libre | La pièce risque-t-elle de se déformer sous l'effet de la force de serrage ou de mesure ? |
| Surface d'engrenage ou de contact | Dent/profil, concentricité et faux-rond | Le fluage ou l'usure du matériau vont-ils modifier le mouvement prévu ? |
Stratégie d'usinage garantissant la stabilité dimensionnelle des pièces en plastique
Les pièces en plastique tirent généralement profit d'un enlèvement de matière par étapes. Effectuez un usinage grossier de la pièce brute en laissant une marge contrôlée, laissez la pièce se stabiliser lorsque la matière et la géométrie l'exigent, puis procédez à l'usinage de finition des repères critiques et des éléments d'assemblage. Évitez de serrer les parois minces directement contre une mâchoire dure si l’inspection doit être effectuée à l’état libre. Des mâchoires souples, des dispositifs de fixation par aspiration, des nids de support et des languettes sacrificielles peuvent réduire la déformation.
- Utilisez des outils tranchants et adaptés, et évacuez la chaleur en privilégiant une technique de coupe plutôt qu'une pression excessive.
- Veillez à ce que la pièce soit bien soutenue à proximité des parois minces, des cavités profondes et des portées longues non soutenues.
- Équilibrez l'enlèvement de matière afin de réduire la libération de contraintes et le gauchissement.
- Utilisez des outils distincts pour l'ébauche et la finition lorsque l'état des arêtes ou l'état de surface sont déterminants.
- Veillez à ce que le liquide de refroidissement, l'air, les produits chimiques de nettoyage et le séchage ne modifient pas le matériau avant l'inspection.
- Ébavurer sans arrondir une arête fonctionnelle ni modifier une caractéristique d'étanchéité.
Température, humidité et déformation
Les pièces en plastique de grande taille peuvent subir des variations dimensionnelles au cours de la journée en raison des variations de température dans l'atelier. Le nylon peut se déformer après un conditionnement à l'humidité ; le PEEK, le PEI et le PTFE peuvent libérer des contraintes résiduelles ; l'UHMW-PE peut subir un fluage sous l'effet de la charge exercée par les gabarits ou l'assemblage. Le plan doit préciser la température et l'état du matériau à prendre en compte pour l'inspection lorsque la tolérance est proche du déplacement prévu.
Ne corrigez pas une pièce flexible en serrant excessivement le dispositif de fixation pendant la mesure. Indiquez si la pièce est soutenue, serrée, assemblée ou libre. Lorsqu'une exigence de planéité ou de profil est fonctionnelle, inspectez la pièce dans les mêmes conditions de support que celles utilisées pour le produit. Dans le cas d'un assemblage serré, inspectez les composants en contact les uns avec les autres et vérifiez le jeu à la température de service.
Liste de contrôle pour l'inspection des pièces en plastique usinées par CNC
- Vérifier la révision du plan, la nuance du matériau, le matériau d'apport, la couleur et le certificat de conformité du stock.
- Vérifiez que les repères et le dispositif de fixation reproduisent les conditions fonctionnelles de l'assemblage.
- Réglez la température, l'humidité et la durée de conditionnement avant la mesure.
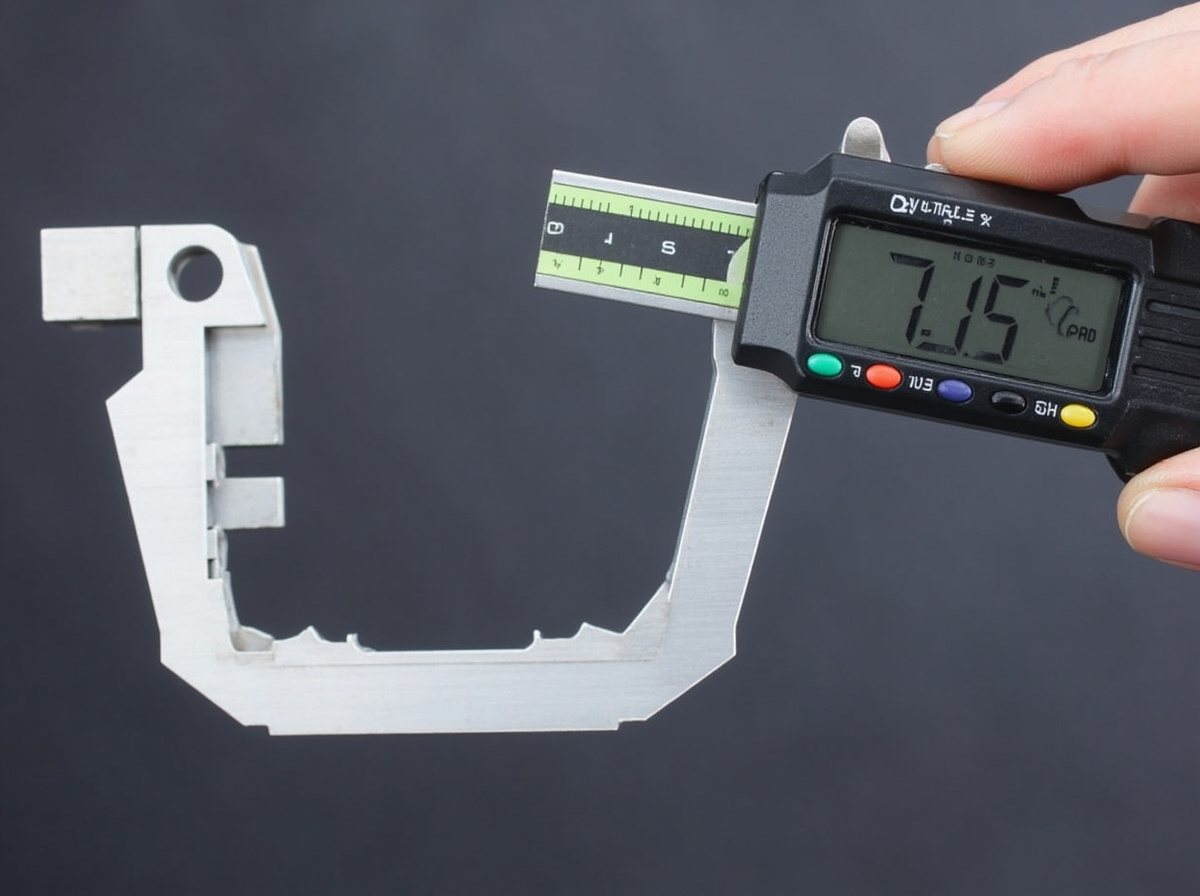
- Utilisez une machine à mesurer tridimensionnelle (CMM), un système de vision, un comparateur de hauteur, un comparateur d'alésage ou des outils à main étalonnés adaptés à la caractéristique à contrôler.
- Noter l'incertitude de mesure lorsque la tolérance est proche de la capacité de l'instrument.
- Contrôler les alésages critiques, la position des trous, la planéité, l'épaisseur des parois, le profil, les filetages et l'état de surface.
- Indiquez séparément dans le rapport les défauts esthétiques, les bavures d'usinage et les non-conformités fonctionnelles.
Informations issues des appels d'offres permettant d'améliorer les décisions en matière de tolérance
Veuillez nous transmettre le modèle CAO 3D, le plan de contrôle, la nuance du matériau, la quantité, la demande annuelle, l'état de surface, les caractéristiques critiques, les pièces d'accouplement, la charge d'assemblage, la température de service, l'humidité ou les produits chimiques, ainsi que le rapport d'inspection requis. Indiquez les caractéristiques qui doivent s'assembler, assurer l'étanchéité, pivoter ou supporter une charge. Précisez si les cotes sont mesurées à l'état libre, dans un dispositif de fixation ou à l'état assemblé. Nous pourrons alors vous recommander une séquence d'usinage, un état de la pièce brute et un plan de contrôle, plutôt que de considérer toutes les dimensions comme étant d'une importance égale.
Lorsque les opérations secondaires améliorent le résultat
Certaines pièces en plastique présentent une meilleure stabilité lorsqu’elles sont usinées après un procédé de fabrication « near-net » ou une fois que la pièce s’est stabilisée. L’alésage d’un alésage de palier, le dressage d’une surface d’appui de joint, le perçage d’un gabarit de trous définitif ou le taraudage d’un logement d’insert peuvent améliorer le fonctionnement local, mais les surépaisseurs, le serrage de la pièce et les repères de contrôle doivent être planifiés dès le départ. Une opération secondaire ne justifie pas de négliger le déplacement du matériau ; c’est un moyen de concentrer la précision là où l’assemblage en a besoin.
Pour les plaques et les boîtiers de grande taille, demandez si le matériau brut doit être découpé grossièrement, conditionné, puis usiné pour la finition. Le PEEK, le PEI, le nylon et l’acétal peuvent tous réagir différemment à la chaleur ou à la libération de contraintes. Un fournisseur doit préciser comment la pièce sera maintenue pendant l'usinage de finition et si le contrôle final sera effectué à l'état libre, avec un léger maintien ou à l'état assemblé. Ce détail explique souvent pourquoi deux devis proposent des limites de tolérance différentes pour un même modèle.
Les rapports d'inspection doivent distinguer les erreurs de dimension, de forme, de position et de déformation. Un trou peut avoir le bon diamètre mais être mal placé ; une face plane peut respecter les cotes mais ne pas répondre aux exigences de planéité ; une paroi flexible peut être conforme lorsqu’elle est serrée et ne plus l’être une fois relâchée. Le fait de signaler le type d’erreur aide l’équipe de conception à choisir une correction plutôt que de se contenter de demander une tolérance générale plus stricte.
Pour les commandes répétitives, conservez le rapport de premier article validé, la liste des outils, la révision du gabarit et les informations relatives au lot de matériaux. Cela permet au fournisseur et à l'acheteur de disposer d'une référence en cas de variation des cotes suite à un changement d'outil, à un changement de stock ou à la mise en place d'un nouvel opérateur.
Lorsqu'une tolérance est exceptionnellement serrée, demandez au fournisseur de vous indiquer la capacité de processus prévue et l'incertitude de mesure avant de passer commande. Il vaut mieux convenir d'un plan réaliste de contrôle et de vérification des caractéristiques lors de la revue de conception plutôt que de découvrir, après l'usinage, que l'instrument, le dispositif de fixation ou l'état du matériau ne permettent pas de respecter le plan.
Pour les pièces destinées à être assemblées à plusieurs reprises, ajoutez au rapport dimensionnel un contrôle de l'ajustement fonctionnel. Un gabarit ou une pièce d'accouplement peut mettre en évidence des bavures, des dommages sur les arêtes, un frottement ou une force de serrage que la mesure par coordonnées seule ne permet pas de détecter.
Indiquez le résultat de l'essai d'ajustement du premier article et conservez le gabarit ou la référence d'ajustement approuvés pour la production en série.
Cela revêt une importance particulière pour les plastiques souples, les interfaces coulissantes et les éléments d'étanchéité.
Les difficultés rencontrées par les acheteurs à l'origine des litiges relatifs aux tolérances sur les matières plastiques
- La même limite stricte est attribuée à chaque cote, quelle que soit la fonction de l'assemblage.
- L'état des pièces, leur taux d'humidité, leur température, le traitement de détente et le contrôle à l'état libre ne sont pas précisés.
- Les repères de serrage diffèrent des repères de dessin et de contrôle.
- Les parois minces sont déformées par serrage ou par mesure par contact.
Comment le plastique nylon contribue à la réalisation du projet
Depuis 2005, Nylon Plastic accompagne ses clients dans le choix des matériaux et la fabrication de pièces plastiques finies. Une même analyse de projet permet de coordonner le serrage spécifique aux pièces en plastique, la séquence d'usinage, le conditionnement, la définition des repères et le contrôle qualité, ce qui évite aux acheteurs d'avoir à évaluer chaque décision de production de manière isolée.
- Avant d'établir un devis, examinez le plan, les matériaux, les quantités, les caractéristiques essentielles et l'environnement d'utilisation.
- Comparez l'impression 3D, l'usinage CNC, la fabrication rapide d'outillages et le moulage de série lorsque plusieurs solutions sont envisageables.
- Définir les échantillons, les rapports dimensionnels, les documents relatifs aux matériaux, la traçabilité et les critères d'acceptation avant la mise en circulation.
Lire la suite
- Pièces en plastique usinées sur mesure
- Services d'usinage CNC du nylon
- Guide des matériaux pour l'usinage CNC
Questions fréquemment posées
Quelle tolérance peut-on obtenir avec l'usinage CNC du plastique ?
La faisabilité dépend du matériau, de l'état de l'ébauche, de la géométrie, de l'épaisseur de paroi, de l'emplacement des caractéristiques, du serrage, de la température, de l'humidité et du contrôle. Ne définissez de manière stricte que les limites essentielles au bon fonctionnement.
Les tolérances d'usinage du plastique sont-elles les mêmes que celles du métal ?
Non. Les matières plastiques sont généralement moins rigides et plus sensibles à la chaleur, aux contraintes, à l'humidité et au serrage ; il convient donc d'accorder une attention particulière aux conditions de référence et de contrôle.
Comment faut-il préparer le nylon avant son contrôle ?
Précisez si la pièce est contrôlée à l'état sec, après avoir été mise dans des conditions environnementales spécifiées ou après avoir été exposée aux conditions d'utilisation, puis laissez-la se stabiliser avant la mesure finale.
Que doit contenir un appel d'offres concernant les tolérances ?
Inclure les données CAO, les plans, les caractéristiques des matériaux et l'état des stocks, les quantités, les repères, les pièces d'assemblage, les cotes critiques, l'environnement d'utilisation, la finition, le conditionnement et le format du rapport.
Demander une vérification des tolérances des pièces en plastique usinées par CNC
Veuillez nous transmettre le plan, les spécifications des matériaux, les conditions d'assemblage et les exigences de contrôle afin de définir des limites fonctionnelles et réalisables.