Pourquoi traiter les surfaces en nylon ?
Les pièces en nylon sortent souvent du moule ou de la machine CNC avec une géométrie parfaitement fonctionnelle, mais la surface peut ne pas répondre aux exigences esthétiques, fonctionnelles ou d'image de marque de l'application finale. La finition de surface transforme le nylon brut d'un matériau d'ingénierie mat et légèrement gras en un composant d'aspect supérieur, résistant aux agressions environnementales ou communiquant des informations essentielles par le biais du marquage et de l'étiquetage.
Le problème avec le nylon est qu'il est faible énergie de surface-En règle générale, la surface est de 36 à 42 mN/m, contre 46+ mN/m pour les métaux et autres matières plastiques. Cela signifie que les peintures, les encres et les adhésifs ne mouillent pas naturellement la surface. Chaque processus de finition du nylon doit commencer par une préparation de la surface afin d'augmenter l'énergie de surface et de créer des points d'ancrage pour le revêtement ou le traitement ultérieur.
When the substrate grade is still open, start with the Guide de sélection des plastiques techniques before agreeing the finish.
Préparation de la surface : La première étape non négociable
Tous les procédés de finition du nylon nécessitent l'une de ces méthodes de préparation :
| Méthode | Énergie de surface après | Durabilité | Meilleur pour |
|---|---|---|---|
| Traitement à la flamme | 50-60 mN/m | Heures-jours | Peinture en ligne à haut volume ; géométries simples |
| Traitement au plasma | 55-72 mN/m | Heures-jours | Pièces complexes en 3D ; traitement sélectif possible |
| Gravure chimique | Permanent | Permanent | Placage (crée une micro-rugosité pour l'ancrage mécanique) |
| Application de l'apprêt | N/A (liaison chimique) | Permanent | Peinture ; des apprêts spécialisés pour le nylon sont disponibles |
| Abrasion mécanique | 42-48 mN/m | Permanent | Option peu coûteuse ; adéquate pour les obligations non critiques |
For molded nylon substrates, the nylon injection molding guide covers the material preparation and molding stage before finishing.
Peinture du nylon
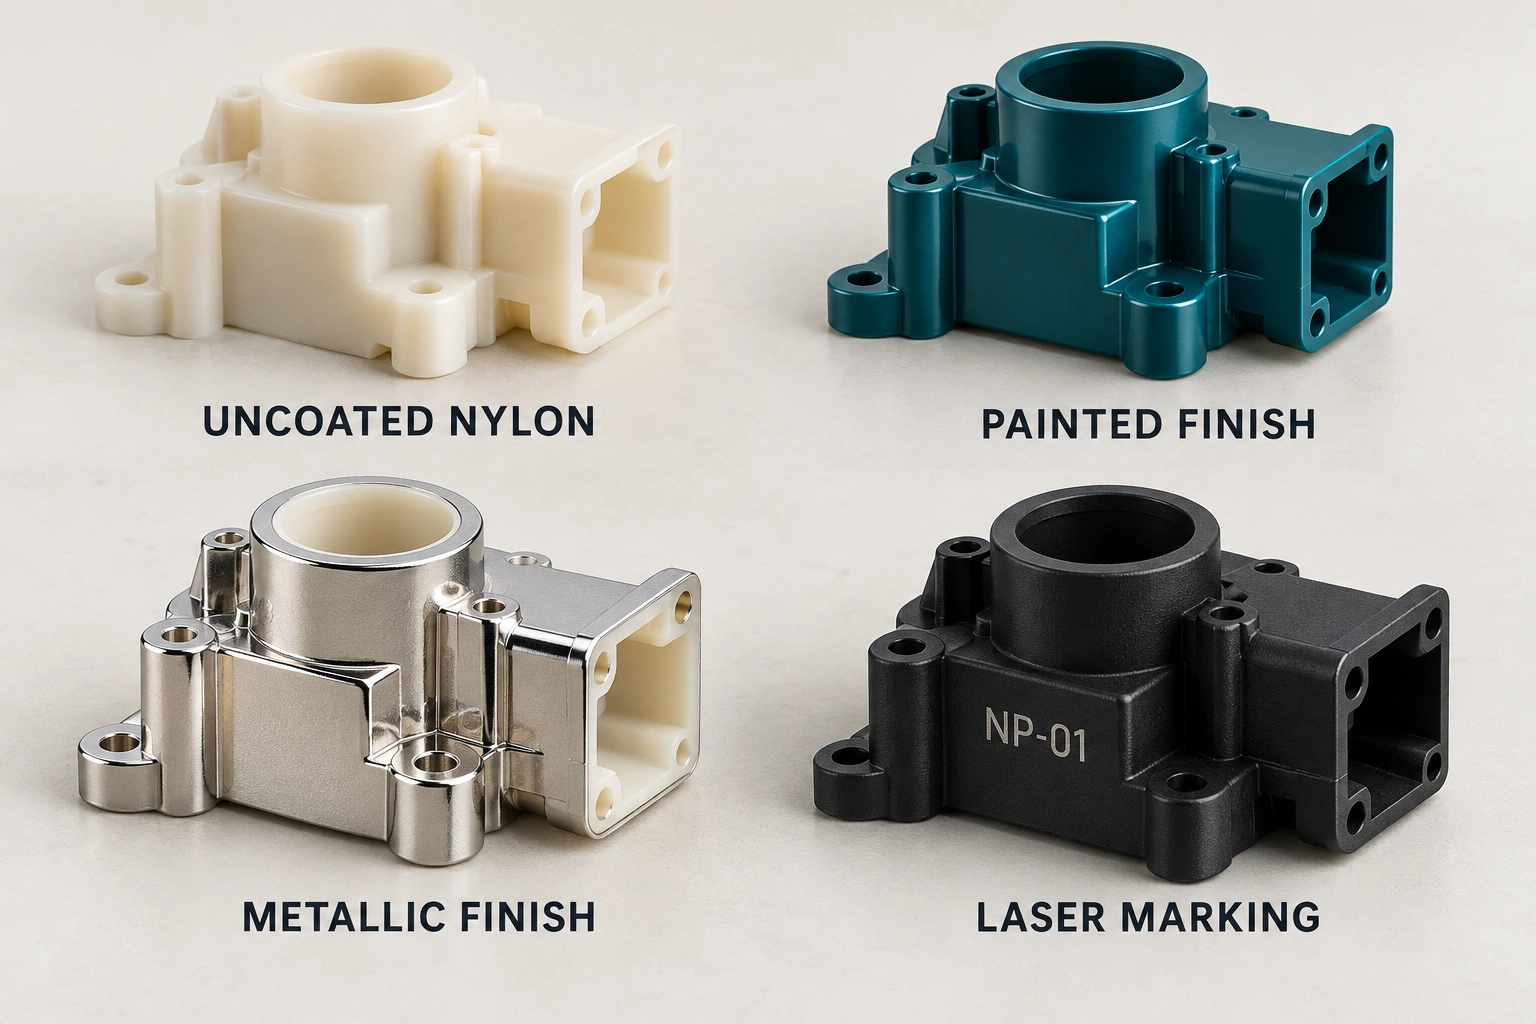
La peinture du nylon nécessite un système à trois couches pour une adhérence et une durabilité fiables :
- L'abécédaire : Un promoteur d'adhérence spécifique au nylon (généralement une polyoléfine chlorée ou un produit modifié acrylique) appliqué à une épaisseur de film sec de 5 à 10 μm. Il s'agit de la couche critique - les apprêts standard n'adhèrent pas au nylon.
- Couche de base : La couche de couleur, appliquée à 15-25 μm. Les laques polyuréthanes et acryliques sont les plus courantes.
- Vernis (optionnel) : 20-40 μm de transparent résistant aux UV pour les applications extérieures automobiles et grand public.
Pour de meilleurs résultats, peindre dans les 2 heures suivant le traitement d'activation de la surface. Si les pièces doivent être stockées, les protéger de la poussière et de l'humidité, et les traiter à nouveau avant de les peindre si elles sont stockées pendant plus de 8 heures.
Consultez le surface finishing service scope when specifying the substrate, appearance reference and areas to finish in your quotation request.
Placage électrolytique du nylon
Le nylon peut être électrodéposé avec du cuivre, du nickel et du chrome pour créer une véritable surface métallique avec les avantages de poids et de coût d'un substrat plastique. Le processus est plus exigeant que le placage de l'ABS, le plastique platable standard, mais il est bien établi pour le nylon 6 et le nylon 66.
Le processus de placage :
- Gravure : Le mélange d'acide chromique et d'acide sulfurique crée des micropores à la surface du nylon.
- Neutraliser et catalyser : Une solution colloïdale de palladium-étain dépose des sites catalytiques
- Nickel chimique ou cuivre : Dépôt d'une couche conductrice (0,5-1,0 μm)
- Placage électrolytique : Accumulation de cuivre (15-25 μm), de nickel (8-15 μm) et de chrome (0,25-0,5 μm).
Marquage laser sur nylon
Le marquage laser est devenu la méthode privilégiée pour ajouter un texte permanent, des codes-barres, des logos et des codes UDI (Unique Device Identification) aux pièces en nylon. Le processus crée une marque très contrastée sans encre, sans étiquette et sans contact physique.
Paramètres clés du processus :
- Lasers à fibre (1064 nm) : Idéal pour créer des marques foncées sur le nylon clair par carbonisation à la surface.
- CO₂ (10,6 μm) : Créer des marques plus légères grâce à une fusion contrôlée de la surface ; moins courant pour le nylon.
- Lasers UV (355 nm) : “Marquage à froid” avec un minimum de dommages thermiques ; excellent pour le marquage des dispositifs médicaux où l'intégrité de la surface est critique.
- Additifs sensibles au laser : 0,5-2% d'oxyde métallique ou d'additifs à base de mica peuvent améliorer considérablement le contraste et la vitesse de marquage.
Autres options de finition
- Tampographie : Le tampon en silicone transfère l'encre d'une plaque gravée sur la surface en nylon. Excellent pour les petits logos et le texte sur les surfaces incurvées. Nécessite un prétraitement à la flamme ou au plasma.
- Marquage à chaud : La matrice chauffée transfère la feuille sur la surface sous pression. Permet d'obtenir une finition métallique ou colorée de qualité supérieure sans solvants. Idéal pour les logos et les bandes décoratives.
- Impression hydrographique (transfert d'eau) : Le film à motifs flotte sur l'eau et se transfère sur la pièce lorsqu'il est immergé. Permet d'appliquer des motifs de bois, de fibre de carbone, de camouflage et des motifs personnalisés. Nécessite un apprêt sur toute la surface et une couche transparente.
- Finition par vibration : Pour les pièces usinées en nylon, les médias céramiques ou plastiques placés dans un bol vibrant éliminent les marques d'outils et créent une finition mate uniforme.
Questions fréquemment posées
Can a molded or machined nylon part be painted?
Painting is a possible finishing route, but preparation and the coating system must be selected for the actual nylon grade and part condition. Identify visible surfaces, color, gloss, cleaners and service exposure; approve representative coated parts and an agreed adhesion check before repeat production.
Does every nylon grade accept the same metallic finish?
No finish should be assumed suitable from the PA6 or PA66 name alone. Reinforcement, additives, substrate condition, geometry and the proposed process affect the review. Define masking, mating fits and the required appearance and durability tests with the finishing scope.
What should be specified for laser marking on nylon parts?
Provide the artwork or identifier, marked area, exact grade and color, required contrast and any reading or traceability requirement. Approve the mark on representative parts; neither a light mark nor a dark mark is guaranteed for every nylon formulation.
What affects the quotation for finished nylon components?
Quantity, part geometry, exact grade, preparation, masking, chosen finish, artwork, sample trials, inspection and packaging affect scope. State whether you need finishing on supplied parts or manufacture and finish together so quotes include the same responsibilities.
Lire la suite
Request a Nylon Surface Finish Review
For nylon surface finishing on molded or machined components, send the part drawing and the appearance or marking requirement. Nylon Plastic can review the nylon grade, preparation, finish, protected surfaces and sample acceptance alongside the part manufacturing scope.
Éléments à préciser et à convenir avant l'établissement du devis
- Provide exact nylon grade, reinforcement, color, molded or machined substrate, drawing revision, sample quantity, annual demand, destination and timing.
- Identify painted, metallic, printed or laser-marked surfaces, color and gloss reference, texture, artwork and viewing conditions; mark bores, threads, seals and bond areas that must be protected.
- State cleaners, chemicals, wear, outdoor exposure, service temperature and any regulatory requirements. Define adhesion, appearance, abrasion or marking checks appropriate to the actual component.
- Agree preparation and handling, finish thickness where relevant, masking, inspection, approved samples, packaging and who accepts each result.
- ✅ Plus de 300 machines de moulage par injection de 50T à 2000T
- ✅ Plus de 10 000 pièces par jour capacité de production
- ✅ Précision de ±0,02 mm tolérance pour tous les matériaux
- ✅ MOQ 1 pièce seulement pour le prototypage ; extensible à des millions d'exemplaires
- ✅ Devis 24 heures sur 24, Délais de livraison : 3 à 15 jours
- ✅ Système de gestion de la qualité certifié ISO 9001
Separate component manufacture, surface preparation, finishing, sample trials and inspection in the quotation. Approve representative parts of the selected grade before recurring orders; a finish name alone does not define durability or appearance.