Moulage de polyamide Cela implique généralement de choisir la famille de nylon appropriée avant le début de l'outillage. Les acheteurs comparent souvent le PA6, le PA66 et le PA12, mais le choix final dépend de l'exposition à l'humidité, de la rigidité, de la chaleur, du risque lié aux tolérances et de la manière dont la pièce sera contrôlée après le moulage.
Pour une présélection rapide, comparez les Tableau de compatibilité chimique du nylon avec le principal résistance chimique du nylon Consultez ce guide avant de valider la note.
Pour les composants moulés sur mesure, la meilleure nuance est rarement celle dont la fiche technique à l'état sec présente les caractéristiques les plus impressionnantes. Nylon Plastic peut analyser l'application et recommander une nuance qui résistera aux conditions réelles d'assemblage et d'utilisation sur le terrain.
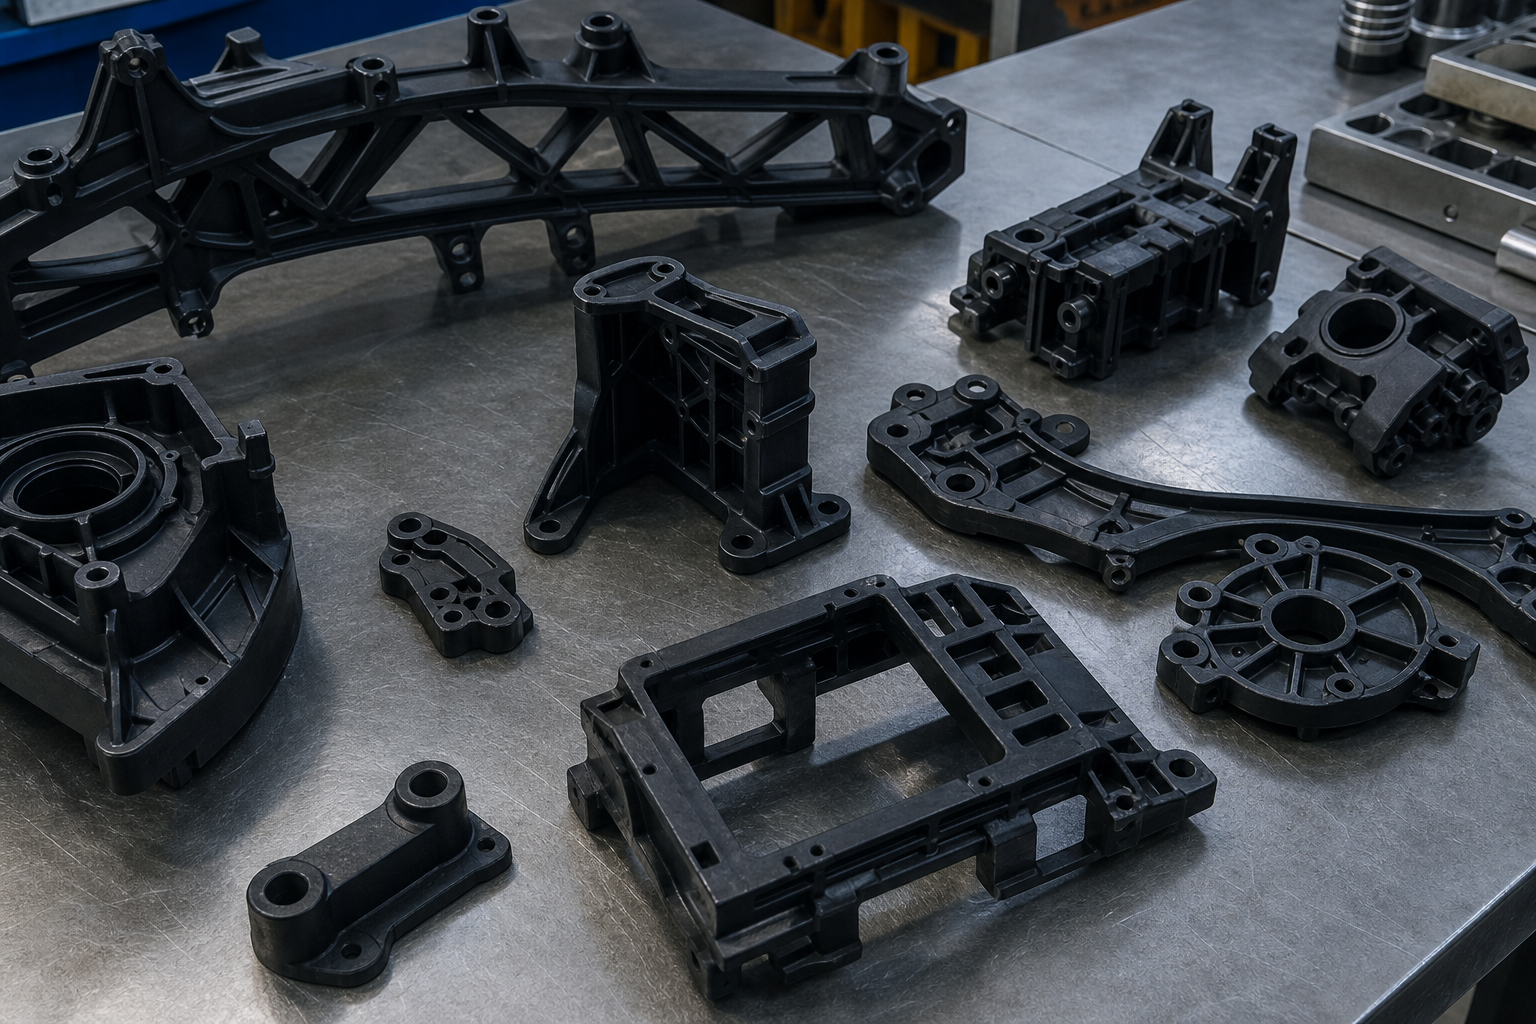
En bref
| Famille de notes | Point fort principal | Principal compromis | Utilisation type |
|---|---|---|---|
| PA6 | Bonne ténacité et bonne aptitude à la mise en œuvre | Une plus grande sensibilité à l'humidité | Pièces et boîtiers d'ingénierie générale |
| PA66 | Profil thermique et de rigidité supérieur | Une température de moulage plus élevée et une fenêtre de processus plus étroite | Pièces moulées structurelles et composants sous le capot |
| PA12 | Une absorption d'humidité réduite et une meilleure stabilité dimensionnelle | Hausse du coût des matières premières | Pièces de précision, connecteurs et ensembles sensibles à l'humidité |
Comment choisir la bonne nuance de polyamide
Le PA6 constitue souvent le point de départ le plus pratique lorsque le coût et la résistance sont tous deux des critères importants. Le PA66 devient plus intéressant lorsque la pièce est soumise à des températures de service plus élevées ou nécessite une plus grande rigidité. Le PA12 est généralement choisi lorsque la stabilité dimensionnelle, une faible absorption d'eau ou un ajustement plus précis lors de l'assemblage priment sur le coût le plus bas de la résine.
Les grades chargés modifient à nouveau la donne. Les polyamides chargés de verre augmentent la rigidité et réduisent le fluage, mais ils accroissent également le risque de déformation, l'usure des moules et la sensibilité à l'orientation des fibres.
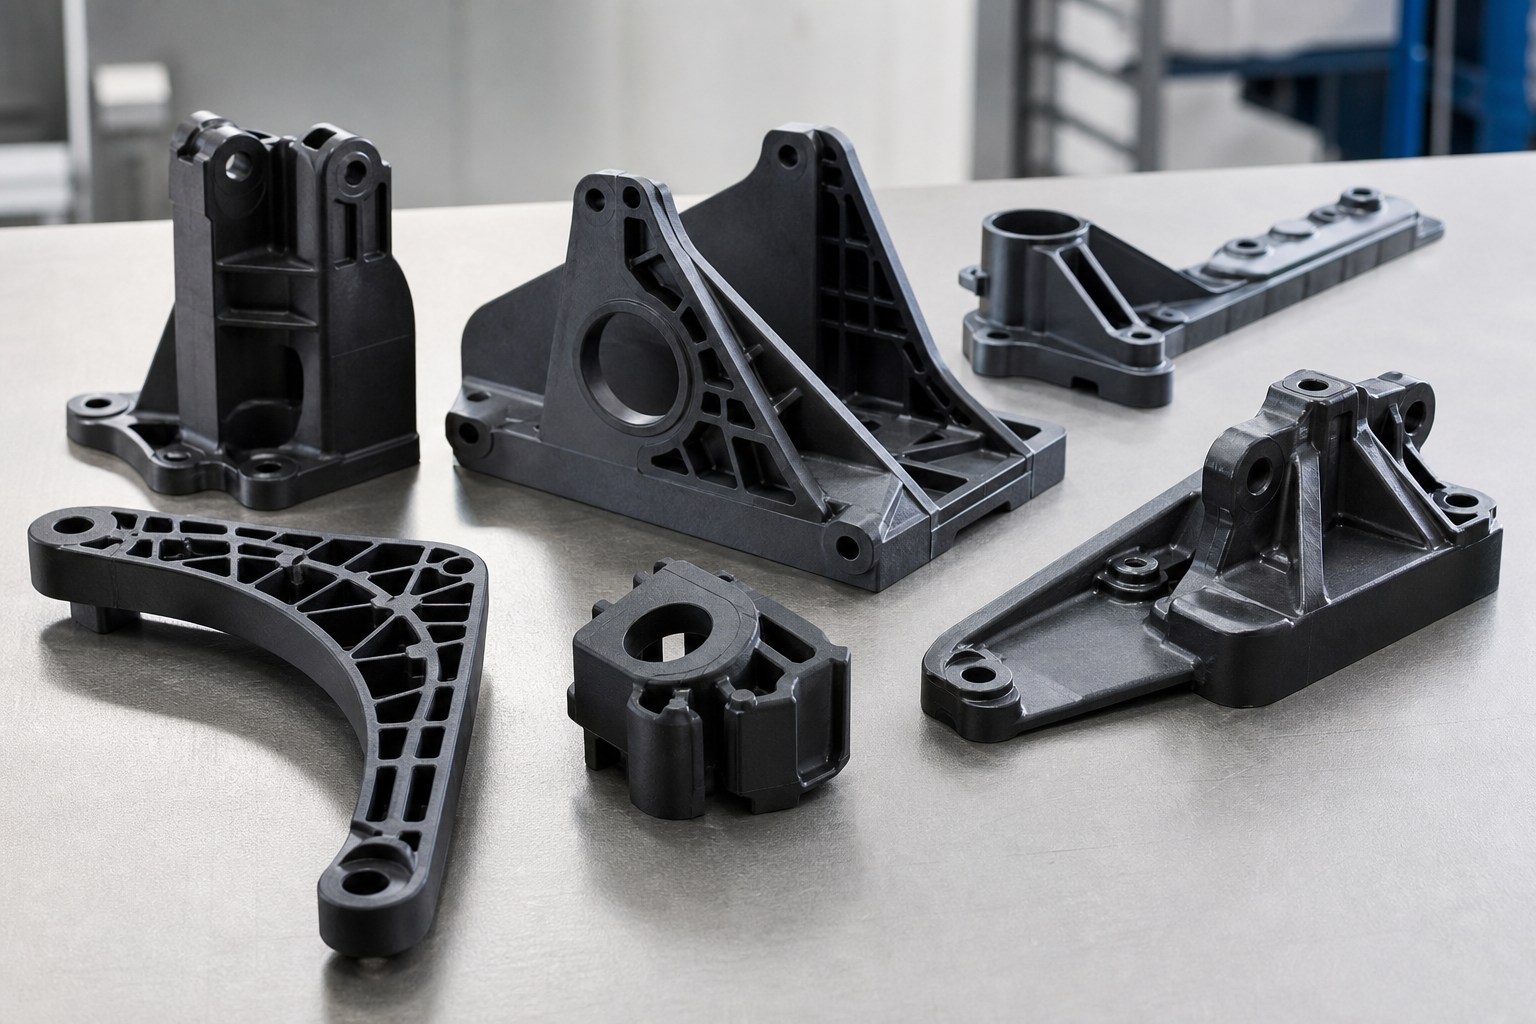
Utilisez le Guide de sélection des matériaux en nylon pour le moulage pour comparer la classe de résistance aux conditions de charge, de température et d'humidité de la pièce.
Contrôles relatifs au choix des matériaux avant l'usinage
- Définir l'état d'utilisation : Les dimensions à l'état sec, après traitement ou après exposition sur le terrain peuvent varier.
- Représenter graphiquement le chemin de charge réel : Les valeurs de résistance n'ont d'importance que si la pièce est soumise à ce type de charge.
- Vérifier l'exposition à l'humidité : L'humidité peut modifier l'ajustement, la rigidité et le fluage à long terme.
- Vérifier la plage de température de moulage : Le PA66 nécessite un contrôle thermique plus rigoureux que le PA6.
- Déterminez si le nylon chargé est nécessaire : N'ajoutez pas de verre simplement parce que la pièce semble porter.
Consultez le Portée des services de moulage par injection de nylon lors de la définition des outillages, du séchage, des échantillons et de la validation dimensionnelle.
Problèmes courants liés au moulage du polyamide et solutions
| Problème | Pourquoi cela se produit-il ? | Solution pratique |
|---|---|---|
| Modifications de l'ajustement après moulage | L'humidité modifie les dimensions du nylon | Définir dès le début le calendrier des inspections et les dimensions liées à l'état d'utilisation |
| Pièce moulée déformée | Déséquilibre des parois ou anisotropie de la couche de remblai | Vérifier les raccords entre les murs, l'emplacement des portails et la disposition du système de refroidissement |
| Fragilité inattendue | Grade incorrect ou charge de verre trop importante | Vérifier à nouveau les exigences en matière d'impact et le comportement d'encliquetage |
| Entretien intensif des moules | Le nylon chargé d'abrasifs use les vannes et les cavités | Utilisez de l'acier à outils adapté et des plaquettes d'usure pour les nuances renforcées |
PA6, PA66 et PA12 : guide d'achat
Si la pièce nécessite un nylon technique économique, le PA6 constitue généralement le choix de départ. Si une stabilité thermique plus élevée est requise, le PA66 est l'option la plus sûre. Si l'application est sensible aux variations dimensionnelles dues à l'humidité, le PA12 s'avère souvent plus adapté, même si le coût de la résine est plus élevé.
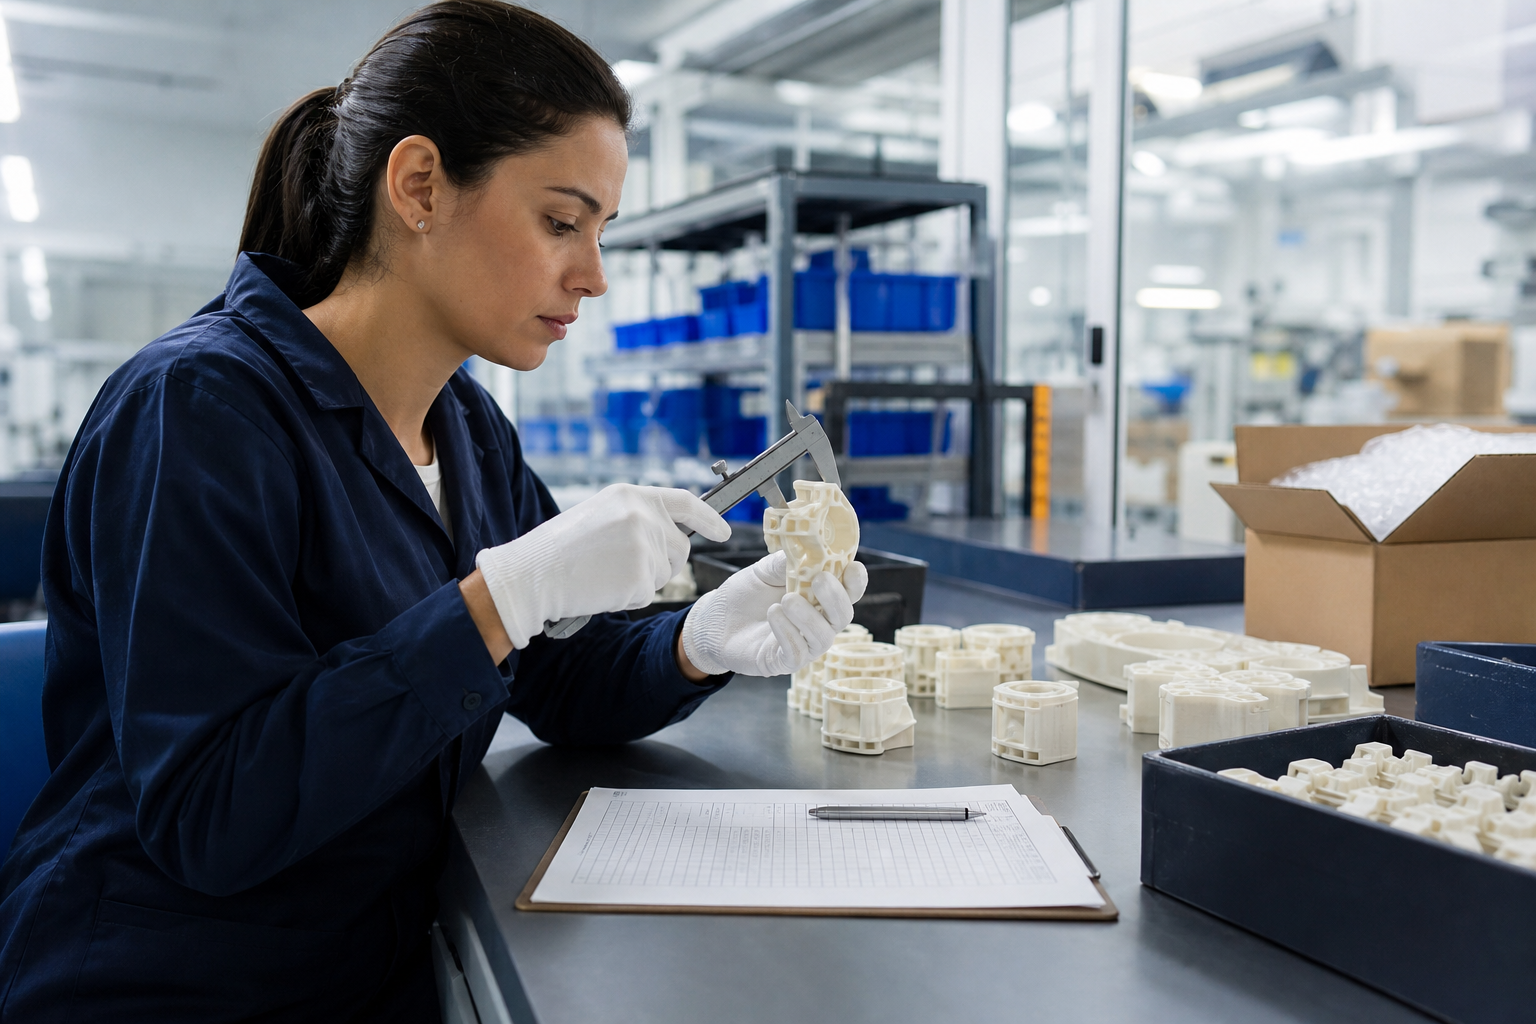
PA non chargé, GF20 et CF30 dans les pièces moulées
Commencez par utiliser du PA non chargé lorsque la résistance mécanique, la fatigue, l'usure et la qualité de surface sont les critères déterminants. Utilisez le GF20 lorsqu'une rigidité modérée et un contrôle du retrait sont nécessaires. N'utilisez le CF30 que lorsque des exigences spécifiques en matière de rigidité, de poids, de CTE directionnel ou de caractéristiques électriques justifient son coût et les risques liés à son traitement.
Comparer options de matériaux en nylon modifié en fonction de la qualité exacte et du processus de moulage prévu.
Questions fréquemment posées
Que signifie « moulage de polyamide » ?
Cela consiste à mouler par injection un matériau de la famille du nylon, tel que le PA6, le PA66, le PA11 ou le PA12, avec une formulation non chargée ou modifiée, choisie en fonction de la pièce.
Dans quels cas faut-il utiliser du PA-GF20 pour une pièce moulée ?
Envisagez l'utilisation du GF20 lorsque le PA non chargé ne permet pas d'atteindre les objectifs en matière de flèche, de fluage ou de retrait, mais qu'un renforcement plus important n'est pas nécessaire.
Pourquoi faut-il définir l'état d'humidité ?
Les dimensions et les propriétés mécaniques du nylon varient en fonction de l'humidité. Le plan d'exécution et le plan de contrôle doivent préciser les conditions d'inspection et d'utilisation.
Que doit contenir un appel d'offres pour le moulage de polyamide ?
Veuillez joindre le plan, la classe exacte ou applicable, le volume annuel, les conditions d'utilisation, les cotes critiques, l'aspect, les inserts, les homologations, un exemple de plan et la documentation relative à la qualité.
Demander une analyse de moulage de polyamide
Pour une pièce moulée en PA6, PA66 ou PA12, veuillez nous envoyer le plan ainsi que les conditions régissant le choix du matériau. Nylon Plastic se chargera d'examiner avec vous la nuance, le renfort, la conception du moule, le séchage, l'échantillonnage et la validation dimensionnelle.
Éléments à préciser et à convenir avant l'établissement du devis
Depuis 2005, Nylon Plastic intervient dans les domaines de la modification des matériaux et de la fabrication de pièces plastiques finies. Cela permet aux acheteurs de faire le lien entre le choix de la résine et la sélection de la nuance, la conception du moule, le séchage, l'échantillonnage et la validation dimensionnelle, plutôt que de se contenter d'approuver une nuance en se basant uniquement sur le nom d'une gamme ou sur une valeur figurant dans une fiche technique.
- Indiquez les plans CAO et les révisions de plans, le niveau de précision requis ou le niveau actuel, les alternatives autorisées, les quantités initiales et annuelles, la destination et le calendrier prévu.
- Indiquez le sens de la contrainte, la température, l'humidité, l'exposition aux produits chimiques, les ajustements critiques, les zones d'aspect, les points d'injection, les lignes de soudure et les inserts.
- Définir les mesures « à sec » ou « après conditionnement », la méthode d'acceptation des échantillons, les TDS requis et le certificat d'analyse (COA) du lot, ainsi que les registres de traçabilité et de libération des lots.
L'évaluation peut porter sur une comparaison entre le PA non chargé, le PA-GF20 et le PA-CF30, ou envisager la formulation sur mesure lorsqu'une qualité standard ne répond pas aux exigences. Convenez des éléments suivants : résine, outillage, échantillons, conditionnement et contrôle, en les traitant comme des postes distincts du devis avant de valider le moule.

