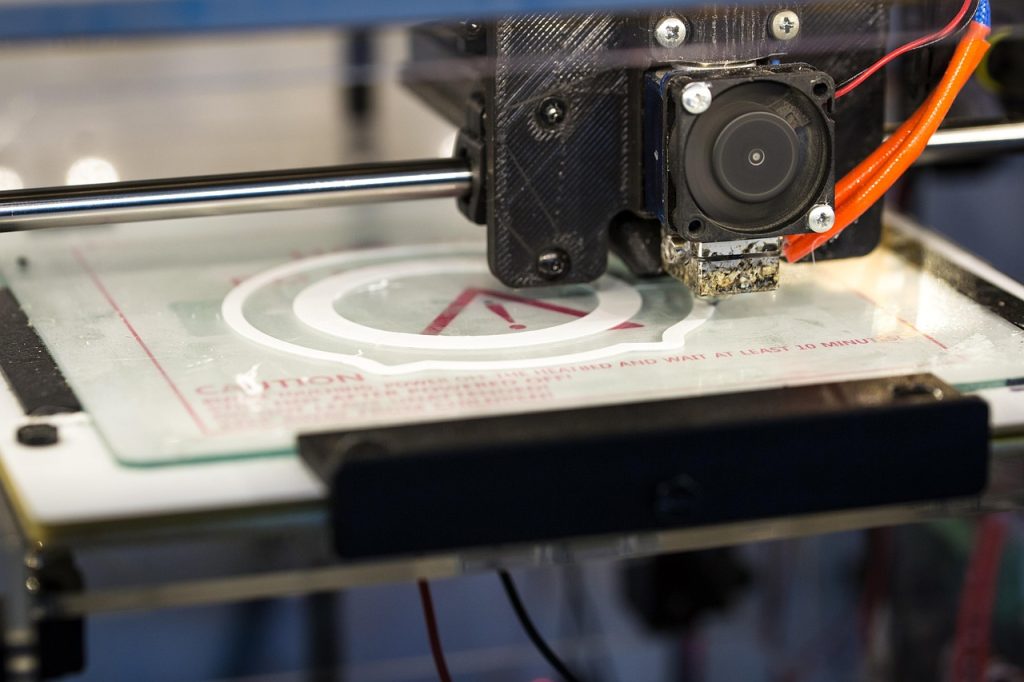
L'impression 3D au filament PP devient viable dès lors que l'on maîtrise le retrait, l'adhérence de surface et la géométrie des pièces. Le polypropylène (PP) est l'un des thermoplastiques les plus utilisés au monde — avec une production annuelle d'environ 75 millions de tonnes métriques —, mais il reste étonnamment peu présent dans l'impression 3D FDM. Cet écart n'est pas dû au fait que le PP soit un mauvais matériau pour la fabrication additive, mais parce qu'il présente un ensemble spécifique de défis de traitement qui ont historiquement rendu son impression difficile. Ces défis sont désormais bien compris et peuvent être maîtrisés avec un équipement et des réglages adaptés.
Ce qui justifie l'intérêt du PP, c'est sa combinaison unique de propriétés : une résistance chimique exceptionnelle face aux acides, aux bases et aux solvants ; la meilleure résistance à la fatigue parmi tous les filaments FDM courants, ce qui en fait le seul matériau pratique pour les charnières souples ; la densité la plus faible de tous les polymères d’impression 3D, à environ 0,90 g/cm³ ; et un coût de matière de $30-60/kg qui rend le prototypage et la production en petites séries économiquement viables. Ce guide couvre tout ce que vous devez savoir pour imprimer correctement le PP et comprendre dans quels cas il s'agit du bon choix de matériau.
Pourquoi le PP se comporte différemment de tous les autres filaments que vous avez déjà utilisés pour l'impression 3D
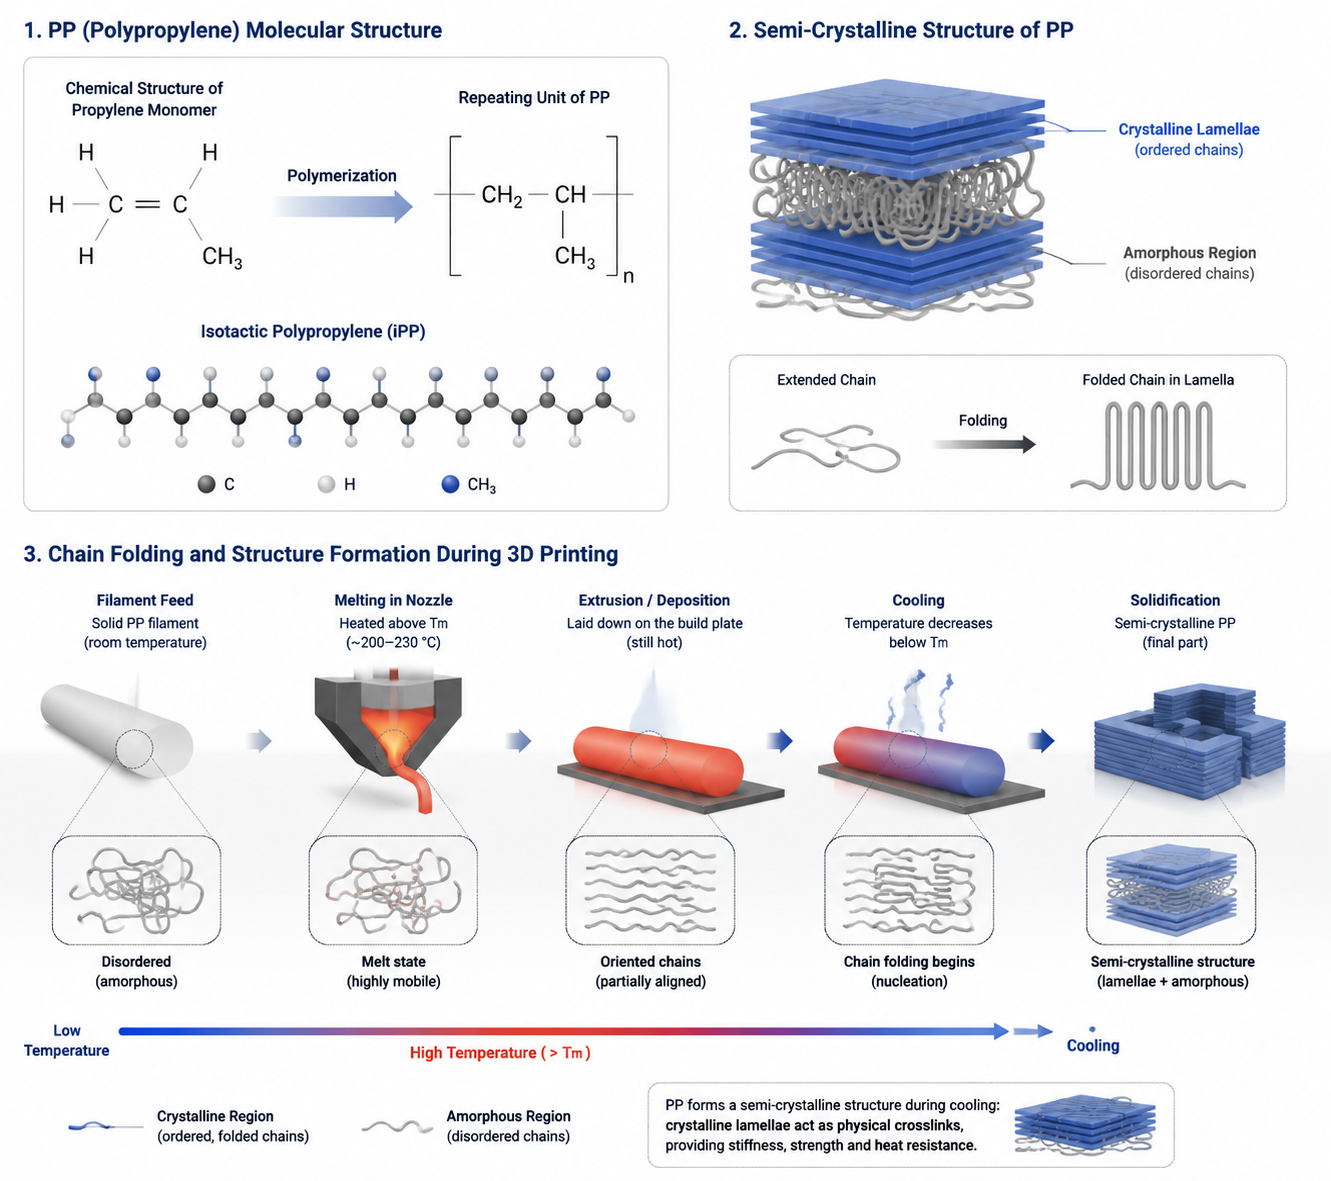
Le polypropylène est une polyoléfine semi-cristalline, et sa structure moléculaire — un squelette hydrocarboné simple comportant des groupes latéraux méthyle — lui confère des propriétés fondamentalement différentes de celles du PLA, du PETG et de l’ABS, qui dominent l’impression FDM. La différence la plus importante pour l'impression réside dans l'énergie de surface extrêmement faible du PP, généralement comprise entre 29 et 31 mN/m. À titre de comparaison, celle du PLA est d'environ 38 mN/m, celle du PETG d'environ 36 mN/m et celle de l'ABS d'environ 35 mN/m.
En raison de cette faible énergie de surface, le PP a du mal à adhérer à quoi que ce soit : ni au plateau d’impression, ni à lui-même entre les couches, ni à la plupart des adhésifs ou revêtements. La même propriété qui fait du PP un excellent choix pour les récipients destinés à contenir des produits chimiques (rien n’adhère à l’intérieur) en fait un matériau difficile à traiter pour le dépôt couche par couche. Surmonter cette faible énergie de surface constitue le principal défi de l’impression en PP, et tout processus d’impression en PP réussi repose sur la préparation de la surface, le contrôle de la température et des stratégies d’adhérence.
La deuxième différence majeure réside dans le comportement au retrait du PP. En tant que polymère semi-cristallin, le PP subit une réduction de volume importante lors de la cristallisation — généralement de 1,5 à 2,5% dans le plan X-Y et jusqu'à 3% dans l'axe Z. Ce retrait est environ le double de celui de l'ABS et d'un ordre de grandeur supérieur à celui du PLA. Un retrait non maîtrisé provoque un gauchissement susceptible de faire se décoller entièrement une pièce du plateau d’impression en cours d’impression. La solution consiste à associer une température élevée du plateau (80 à 110 °C), le chauffage de l’enceinte et des matériaux d’adhérence adaptés au plateau. Si vous souhaitez disposer d’un cadre plus complet de dépannage des contraintes thermiques, notre Guide sur la déformation lors de l'impression 3D est un compagnon utile.
Configuration requise pour l'imprimante PP : ce dont vous avez besoin
| Exigence | Valeur | Pourquoi est-ce important ? |
|---|---|---|
| Température de la buse | 220-250 °C | Compatible avec les hotends standard ; de préférence entièrement en métal, mais ce n'est pas obligatoire |
| Température du lit | 80-110 °C | Détermine la vitesse de cristallisation ; si elle est trop faible, cela entraîne une déformation extrême |
| Annexe | Vivement recommandé | Même une température ambiante de 35 à 40 °C réduit considérablement le gauchissement par rapport à une exposition à l'air libre |
| Surface du lit | Spécifique au PP : ruban en PP, feuille de PP ou ruban d'emballage | La règle d'or : le PP adhère au PP. Les surfaces standard échouent complètement. |
| Matériau de la buse | Laiton standard : OK | Le PP est non abrasif ; aucune buse spéciale n'est nécessaire |
L'élément le plus important pour l'impression en PP est la surface d'impression. En raison de la faible énergie de surface du PP, les surfaces d'impression standard (feuilles de PEI, BuildTak, verre recouvert de colle en bâton, ruban de masquage) ne permettent pas d'assurer une adhérence fiable du PP. Le filament se détache du plateau dès les premières couches, ou la pièce entière se détache en cours d'impression en raison des contraintes de retrait.
La solution est d’une simplicité enfantine : le PP adhère au PP. Une feuille de polypropylène — qu’il s’agisse d’un film d’impression en PP disponible dans le commerce, d’un morceau de feuille de PP découpé sur mesure, ou même d’un ruban d’emballage en polypropylène transparent appliqué sur le plateau d’impression — offre une surface chimiquement identique à celle du PP extrudé, avec laquelle ce dernier va se lier. En raison de cette adhérence due à des propriétés identiques, vous devez faire preuve de prudence lors du retrait des pièces ; une fine feuille de surface en PP peut devoir être remplacée après plusieurs impressions. Certains utilisateurs rapportent avoir obtenu de bons résultats avec des bâtons de colle à base de PP ou des promoteurs d’adhérence spécialement formulés pour le PP, mais une surface physique en PP reste l’approche la plus fiable.
Paramètres d'impression efficaces : température, vitesse et refroidissement
Température de la buse : plus élevée que prévu
Le PP s'imprime à une température comprise entre 220 et 250 °C, mais la température optimale pour l'adhérence entre les couches se situe généralement dans la partie supérieure de cette plage, soit entre 240 et 250 °C. À des températures plus basses, le cordon extrudé ne parvient pas à refondre correctement la surface de la couche précédente, ce qui nuit considérablement à l’adhérence entre les couches. Les pièces en PP imprimées à 220 °C se délaminent souvent sous l’effet d’une contrainte mécanique mineure. Entre 245 et 250 °C, l’adhérence entre les couches s’améliore considérablement, se rapprochant de la résistance requise pour des pièces fonctionnelles.
Un test pratique : imprimez deux petites barres de traction à 220 °C et 250 °C, puis essayez de les casser à la main. La barre à 220 °C se séparera probablement proprement le long des lignes de couche. La barre à 250 °C devrait résister à la rupture et se fracturer au niveau des couches plutôt qu’entre celles-ci. Cette différence est plus marquée pour le PP que pour tout autre filament courant en raison de sa faible énergie de surface : la température doit surmonter la réticence inhérente du matériau à former des liaisons intermoléculaires solides au niveau des interfaces entre les couches.
Température du lit d'impression et première couche : le paramètre décisif
La température du plateau remplit deux fonctions pour le PP : l'adhérence et le contrôle de la cristallisation. En ce qui concerne l'adhérence, une température du plateau comprise entre 80 et 100 °C maintient la surface du PP au-dessus de son point de ramollissement, ce qui permet une interdiffusion moléculaire entre la première couche extrudée et la surface d'impression en PP. En dessous de 80 °C, la surface d'impression est trop rigide pour permettre une adhérence efficace.
Pour contrôler la cristallisation, le fait de maintenir le plateau d'impression à une température comprise entre 80 et 100 °C tout au long de l'impression ralentit la vitesse de refroidissement des couches inférieures, ce qui laisse aux chaînes polymères le temps de cristalliser de manière contrôlée plutôt que de se figer dans un état amorphe soumis à des contraintes. Les pièces imprimées sur un plateau froid (< 60 °C) présentent un gondolement extrême, car les couches inférieures restent amorphes tandis que les couches supérieures se cristallisent et se rétractent à des moments différents.
Les paramètres de la première couche sont essentiels : imprimez la première couche à une température de buse supérieure de 5 à 10 °C à la température normale, à une vitesse d'impression de 50 à 60% de la vitesse normale, avec une largeur d'extrusion de 110 à 120%. Ces réglages optimisent la surface de contact et l’exposition thermique pour cette couche d’adhérence au plateau, qui est cruciale. Une bordure (brim) de 5 à 10 mm de largeur est recommandée pour le PP — non pas parce que la pièce nécessite un support de type « raft », mais parce que la bordure augmente la surface d’adhérence totale et réduit la concentration de contraintes au niveau des bords de la pièce, là où le gauchissement commence.
Vitesse d'impression et refroidissement
L'impression du PP doit se faire à des vitesses modérées — entre 30 et 50 mm/s pour la plupart des géométries. Des vitesses plus lentes permettent au fil extrudé de disposer de plus de temps pour transférer la chaleur à la couche précédente. Une vitesse supérieure à 60 mm/s entraîne systématiquement une mauvaise adhérence entre les couches, quelle que soit la température de la buse.
La stratégie de refroidissement du PP va à l’encontre de l’intuition par rapport au PLA ou au PETG. Le PP cristallise en refroidissant, et un refroidissement rapide entraîne la formation d’une structure sous contrainte et partiellement amorphe. Le ventilateur de refroidissement de la pièce doit être désactivé pendant les 3 à 5 premières couches, puis fonctionner à une vitesse maximale de 20 à 40% pour le reste de l’impression. Un refroidissement trop important fige le cordon avant que la cristallisation ne puisse se dérouler correctement ; un refroidissement insuffisant entraîne un débordement excessif et une mauvaise tenue des surplombs. Une enceinte maintenant une température ambiante comprise entre 35 et 50 °C améliore considérablement les résultats en réduisant le gradient thermique entre la pièce et l'environnement.
Propriétés des matériaux : les atouts du PP
| Propriété | PP (imprimé en FDM) | PLA | ABS | PETG |
|---|---|---|---|---|
| Densité | 0,90 g/cm³ | 1.24 | 1.04 | 1.27 |
| Résistance à la traction | 25-35 MPa | 50-60 | 35-45 | 50-55 |
| Allongement à la rupture | 100-600% | 5-10% | 10-25% | 15-25% |
| Fatigue en flexion | Excellent | Pauvre | Juste | Bon |
| Résistance chimique | Excellent | Pauvre | Mauvais (solvants) | Bon |
| Température de transition vitreuse (Tg) | ~0 °C | environ 60 °C | ~105 °C | environ 80 °C |
| Température de déformation thermique (HDT) | 50-60 °C (à vide) | environ 55 °C | environ 95 °C | environ 70 °C |
| Coût/kg | $30-60 | $20-30 | $20-35 | $25-40 |
Le profil des propriétés explique pourquoi le PP occupe un créneau spécifique : ce n'est pas le matériau adapté aux applications nécessitant une rigidité élevée ou des performances à haute température. La résistance à la traction du PP est modeste (25 à 35 MPa), et sa température de déflexion thermique, d’environ 55 °C, signifie qu’il ramollit dans l’eau chaude. En revanche, pour les applications exigeant à la fois une résistance chimique, une flexibilité et une durabilité sur des milliers de cycles de flexion, le PP est sans égal parmi les filaments FDM.
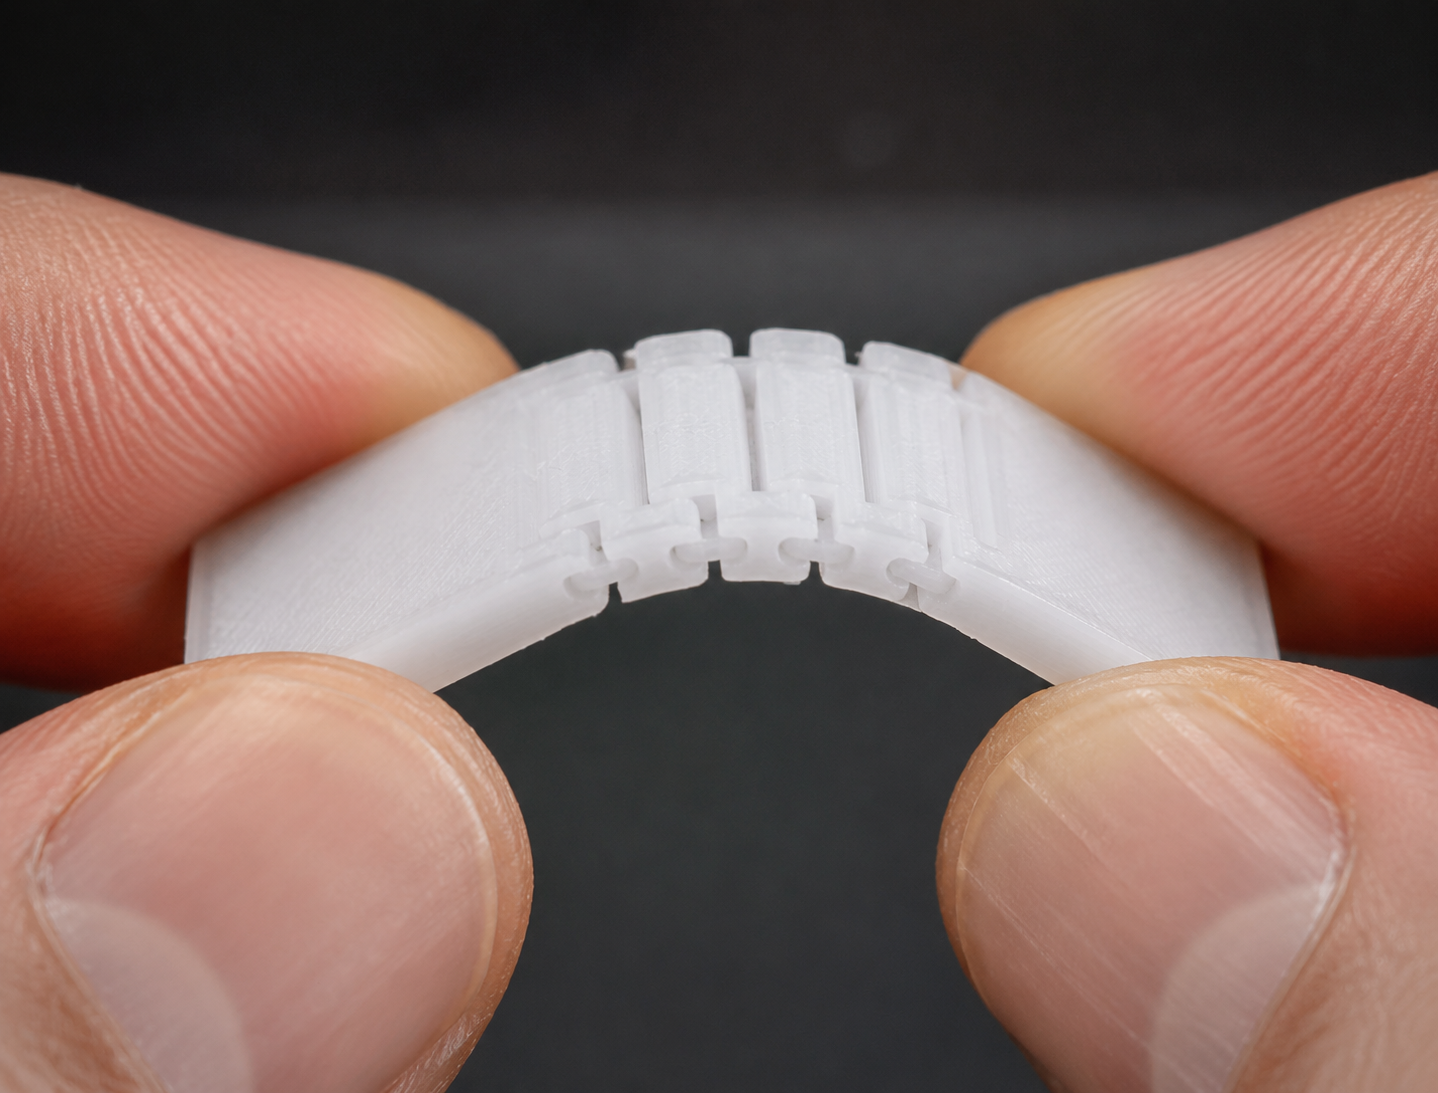
La charnière flexible est l'application par excellence du PP, car elle illustre parfaitement ce que le PP est capable de faire et qu'aucun autre matériau FDM ne peut égaler : se plier de manière répétée — souvent pendant des millions de cycles — sans se rompre. Le PLA se casse immédiatement. Le PETG résiste à quelques dizaines de cycles avant de se fissurer. L'ABS en résiste à plusieurs centaines. Seul le PP résiste à des dizaines de milliers, voire des millions de cycles de flexion, grâce au mécanisme moléculaire de déformation plastique inhérent à sa structure semi-cristalline.
Principales applications dans divers secteurs d'activité
Charnières souples et mécanismes flexibles
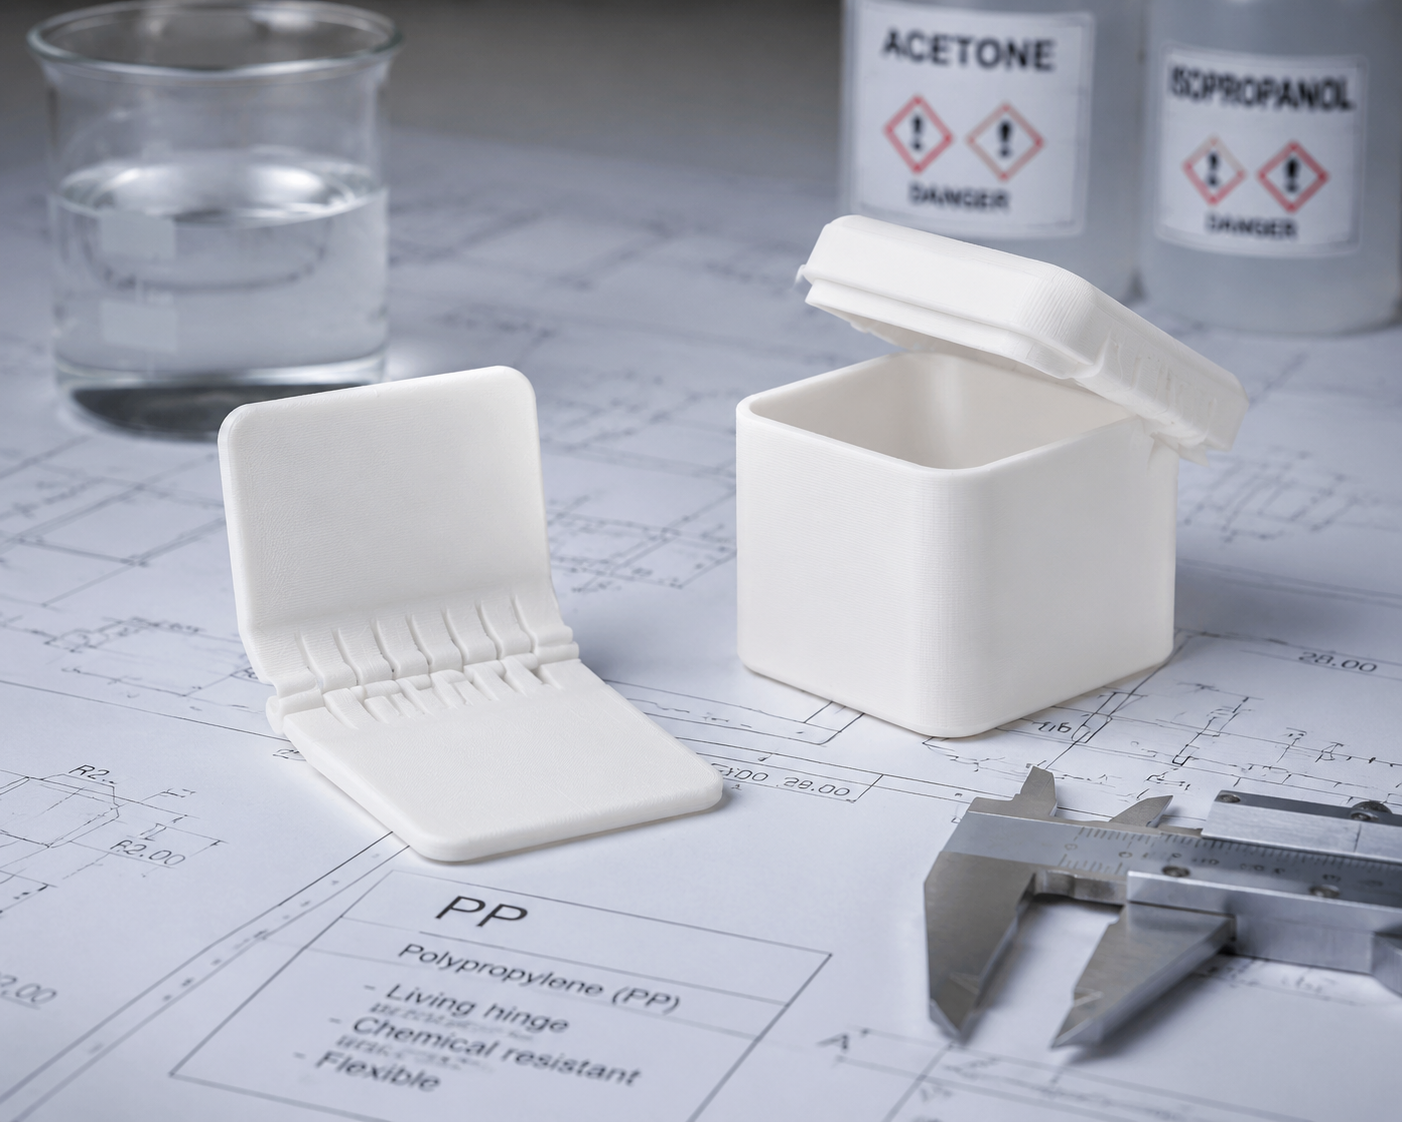
La charnière souple est une fine section de matériau qui fléchit pour permettre à deux parties rigides d’une pièce de pivoter l’une par rapport à l’autre. En moulage par injection, les charnières souples constituent un élément de conception standard pour les récipients, bouchons et fermetures en PP. En impression 3D, le PP est le seul matériau FDM permettant de réaliser correctement une charnière vivante, et l’orientation d’impression revêt une importance capitale. La charnière doit être imprimée avec son axe parallèle à l’axe Y (ou perpendiculaire aux couches) afin que la flexion n’exerce pas de contrainte sur les limites entre les couches lors du décollement. Une charnière vivante en PP correctement orientée, d’une épaisseur de 0,3 à 0,5 mm, imprimée à 245 °C avec un refroidissement minimal, peut résister à des milliers de cycles.
Manipulation des produits chimiques et des fluides
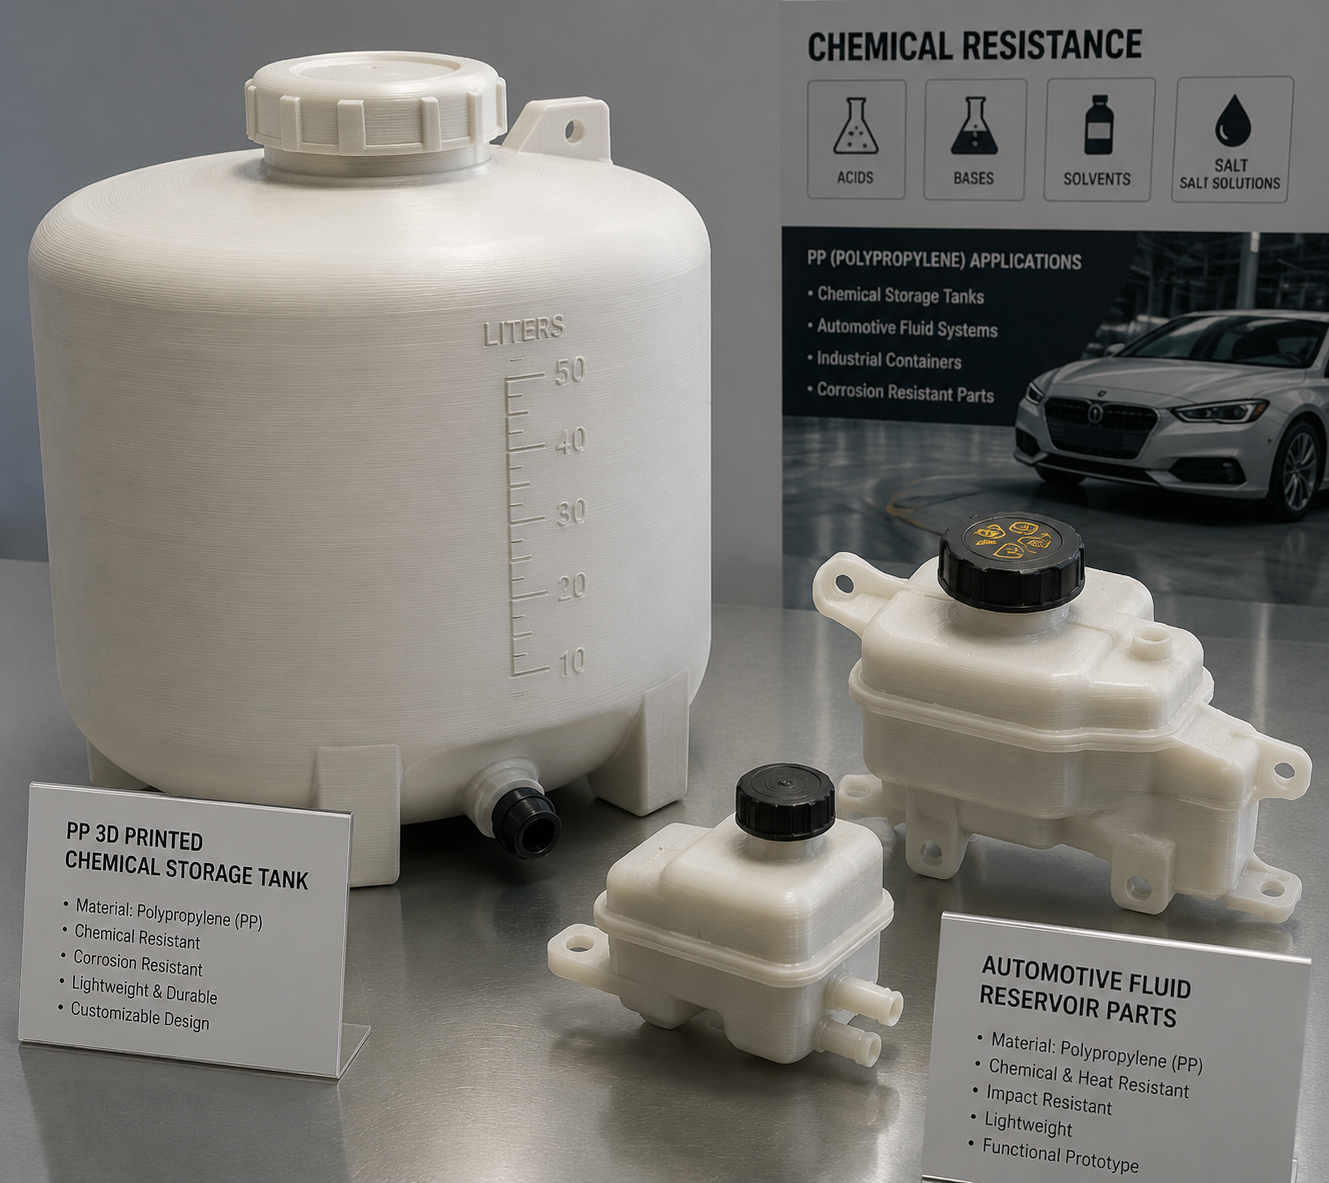
Le PP résiste à la plupart des acides, bases, alcools et solvants organiques à température ambiante. C'est le matériau de choix pour les réservoirs de fluides sur mesure, les composants de systèmes de dosage chimique, les équipements de laboratoire et tout prototype destiné à entrer en contact avec des produits chimiques agressifs. Contrairement à l'ABS, qui se dissout ou se fissure au contact de nombreux solvants courants, et au PLA, qui s'hydrolyse même dans des solutions acides douces, le PP résiste sans sourciller à une exposition chimique qui détruirait d'autres composants imprimés en quelques minutes.
Le PP présente toutefois certaines vulnérabilités chimiques : les acides fortement oxydants (acide nitrique concentré, acide chromique) et certains solvants chlorés l'attaquent. À des températures supérieures à 80 °C, le PP gonfle au contact de nombreux solvants organiques. Pour la plupart des applications impliquant la manipulation de produits chimiques à température ambiante dans les laboratoires et les environnements industriels, le PP offre une résistance chimique suffisante.
Éléments de structure légers
Avec une densité de 0,90 g/cm³, le PP est environ 27% plus léger que le PLA et 29% plus léger que le PETG pour un même volume de pièce. Dans les applications où le poids est un critère déterminant — drones, effecteurs robotiques, équipements portables —, cet avantage en termes de densité est significatif. Le PP chargé de fibres de verre (filament GF-PP, généralement 20-30% de verre) améliore la résistance à la traction jusqu’à 40-55 MPa et la rigidité jusqu’à 3-5 GPa, tout en conservant la majeure partie de cet avantage en termes de densité. Le GF-PP nécessite une buse renforcée en raison du caractère abrasif des fibres de verre.
Composants sous le capot des véhicules automobiles
Le PP est déjà le polymère dominant dans les intérieurs automobiles et les applications sous le capot : les boîtiers de batterie, les réservoirs de fluides, les composants du système d’admission d’air et les panneaux de garniture sont, dans leur grande majorité, moulés par injection en PP. Le PP imprimé en 3D permet le prototypage rapide de ces composants dans le matériau de production réel, ce qui est essentiel car les prototypes en ABS ou en PLA ne peuvent pas reproduire le comportement d'emboîtement par encliquetage, la résistance chimique ou les performances de fluage à long terme de la pièce finale en PP.
Prototypes de produits de grande consommation
Le PP est largement utilisé dans les emballages grand public, les appareils électroménagers, les jouets et les articles ménagers. La réalisation de prototypes de ces produits en PP plutôt qu’en PLA ou en résine permet d’obtenir une approximation bien plus fidèle du toucher, de la souplesse et de la durabilité de la pièce de série. Le toucher doux et légèrement cireux du PP se distingue de celui, plus dur et plus cassant, du PLA — et cette différence tactile joue souvent un rôle important dans l'évaluation des produits grand public.
Impression PP avancée : grades chargés et filaments spéciaux
PP renforcé de fibres de verre (GF-PP)
L'ajout de fibre de verre 20-30% au PP modifie ses propriétés mécaniques. La résistance à la traction passe de 25-35 MPa à 40-55 MPa. Le module de flexion passe de 1,0-1,5 GPa à 3,0-5,0 GPa. La température de déflexion thermique passe de 55 °C à 90-110 °C. Le retrait diminue de 1,5-2,5% à 0,3-0,8%, ce qui rend le GF-PP nettement plus facile à imprimer sans déformation que le PP non chargé. En contrepartie, on observe une fragilité accrue (l'allongement passe de plusieurs centaines de pour cent à 3-5%), une usure par abrasion de la buse (nécessitant de l'acier trempé) et un coût plus élevé (généralement $60-90/kg).
Le GF-PP est le choix le plus judicieux pour les applications structurelles en PP où la pièce doit conserver sa forme sous contrainte et à des températures modérément élevées. Grâce à son retrait réduit, le GF-PP est bien plus facile à imprimer que le PP non chargé, et il doit être considéré comme la nuance de PP par défaut pour les utilisateurs qui n'ont pas spécifiquement besoin de la souplesse et de la résistance à la fatigue d'un matériau non chargé.
Copolymères de PP
Le copolymère aléatoire de polypropylène (PP-R) intègre un faible pourcentage de comonomère d'éthylène dans la chaîne de polypropylène, ce qui réduit la cristallinité et augmente la résistance aux chocs à basse température. Le PP-R est légèrement plus facile à imprimer que l'homopolymère de polypropylène, car sa cristallinité réduite entraîne un retrait moindre ; toutefois, ses propriétés mécaniques sont proportionnellement inférieures. Le PP copolymère à blocs (PP-B) intègre des domaines de caoutchouc éthylène-propylène pour une meilleure résistance aux chocs et est couramment utilisé dans la fabrication de pare-chocs automobiles. Ces deux types de copolymères sont disponibles sous forme de filaments d'impression 3D auprès de fournisseurs spécialisés.
Problèmes courants liés à l'impression sur PP et leurs solutions
Déformation et défaut d'adhérence au plateau
La déformation est le principal problème rencontré lors de l'impression en PP. Elle est principalement due au rétrécissement qui se produit lors de la cristallisation : lorsque la pièce imprimée refroidit en dessous d'environ 120 °C, les chaînes polymères s'organisent en domaines cristallins qui occupent un volume inférieur à celui de la masse fondue amorphe. Cette réduction de volume génère une contrainte de traction dans la pièce, qui se concentre au niveau de l'interface avec le plateau d'impression.
Ces solutions sont complémentaires et non alternatives. Utilisez-les toutes ensemble pour obtenir des résultats fiables : une surface d'impression en PP, une température du plateau comprise entre 100 et 110 °C, une température de l'enceinte comprise entre 35 et 50 °C, un rebord de 8 à 10 mm et des angles arrondis sur la pièce (les angles vifs concentrent les contraintes et favorisent la déformation). Si la déformation persiste malgré la mise en œuvre de toutes ces mesures, la géométrie de la pièce peut présenter un problème intrinsèque — les grandes surfaces planes présentant un rapport d'aspect élevé constituent le pire scénario en matière de déformation du PP — et le passage au GF-PP peut s'avérer être la seule solution pratique.
Mauvaise adhérence entre les couches
Les pièces en PP qui se délaminent le long des lignes de couche souffrent d’une diffusion insuffisante du polymère entre les couches. La solution consiste à augmenter la température de la buse — 245 à 250 °C pour la plupart des grades de PP — tout en réduisant la vitesse d’impression et en limitant au minimum le refroidissement de la pièce. Si la délamination persiste à 250 °C, le problème peut provenir de la présence d’humidité dans le filament (le PP n’absorbe qu’une quantité négligeable d’humidité, mais les additifs et les charges peuvent être hygroscopiques) ou d’une tête d’impression sous-alimentée, incapable de maintenir la température de consigne pendant l’extrusion.
Formation de fils et suintement
La faible viscosité à l'état fondu du PP aux températures d'impression le rend sujet à la formation de fils. Des réglages de rétraction de 4 à 6 mm à une vitesse de 25 à 35 mm/s, associés à des déplacements de 100 à 120 mm/s, permettent généralement de contrôler correctement la formation de fils. L’activation des options “ wipe on retract ” (nettoyage lors de la rétraction) et “ coast at end ” (décélération en fin de course) dans le logiciel de découpage est également utile. Contrairement au PETG, où la formation de fils est essentiellement esthétique, les fils de PP peuvent être assez résistants et difficiles à retirer ; il est donc judicieux de régler la rétraction avant d’imprimer des pièces volumineuses ou complexes.
Le PP par rapport à d'autres matériaux souples et résistants aux produits chimiques
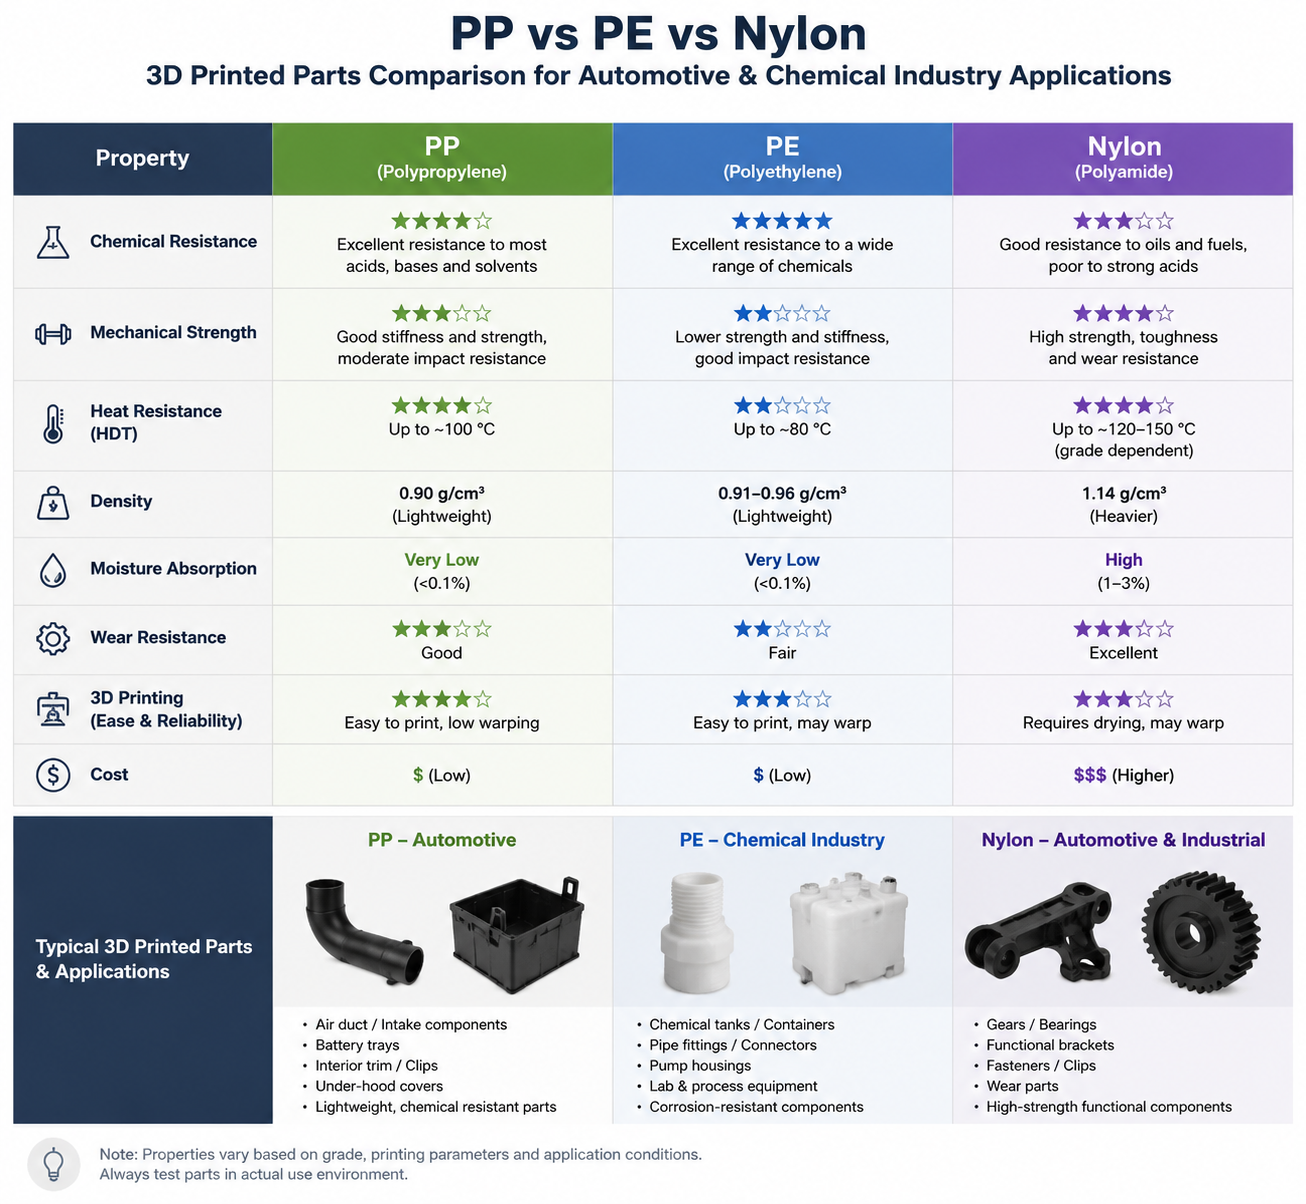
Le PP est souvent comparé aux filaments souples (TPU/TPE) et au nylon, car il partage certaines propriétés avec chacun d'entre eux. Il est important de comprendre en quoi le PP se distingue de ces matériaux.
Par rapport au TPU, le PP est plus rigide (module de flexion de 1,0 à 1,5 GPa contre 0,01 à 0,1 GPa pour un TPU souple), présente une bien meilleure résistance chimique et fait preuve d’une véritable résistance à la fatigue plutôt que d’une simple élasticité. Le TPU s'étire et reprend sa forme initiale ; le PP fléchit et résiste à la rupture au fil des cycles. Pour une charnière souple devant supporter des milliers d'activations, le PP est le choix qui s'impose. Pour un joint d'étanchéité devant se déformer et reprendre sa forme de manière élastique, le TPU est le choix qui s'impose.
Par rapport au nylon (PA6, PA12), le PP présente une résistance mécanique inférieure (25-35 MPa contre 45-65 MPa pour le nylon), une résistance thermique inférieure et des propriétés d'usure moins bonnes. En revanche, le PP présente une résistance chimique supérieure — notamment face aux acides et aux solvants polaires qui attaquent le nylon — et il n’absorbe pas l’humidité (le nylon absorbe entre 2 et 8% d’eau par rapport à son poids selon la nuance, ce qui affecte considérablement la qualité d’impression et les propriétés mécaniques). Pour les applications à sec et à température ambiante qui exigent une résistance chimique et une bonne résistance à la fatigue, le PP est souvent le meilleur matériau. Pour les applications structurelles à températures élevées, le nylon est supérieur ; notre Guide d'impression sur nylon s'effondre là où le PA6 et le PA12 commencent à prendre l'avantage.
Le PP est-il adapté à votre application ?
L'impression 3D en PP est le choix idéal lorsque votre application nécessite une ou plusieurs des caractéristiques suivantes : une résistance chimique aux acides, aux bases ou aux solvants ; une résistance à la fatigue pour les charnières souples ou les composants soumis à des flexions répétées ; un poids de pièce aussi faible que possible ; ou encore le prototypage dans le matériau de production réel des pièces moulées par injection en PP. Ce n'est pas le bon choix lorsque votre application nécessite une rigidité élevée, une résistance aux températures élevées ou une résistance à la traction élevée — dans ces cas-là, le nylon chargé, le polycarbonate ou même le PETG constituent des matériaux plus appropriés.
L'investissement initial pour se familiariser avec le PP est modeste : un rouleau de filament PP, une surface d'impression en PP et quelques impressions tests pour régler les paramètres de température et d'adhérence. En contrepartie, on bénéficie d’un ensemble de propriétés — inertie chimique, résistance à la fatigue, faible densité — qu’aucun autre filament FDM courant ne peut égaler. Pour les ingénieurs et les fabricants travaillant avec des fluides, des mécanismes flexibles ou des structures légères, le PP mérite une place de choix dans leur palette de matériaux.
Questions fréquemment posées
Consultez notre Comparaison entre le polypropylène et le nylon pour obtenir des informations détaillées sur la sélection des classes et les caractéristiques des biens immobiliers.
Pourquoi mon imprimé en PP n'adhère-t-il pas au plateau d'impression ?
La cause la plus probable est l'utilisation d'une surface d'impression standard. Le PP présente une énergie de surface extrêmement faible (29-31 mN/m) et n'adhère pas de manière fiable au PEI, au verre, au BuildTak, au ruban adhésif bleu ou au bâton de colle. La solution consiste à utiliser une surface compatible avec le PP : soit un film d’impression PP disponible dans le commerce, soit une feuille de polypropylène, soit du ruban d’emballage PP transparent appliqué sur le plateau d’impression. Le PP adhère au PP : le matériau extrudé fusionne avec une surface chimiquement identique. Associé à une température du plateau de 100 à 110 °C, cela garantit une adhérence fiable de la première couche. De plus, utilisez un rebord de 8 à 10 mm et imprimez la première couche à une température de la buse supérieure de 5 à 10 °C à la température normale pour une adhérence maximale.
Puis-je imprimer du PP sur une imprimante Ender 3 standard ou un modèle similaire ?
Oui, mais avec quelques réserves. La température de la buse (220-250 °C) et celle du lit d’impression (80-110 °C) pour le PP se situent dans la plage de la plupart des imprimantes de série, y compris l’Ender 3. Il n’est pas nécessaire de disposer d’un hotend entièrement métallique. Les deux améliorations essentielles sont une surface d’impression compatible avec le PP (feuille ou ruban de PP à remplacer régulièrement) et, de préférence, un boîtier fermé permettant de maintenir une température ambiante comprise entre 35 et 50 °C. Sans boîtier fermé, les pièces en PP de grande taille risquent de se déformer. Les petites pièces (moins de 50 mm dans n’importe quelle dimension) peuvent être imprimées sur une imprimante ouverte dotée d’un plateau d’impression adapté et d’un brim. Pour une production fiable de pièces fonctionnelles en PP, une imprimante fermée avec chauffage actif de la chambre est idéale, mais pas strictement nécessaire.
Comment concevoir une charnière flexible pour du PP imprimé en 3D ?
Une charnière “ living hinge ” en PP imprimée en 3D réussie respecte les règles de conception suivantes : (1) une épaisseur de charnière comprise entre 0,3 et 0,5 mm pour une impression monocouche avec une hauteur de couche de 0,2 mm ; (2) l’axe de la charnière doit être parallèle à l’axe Y du plateau d’impression afin que la flexion ouvre la charnière en la courbant d’une couche à l’autre, sans les décoller ; (3) un rayon généreux (au moins 1 mm) à la transition entre la partie épaisse et la charnière fine pour éviter toute concentration de contraintes ; (4) imprimer à une température comprise entre 245 et 250 °C avec un refroidissement minimal afin de maximiser la résistance inter-couches au niveau de la charnière ; (5) conditionner la charnière en la faisant fléchir sur toute son amplitude 5 à 10 fois immédiatement après l’impression, tant que la pièce est encore chaude — cela « durcit par déformation » les chaînes polymères dans la zone de la charnière et améliore considérablement la résistance à la fatigue.
Quelle est la différence entre le filament de PP et les plaques ou tiges de PP issues de l'usinage ?
Le PP imprimé en 3D présente des propriétés mécaniques anisotropes : il est plus résistant dans le plan X-Y (parallèle aux couches) que dans la direction Z (transversale aux couches) en raison de la limite intercouche. Une pièce en PP usinée à partir d’une feuille ou d’une tige extrudée est mécaniquement isotrope, car le matériau est consolidé sous pression lors de l’extrusion. Pour les applications où la charge principale s'aligne sur les couches d'impression, le PP imprimé peut atteindre 70 à 85 % de la résistance du PP usiné. Pour les applications nécessitant des propriétés isotropes, le PP usiné est supérieur, mais son coût est plus élevé et ses délais de livraison plus longs — ce qui constitue le compromis fondamental entre la fabrication additive et la fabrication soustractive.