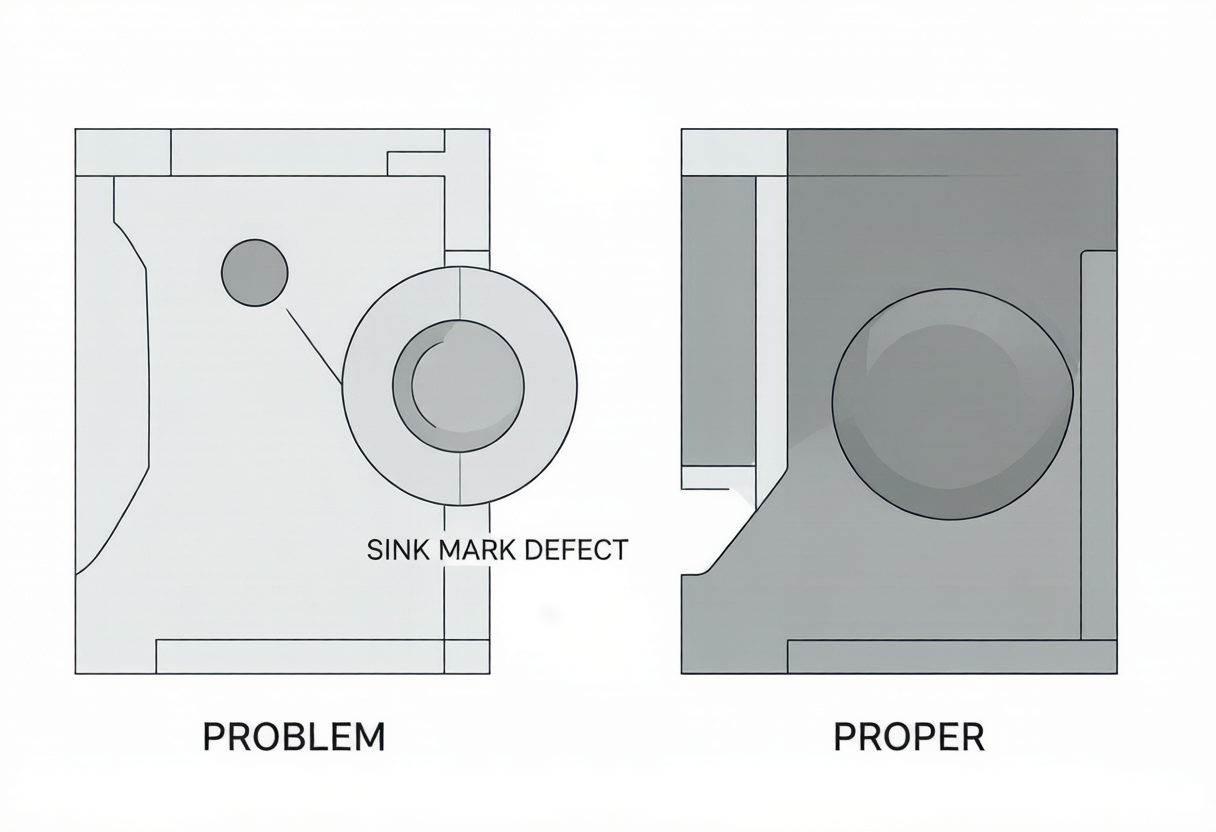
Les marques d'affaissement dans le moulage par injection sont des creux peu profonds à la surface de la pièce, causés par un retrait irrégulier. Elles apparaissent généralement aux endroits où les parois épaisses, les nervures, les bossages, les tiges de vis ou les sections massives refroidissent plus lentement que le matériau environnant. Pour y remédier, il faut généralement procéder à la fois à une analyse DFM et à un ajustement du processus.
Une pièce moulée peut respecter les cotes de base tout en échouant à l'inspection visuelle en raison de marques d'affaissement. Pour les boîtiers, les couvercles, les garnitures automobiles et les composants destinés aux consommateurs, la maîtrise de l'affaissement doit être planifiée avant la fabrication du moule, en tenant compte de la conception des parois, des rapports entre les nervures, de l'emplacement des points d'injection et de la stratégie de compactage.
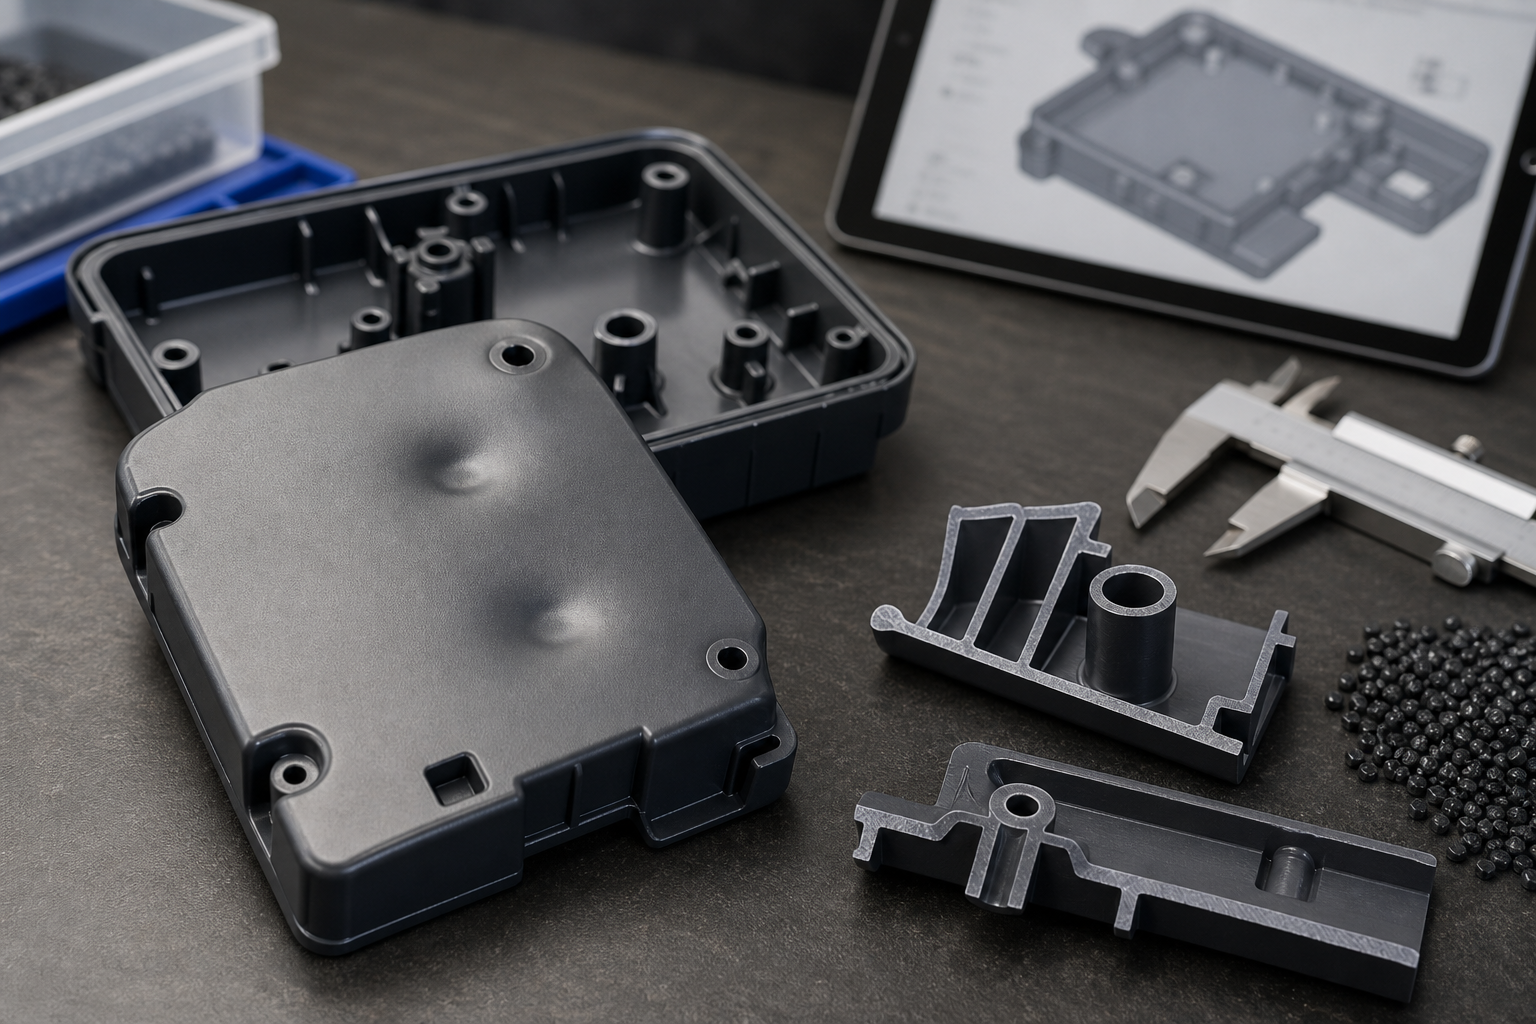
Causes courantes des marques de creux
| Cause / matière | Signe ou utilisation typique | Intervention de l'acheteur ou du service d'ingénierie |
|---|---|---|
| Section à paroi épaisse | Dépression de surface au-dessus d'une masse importante | Évider les zones épaisses et veiller à ce que les transitions entre les parois soient progressives |
| Côtes géantes | Enfoncer à l'opposé de la base de la côte | Veillez à ce que l'épaisseur des nervures soit inférieure à l'épaisseur nominale de la paroi |
| Des patrons coriaces | Évier circulaire à surface apparente | Utiliser des nervures de renfort et concevoir des bossages adaptés |
| Le portillon se bloque trop tôt | Mauvais tassement dans les zones d'épaisseur importante | Vérifier les dimensions de la porte, son emplacement et le temps de chargement |
| Matériau à fort retrait | Effet de rétrécissement plus visible sur les résines PP, PE ou cristallines | Ajuster les critères de conception pour la fabricabilité (DFM) et les prévisions de retrait en fonction du matériau |
Contrôles DFM avant la fabrication des outils
- Veillez à ce que l'épaisseur nominale de la paroi soit aussi uniforme que possible.
- Évitez les transitions brusques entre des parois minces et des sections épaisses.
- Concevez des nervures plus fines que la paroi principale et ajoutez un rayon là où cela est nécessaire.
- Évidez les bossages plutôt que de laisser des masses de plastique pleines.
- Placez les vannes de manière à ce que les zones d'épaisseur puissent être remplies avant que les vannes ne se bloquent.
Risque de retrait et d'affaissement du matériau
| Matériau / boîtier | Principale préoccupation | Note relative à la sélection |
|---|---|---|
| ABS | Risque modéré d'affaissement | Convient aux boîtiers lorsque les nervures et les saillies sont correctement conçues |
| PC / PC-ABS | Risque modéré | Les surfaces esthétiques doivent faire l'objet d'un contrôle des contraintes et des affaissements |
| PP | Rétrécissement plus important | Contrôler à la fois l'épaisseur des parois et le gauchissement |
| POM | Retrait cristallin | Passer en revue les caractéristiques de précision et le conditionnement |
| Nylon renforcé de fibres de verre | Orientation des fibres et retrait différentiel | Vérifier les nervures, les bossages et les déformations |
Détails de l'appel d'offres de l'acheteur concernant la prévention des marques sur les éviers
Pour obtenir une analyse utile, veuillez nous envoyer le modèle 3D ou le dessin 2D, le type de résine ou le matériau cible, des photos de la pièce si le défaut est déjà présent, les informations relatives à la machine et au moule si elles sont disponibles, le volume annuel prévu, les exigences esthétiques, les cotes critiques, l'environnement d'application et toute norme d'inspection applicable. Nylon Plastic peut examiner la conception, le matériau et le procédé de moulage avant que des modifications ne soient apportées à l'outillage ou à la production.
Diagnostic des marques d'affaissement en fonction des caractéristiques
| Caractéristique ou motif | Pourquoi ça coule ? | Révision de la conception ou du processus |
|---|---|---|
| Enfoncer au-dessus d'une nervure | La masse locale se refroidit plus tard que la paroi visible | Réduire le rapport entre les nervures, évider la section et vérifier l'accès pour le calage |
| Toucher le fond autour d'un boss | Le plastique plein qui entoure le montant crée une zone de refroidissement irrégulière | Utilisez un bossage évidé, un angle de dépouille adéquat et une transition contrôlée de la paroi |
| Évier près de la sortie d'eau | La pression a diminué avant que la zone dense ne soit compactée | Vérifier l'emplacement de la vanne, l'équilibrage des canaux, la pression de maintien et la durée de congélation |
| Modifications apportées à l'évier suite au remplacement du matériau | Modifications au niveau du retrait, de la viscosité, du renforcement et du conditionnement | Recheck the exact grade, filler direction, drying and shrinkage assumptions |
Higher packing pressure can hide a sink mark on one tool trial, but it may increase flash, stress, cycle time, or gate blush. A durable correction normally combines section design, gate access, cooling, material choice, and a validated packing window.
Comment le plastique nylon contribue à la réalisation du projet
Nylon Plastic has supported material selection and finished plastic-part manufacturing since 2005. For sink mark prevention on molded plastic parts, the useful review connects the drawing, material, tooling or machining route, inspection state, and production plan before a quote is approved.
- Review the visible surface, rib and boss geometry, material shrinkage, gate location, and expected conditioning state before tooling.
- Compare unfilled PA with PA-GF20 or PA-CF30 only when the structural and dimensional requirements justify the change in flow and anisotropy.
- Use sample parts, measured wall sections, cavity records, and defined cosmetic limits to close the DFM decision.
Lire la suite
- Conception de l'épaisseur des parois en moulage par injection
- Ribs and Bosses DFM
- Pièces en plastique moulées sur mesure
Questions fréquemment posées
Quelles sont les causes des marques d'affaissement dans le moulage par injection ?
Les marques d'affaissement sont généralement dues à un retrait volumétrique irrégulier au niveau des sections épaisses telles que les nervures, les bossages, les plots pleins ou les transitions brusques de paroi. Le tassement, le refroidissement, le matériau et l'accès à la buse influencent le résultat.
La pression exercée lors du compactage permet-elle d'éliminer les affaissements ?
Cela peut atténuer certaines marques d'affaissement lorsque la buse reste ouverte suffisamment longtemps, mais un tassement excessif peut entraîner la formation de bavures, des contraintes, un gauchissement ou un cycle plus long. Corrigez simultanément la géométrie et la plage de pression.
Quels sont les matériaux les plus sensibles aux marques d'affaissement ?
Tout thermoplastique peut présenter des marques d'affaissement lorsque la masse de la pièce et le refroidissement ne sont pas correctement maîtrisés. Il convient de vérifier la référence exacte du matériau, son renfort, son retrait, le sens d'écoulement et la fenêtre de transformation, plutôt que de se fier à une appellation générique.
Que doit inclure une analyse DFM des marques d'affaissement ?
Veuillez fournir le modèle CAO, la carte des parois et des nervures, les zones esthétiques, le matériau ou la classe de réserve, le concept de point d'injection, la quantité annuelle, les exigences en matière de tolérance, ainsi que des photos ou des mesures du défaut.
Request a Sink Mark DFM Review
Send the part geometry, resin requirement, cosmetic zones, and target quantity for a design, tooling, and process review.