L'usinage CNC de l'acrylique est utilisé lorsque les pièces doivent présenter une transparence optique, une géométrie précise et des arêtes plus nettes que celles que peut offrir le PMMA moulé.
L'acrylique (PMMA) occupe une place à part dans l'usinage CNC : il offre une transparence proche de celle du verre, se usine en produisant des copeaux nets et coûte nettement moins cher que le polycarbonate ou le PEEK. Mais il est également fragile, sensible à la chaleur et sujet à la fissuration sous contrainte s'il est usiné avec des avances et des vitesses inadaptées. La différence entre une arête polie au diamant et un coin brisé se résume souvent à une charge de copeaux de 0,05 mm et à une vitesse de rotation de 500 tr/min.
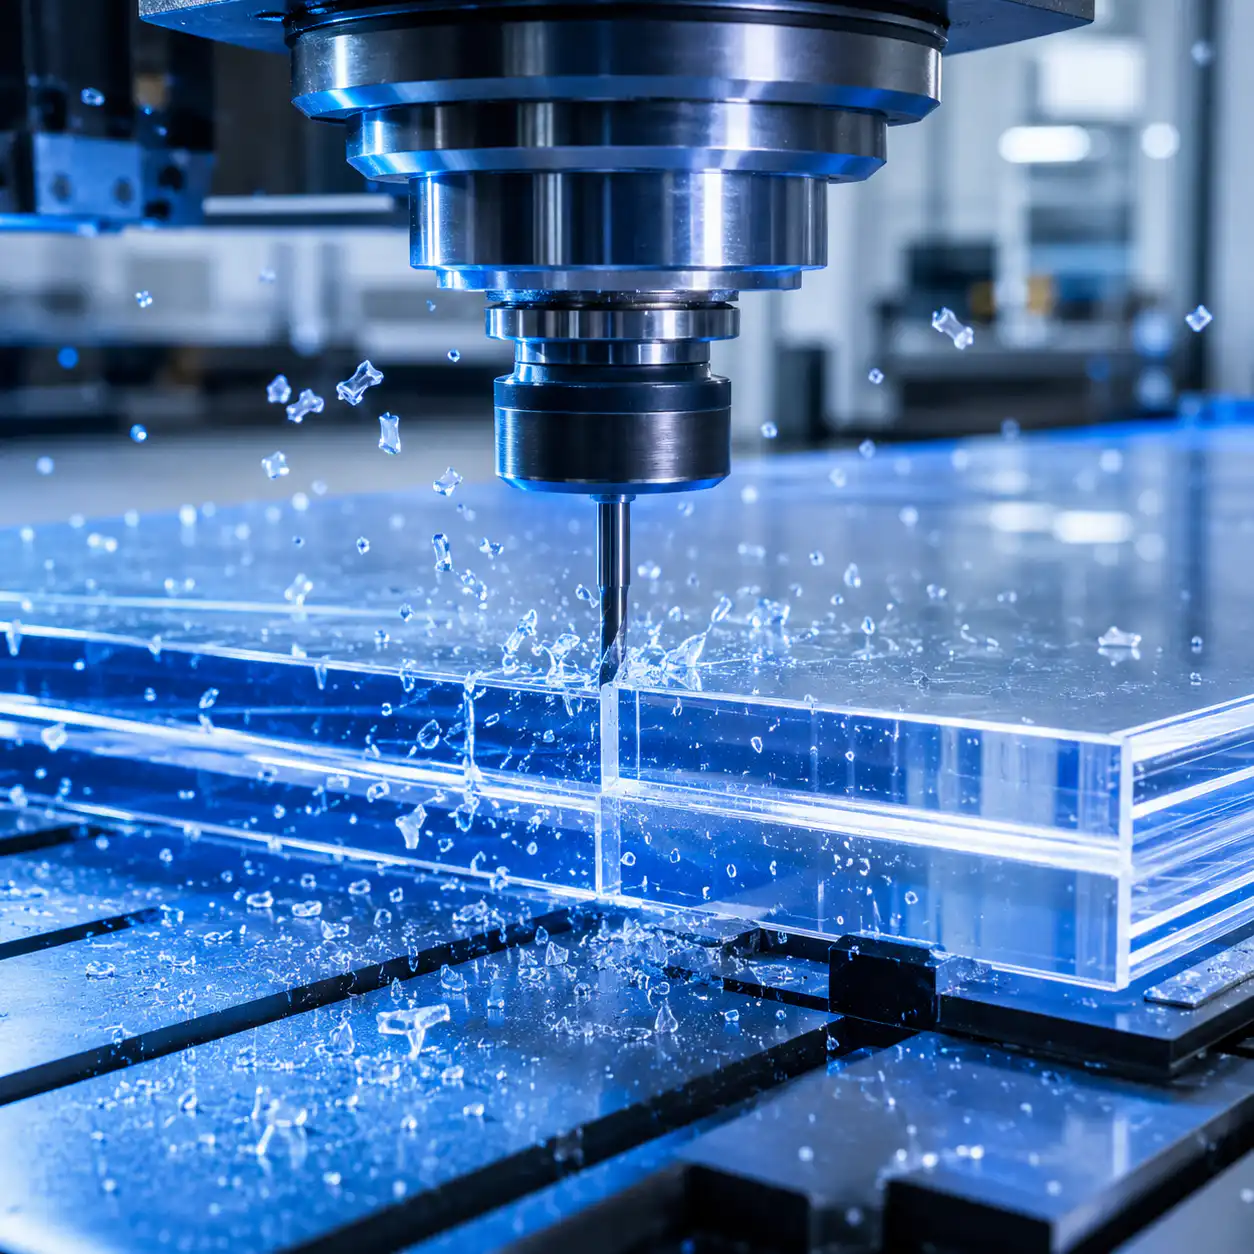
Ce guide présente les outils spécifiques, les vitesses d'avance, les stratégies de lubrification et les techniques de serrage permettant d'obtenir des finitions de surface semblables à celles du verre sur des pièces en acrylique, sans fissures, éclats ni dommages thermiques. Que vous usiniez des lentilles optiques, des collecteurs médicaux ou des composants de présentoirs pour la vente au détail, les paramètres ci-dessous sont issus de notre chaîne de production.
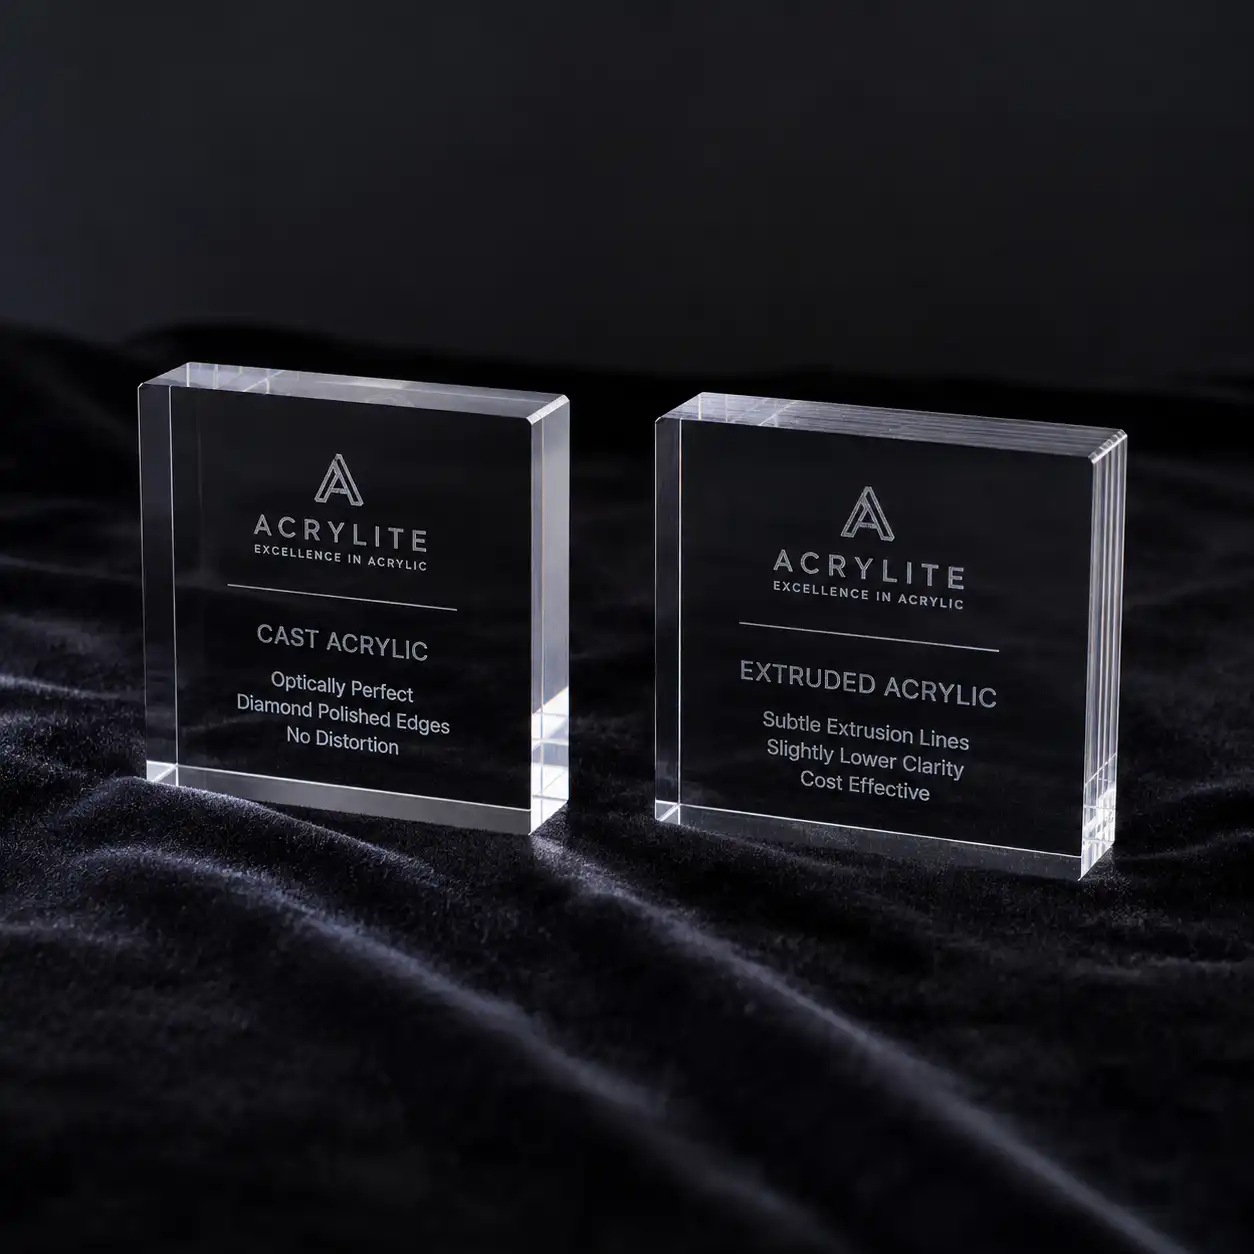
Acrylique moulé ou extrudé : lequel usiner ?
Acrylique moulé est le choix numéro un pour Usinage CNC. Son poids moléculaire plus élevé permet une meilleure formation des copeaux et réduit la fusion pendant la découpe. Le procédé de fabrication avec élimination des contraintes génère moins de contraintes internes, ce qui est essentiel pour les pièces qui ne doivent pas se fissurer sur le gabarit. L'acrylique moulé offre également une plus grande transparence après polissage et supporte le polissage à la flamme sans se craqueler.
Acrylique extrudé Il coûte entre 30 et 40% de moins, mais présente une contrainte résiduelle plus élevée et ramollit à des températures plus basses (température de transition vitreuse d'environ 105 °C contre environ 115 °C pour l'acrylique moulé). Il convient à la découpe de profils 2D simples et à la fabrication de pièces à faibles tolérances, mais les détails fins, les filetages et les cavités profondes présenteront un blanchiment sous contrainte ou des fissures. Chez Nylon Plastic, nous utilisons par défaut l’acrylique moulé pour toutes les pièces usinées avec précision et n’utilisons l’acrylique extrudé que lorsque le client le spécifie pour des raisons de coût sur des géométries simples.
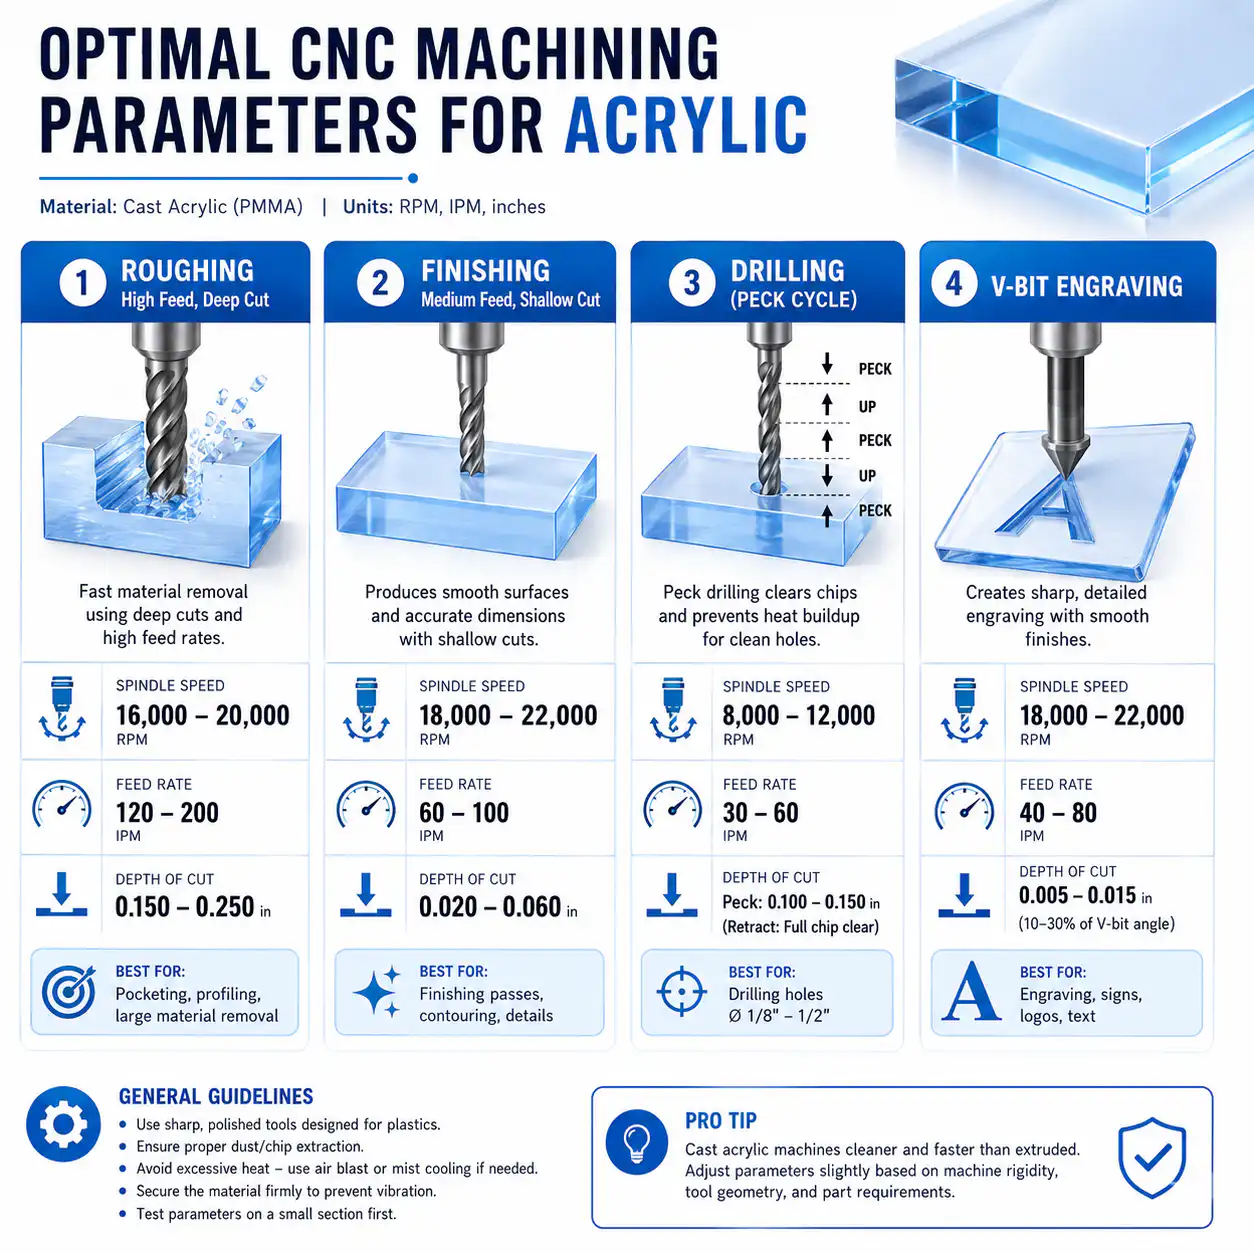
Paramètres de découpe pour l'acrylique sur machine CNC
| Fonctionnement | Outil | Vitesse (tr/min) | Avance (mm/min) | Profondeur de coupe (mm) | Liquide de refroidissement |
|---|---|---|---|---|---|
| Ébauche | EM en carbure à 2 cannelures | 12,000-18,000 | 800-1,500 | 1.0-2.0 | Jet d'air + brume |
| Finition | Carbure BN à 2 cannelures | 15,000-20,000 | 400-800 | 0.2-0.5 | Brume uniquement |
| Forage | Foret hélicoïdal en carbure | 3,000-6,000 | 100-300 | Peck 1-2 mm/peck | Cycle « brume + picorage » |
| Gravure | À une seule rainure, 30° | 18,000-24,000 | 200-500 | 0.05-0.15 | Jet d'air |
| Filetage | Fraise à fileter en carbure | 6,000-10,000 | Hélical | 0,1-0,2 par passe | Lubrifiant en brume |
Pour une pièce en acrylique usinée, consultez le Étendue des services de fraisage CNC lors de la préparation du plan et du devis quantitatif.
Règles de conception pour l'usinage CNC de l'acrylique
- Épaisseur minimale de la paroi : 1,5 mm : Les parois plus fines vibrent sous l'effet des forces de coupe et se fissurent. Pour les parois non soutenues d'une hauteur supérieure à 10 mm, augmentez l'épaisseur minimale à 2,5 mm. Privilégiez les nervures et les goussets plutôt que des parois plus épaisses pour garantir la rigidité.
- Rayon d'angle intérieur ≥ 0,5 mm : Les angles internes vifs concentrent les contraintes et favorisent l'apparition de fissures lors de l'usinage. Même un rayon de 0,5 mm permet de répartir la charge et assure une transition en douceur de l'outil. Pour les pièces optiques, prévoyez un rayon minimum de 1,0 mm afin d'éviter les marques de contrainte visibles.
- Engagement de l'outil inférieur au diamètre 30% : Pour les passes de finition, veillez à ce que l'engagement radial reste inférieur à 30% du diamètre de l'outil. Le rainurage en profondeur génère une chaleur excessive dans l'acrylique, ce qui provoque la fusion du matériau et le soudage des copeaux. Pour les rainures profondes, privilégiez les trajectoires trochoïdales plutôt que la plongée en ligne droite.
- Fixation sans contrainte ponctuelle : Utilisez des mandrins à ventouse pour les pièces plates ou des étaux à mâchoires souples équipés de patins à contact intégral. Ne serrez jamais l'acrylique directement avec des mâchoires en acier, même en utilisant des cales en métal tendre. Les charges ponctuelles provoquent des microfissures qui se propagent pendant l'usinage. Le ruban adhésif double face convient aux feuilles minces, mais limite la profondeur de coupe.
- Filetages : pas grossier, sans taraudage : Le fraisage de filets permet d'obtenir des filets plus nets que le taraudage dans l'acrylique. Utilisez des filets UNC ou métriques à pas grossier (M3 minimum). Limite de profondeur du filet : 1,5 fois le diamètre. Les tarauds se coincent dans l'acrylique et provoquent l'arrachement des filets ; évitez-les systématiquement pour les pièces de série.
- Recuit de détente : Un recuit préalable à l'usinage à 80 °C pendant 1 heure par tranche de 25 mm d'épaisseur, suivi d'un refroidissement lent à raison de 15 °C/heure, permet d'éliminer les contraintes internes. Le recuit post-usinage est moins efficace, car les contraintes sont déjà figées au niveau des arêtes usinées. Cette opération est essentielle pour les pièces à parois minces ou comportant plusieurs cavités.
Utilisez le Guide des tolérances des pièces en plastique pour préciser les cotes critiques et les exigences de contrôle sur le plan.
Matrice des applications sectorielles
| L'industrie | Pièces courantes | Matériau/Nuance | Exigence clé |
|---|---|---|---|
| Optique et lentilles | Conducteurs de lumière, prismes, fenêtres de capteurs | PMMA moulé, qualité optique | Surface avec un Ra < 0,05 μm, sans opacité interne |
| Médecine et laboratoires | Puces microfluidiques, cuvettes, collecteurs | Acrylique moulé de classe VI selon la norme USP | Résistance aux produits chimiques, autoclavable (nombre de cycles limité) |
| Commerce de détail et présentoirs | Présentoirs de point de vente, signalétique, éléments de trophées | Moulé ou extrudé (non critique) | Bords polis à la flamme, netteté de la gravure en 3D |
| Fluide industriel | Hublots, indicateurs de débit, boîtiers de filtre | Acrylique moulé, stabilisé aux UV | Pression nominale, bords compatibles avec les colles à base de solvants |
Cadre de décision en matière de coûts
Coût des matériaux : La plaque d'acrylique coulée coûte $12-18/kg (épaisseur de 6 à 12 mm) ; celle extrudée coûte $8-12/kg. La différence de prix s'amenuise pour les plaques plus épaisses (> 20 mm), pour lesquelles l'acrylique coulée est la seule option disponible.
Facteurs influant sur les coûts d'usinage : L'usinage de l'acrylique est 30 à 50 % plus lent que celui de l'aluminium en raison de vitesses d'avance plus faibles et de limites de profondeur de coupe. Contours 3D complexes Il faut compter un surcroît de 40 à 60 % sur le temps d'usinage par rapport aux éléments prismatiques en 2,5D. Le polissage à la flamme entraîne un surcoût de 2 à 5 dollars par arête visible pour le travail manuel.
Règle de décision : Pour les volumes de production supérieurs à 500 pièces, le moulage par injection d’acrylique (PMMA) s’avère plus avantageux que l’usinage CNC en termes de coût unitaire : $1,50-4,00 contre $8-25 pour les pièces usinées. En revanche, l'usinage CNC s'impose pour les séries de 1 à 200 pièces, les prototypes et les pièces nécessitant une qualité de surface de niveau optique que le moulage ne peut pas garantir de manière constante.
Problèmes courants et solutions
| Défaut | Aspect | Cause première | Solution |
|---|---|---|---|
| Fissures / éclats | Fracture au niveau des bords ou des angles lors de la découpe | Faux-rond de l'outil > 0,01 mm ; profondeur de coupe excessive ; contraintes dans l'acrylique extrudé | Utilisez de l'acrylique moulé ; vérifiez le faux-rond de l'outil < 0,005 mm ; réduire le DOC 50% |
| Fusion / gommage | Les copeaux se fixent à la surface de l'outil ou de la pièce à usiner | Refroidissement insuffisant ; régime trop élevé par rapport à la vitesse d'avance | Ajouter du liquide de refroidissement en brume ; réduire le régime (20%) ou augmenter l'avance pour évacuer les copeaux |
| Mauvaise finition de surface | Surface usinée d'aspect mat, voilé ou givré | Outil émoussé ; revêtement inadapté (le TiN adhère à l'acrylique) | Utiliser un carbure affûté et poli (non revêtu ou revêtu de DLC uniquement) ; outil neuf pour la passe de finition |
| Imprécision dimensionnelle | Les dimensions des pièces sont hors tolérance après le desserrage | Pièce déformée sous l'effet de la pression de serrage ; dilatation thermique | Utiliser un système de fixation par aspiration ; laisser la pièce refroidir pendant 5 à 10 minutes avant de procéder à la mesure |
Questions fréquemment posées
Acrylique moulé ou extrudé : lequel est le plus adapté à l'usinage CNC ?
L'acrylique moulé est, dans la quasi-totalité des cas, plus adapté à l'usinage CNC. Il présente une contrainte interne plus faible, un poids moléculaire plus élevé, une meilleure formation des copeaux et une température de ramollissement plus élevée (~115 °C contre ~105 °C). L'acrylique extrudé peut convenir pour un profilage 2D simple sur des plaques épaisses (> 10 mm) où les contraintes posent moins de problèmes, mais il faut s'attendre à davantage de rebuts et à une qualité de surface inférieure sur les détails fins.
Comment éviter que l'acrylique ne se fissure lors de l'usinage CNC ?
Cinq facteurs clés : (1) Utilisez toujours de l’acrylique moulé, et non extrudé. (2) Utilisez des outils en carbure bien affûtés présentant un faux-rond inférieur à 0,01 mm. (3) Privilégiez une profondeur de coupe modérée : 1 à 2 mm pour l’ébauche, 0,2 à 0,5 mm pour la finition. (4) Évitez le serrage par charge ponctuelle ; utilisez des mandrins à vide ou des mâchoires souples. (5) Effectuez un recuit préalable à 80 °C pour les pièces soumises à des contraintes importantes. Les fissures sont généralement dues à l'état des outils ou au serrage, et non au matériau lui-même.
Quel est le meilleur liquide de refroidissement pour l'usinage CNC de l'acrylique ?
Une fine brume de liquide de refroidissement soluble dans l'eau offre le meilleur équilibre entre refroidissement, évacuation des copeaux et finition de surface. Évitez les arrosages abondants : l'acrylique absorbe l'eau et gonfle légèrement, ce qui nuit à la précision dimensionnelle. Pour la gravure et les coupes légères, un simple jet d'air comprimé suffit. N'usinez jamais l'acrylique à sec à des vitesses de production : l'accumulation de chaleur provoque une fusion en quelques secondes. Les liquides de refroidissement à base d’alcool peuvent provoquer des craquelures superficielles et doivent être évités.
Comment obtenir une transparence parfaite sur les surfaces en acrylique usinées ?
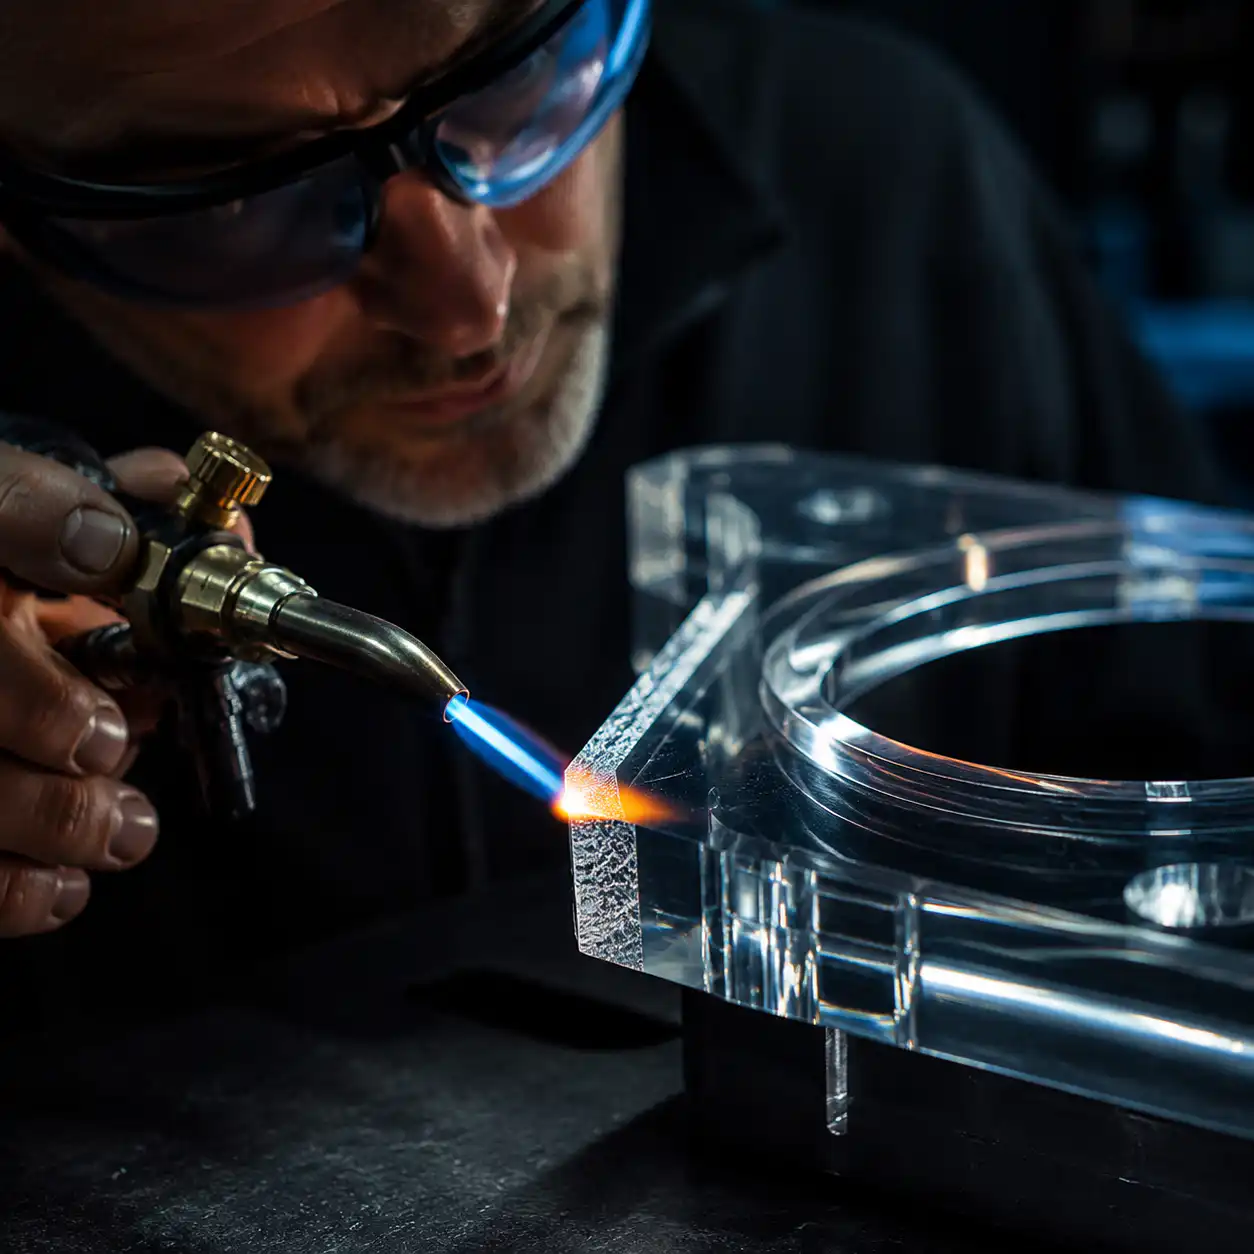
Un polissage après usinage est nécessaire pour obtenir une véritable clarté optique. Procédure à suivre : (1) Usiner avec une passe de finition à une profondeur de coupe (DOC) de 0,2 mm à l’aide d’un outil en carbure neuf et poli. (2) Poncer à l’eau avec des grains de 600 → 1 200 → 2 000, en progressant par petits paliers. (3) Lustrer à l’aide d’un disque en coton doux et d’une pâte à polir fine. (4) Pour les arêtes, le polissage à la flamme à l’aide d’un chalumeau à hydrogène-oxygène permet d’obtenir une clarté semblable à celle du verre en un seul passage — mais nécessite de l’entraînement pour éviter toute surchauffe. Les surfaces tournées au diamant sur un tour permettent d’obtenir directement une finition optique sans polissage secondaire.
Lire la suite
Demander une évaluation d'une pièce en acrylique usinée par CNC
Pour l'usinage CNC d'acrylique destiné à la fabrication de fenêtres, de couvercles, de panneaux ou de composants fonctionnels transparents, veuillez nous envoyer le plan ainsi que les exigences en matière de visibilité et d'assemblage. Nylon Plastic peut évaluer le choix du PMMA, l'usinage, la finition des bords et les mesures de protection nécessaires en fonction de l'utilisation prévue de la pièce.
Éléments à préciser et à convenir avant l'établissement du devis
Que doit préciser un appel d'offres pour l'usinage CNC d'une pièce en acrylique transparente ?
Distinguez clairement les surfaces optiques et esthétiques des surfaces fonctionnelles. Précisez la nuance ou la couleur du PMMA, l'épaisseur du matériau, les contraintes d'assemblage, les produits chimiques de nettoyage et les marques d'usinage acceptables. Demandez si le devis couvre uniquement l'usinage ou s'il inclut également le polissage des bords, la manipulation protectrice et le contrôle de l'aspect. Convenez d'un échantillon de référence ; la simple mention d'un matériau transparent ne suffit pas à définir la qualité optique finale.
- Veuillez indiquer les données CAO, la révision du dessin, le type de PMMA ou toute alternative autorisée, s'il s'agit de pièces moulées ou extrudées, la couleur, l'épaisseur, la quantité, la destination et les délais.
- Distinguer les surfaces esthétiques ou optiques des surfaces fonctionnelles ; identifier les arêtes visibles, les cavités, les trous, les filets, les zones collées et les traces d'usinage acceptables.
- Charges de l'assemblée d'État, produits chimiques de contact, produits de nettoyage et température de service. Convenir de la méthode de polissage, du masquage, du film protecteur et de l'emballage avant validation.
- Pour l'aspect, utilisez une référence physique ou une configuration d'observation définie ; si les performances optiques sont importantes, précisez les limites réelles d'essai et d'acceptation plutôt que de vous contenter d'exiger une finition transparente.
Fabrication et livraison :
- Fabrication de précision : Plus de 30 cellules d'usinage CNC et de moulage par injection réunies sous un même toit
- Certifié ISO 9001:2015 : Système de qualité certifié, rapports d'inspection complets
- Délai de livraison de 15 à 25 jours : Délais d'exécution rapides avec des options d'expédition accélérée disponibles
- Livraison internationale : Fret aérien et maritime vers l'Amérique du Nord, l'Europe et l'Asie
Comparez les éléments de stock, l'usinage, le polissage, le contrôle qualité et l'emballage sur un même plan. Validez l'échantillon fini dans les conditions d'examen et de montage convenues avant de valider les commandes suivantes.