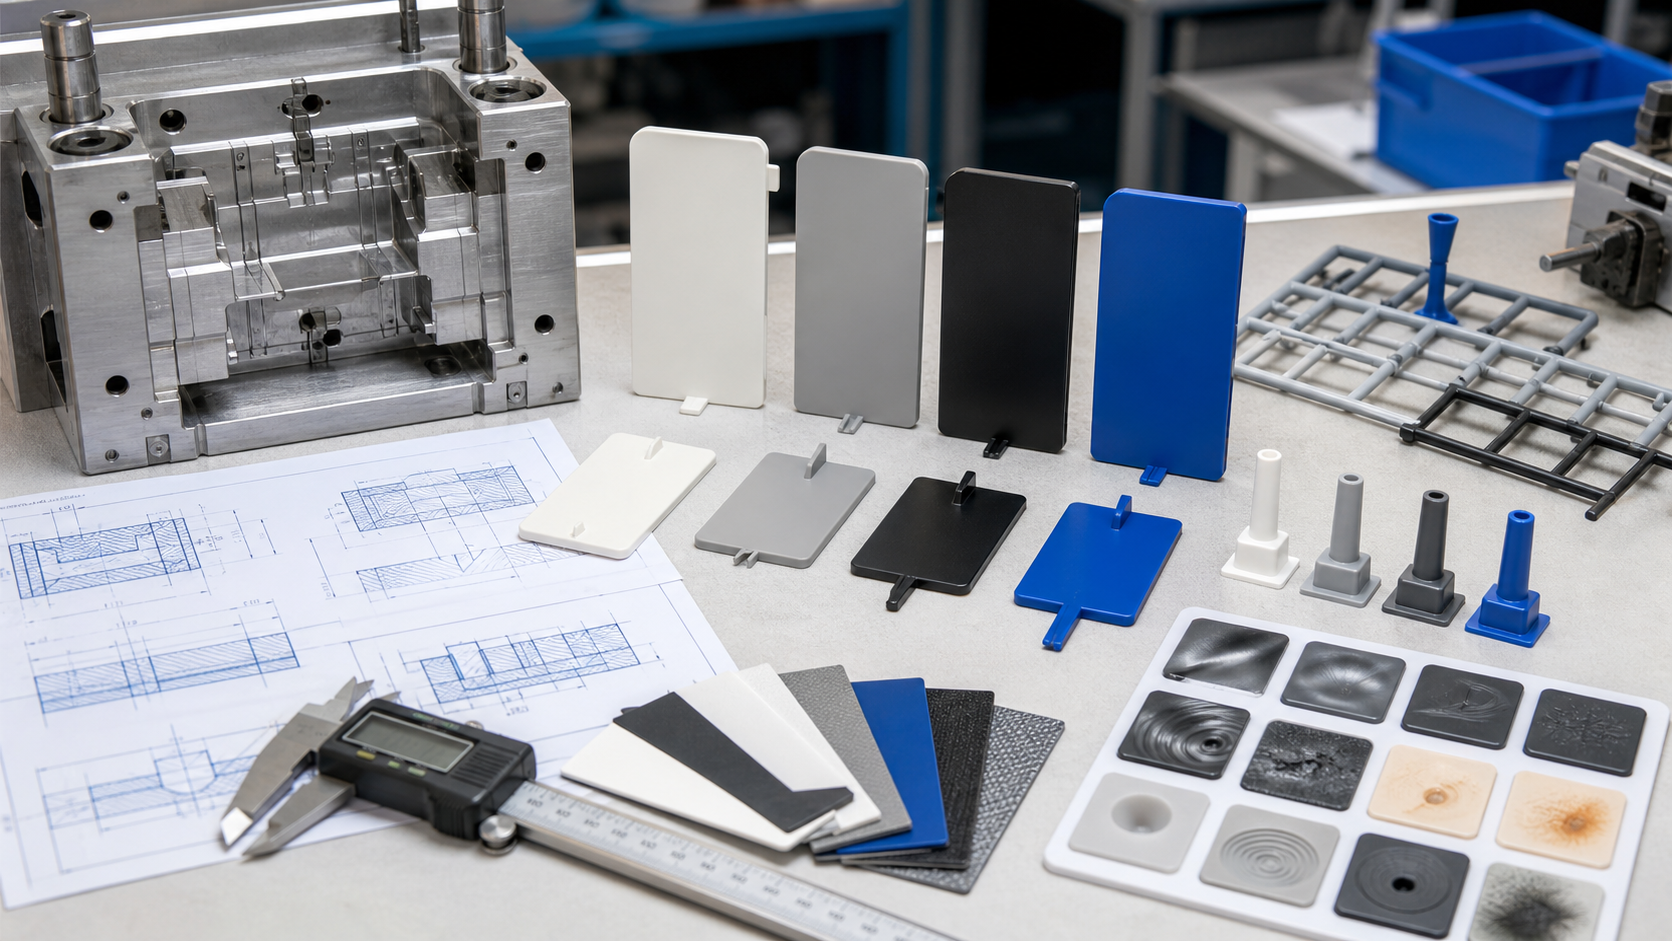
Conception des canaux d'injection et des carottes pour le moulage par injection doit fournir une température et une pression de fusion stables à chaque cavité, tout en contrôlant les pertes de pression, le cisaillement, les rebuts, le démoulage et le broyage. Un canal d'injection qui remplit une cavité plus tôt qu'une autre peut entraîner des différences au niveau du compactage, du retrait, des lignes de soudure, des dimensions et de l'aspect esthétique, même lorsque les réglages de la machine sont identiques.
Pour un acheteur, les critères d'évaluation pertinents ne se limitent pas au diamètre des canaux d'injection. Ils incluent la rhéologie de la résine, la taille des pièces moulées, la disposition des cavités, l'équilibre des flux, le raccordement des points d'injection, le dégagement des carottes, la gestion des résidus froids, la politique relative aux rebroyés, l'objectif de cycle et les exigences en matière de durée de vie du moule. Le dossier d’analyse de l’écoulement dans le moule (Mold-Flow) ou de conception pour la fabrication (DFM) doit expliquer comment le système de canaux d’injection sera équilibré et comment les données comparatives entre les cavités seront recueillies au cours des essais.
Le rôle technique des canaux de coulée et des têtes de coulée
| Objectif de conception | Ce qu'il contrôle | Éléments à examiner | Risque en cas de négligence |
|---|---|---|---|
| Livraison équilibrée | Pression, température et durée de remplissage pour chaque cavité | Disposition des canaux, courses courtes, poids de la cavité et pression | Inégalités au niveau du remplissage, du tassement, du retrait et de la réponse au cycle |
| Perte de pression contrôlée | Pression de la machine, temps de remplissage et plage de fonctionnement admissible | Courbe de débit, section, viscosité et pression | Tirs courts, forte pression, tir éclair ou coureur surdimensionné |
| Stabilité thermique | Décongélation, échauffement par cisaillement et temps de séjour du matériau | Section de coulée, température de fusion et cycle | Matière froide, dégradation, formation de fils ou coulées irrégulières |
| Supprimer et valider | Poids des coulées, espacement, traction des canaux de coulée et matière broyée | Masse du canal d'injection, douille de coulée, pièce brute à froid et automatisation | Excès de déchets, canal de coulée bloqué ou état instable du broyat |
| Facilité de maintenance | Usure, polissage, purge, réparation des inserts et nettoyage | Acier, accès, insert de glissière et plan de gestion de la durée de vie des outils | Dérive, clignotement, déséquilibre ou réparation coûteuse |
Utilisez le Guide de conception des portails pour établir un lien entre le parcours des coureurs et le type ainsi que l'emplacement des portes. Le Guide comparatif : canaux chauds et canaux froids sert à sélectionner le système, tandis que cette page traite de la géométrie des canaux froids, du dimensionnement des carottes, de la pression et de l'équilibre des cavités.
Le Page consacrée à la conception et à la fabrication de moules explique comment les décisions relatives aux canaux s'intègrent dans l'étude globale de l'outillage.
Paramètres permettant de contrôler la géométrie du coulisseau
Commencez par examiner la viscosité de la résine, sa plage de fusion, sa charge, sa sensibilité au cisaillement et son retrait. Les grades à haute viscosité ou chargés peuvent nécessiter un parcours plus large ou plus direct, tandis que les matériaux sensibles au cisaillement ou à haute température exigent une attention particulière au temps de séjour et à l'échauffement local. La taille de l'injection doit être adaptée au volume du cylindre de la machine et du canal d'injection afin que le matériau ne reste pas trop longtemps dans le système.
Répertorier les positions des cavités, l'emplacement des points d'injection, la surface projetée, le poids de la pièce, la longueur d'écoulement, l'épaisseur de paroi et le niveau de remplissage final prévu. Un canal d'injection de géométrie identique n'est pas toujours réologiquement équilibré lorsque les cavités présentent des résistances à l'écoulement différentes. Le canal d'injection peut nécessiter un équilibre naturel, un équilibre artificiel ou une disposition différente des points d'injection. Précisez la politique relative aux rebuts, car les rebuts du canal froid peuvent affecter l'historique du matériau, sa couleur et ses performances.
- Type de résine, viscosité, charge, plage de fusion, retrait et limite de rebroyage.
- Poids de la pièce, nombre de cavités, position de l'entrée de matière, longueur d'écoulement et épaisseur de paroi.
- Dimensions de la machine, diamètre de la vis, taux d'utilisation de la matière, pression maximale et cycle.
- Section du canal de coulée, longueur, conicité, intersections, puits de coulée à froid et canal d'alimentation.
- Automatisation, séparation des chutes, gestion des rebuts et accès pour l'entretien des moules.
- Dimensions critiques, aspect esthétique, limites des lignes de soudure et critères d'acceptation spécifiques à la cavité.
Règles de géométrie et d'équilibre
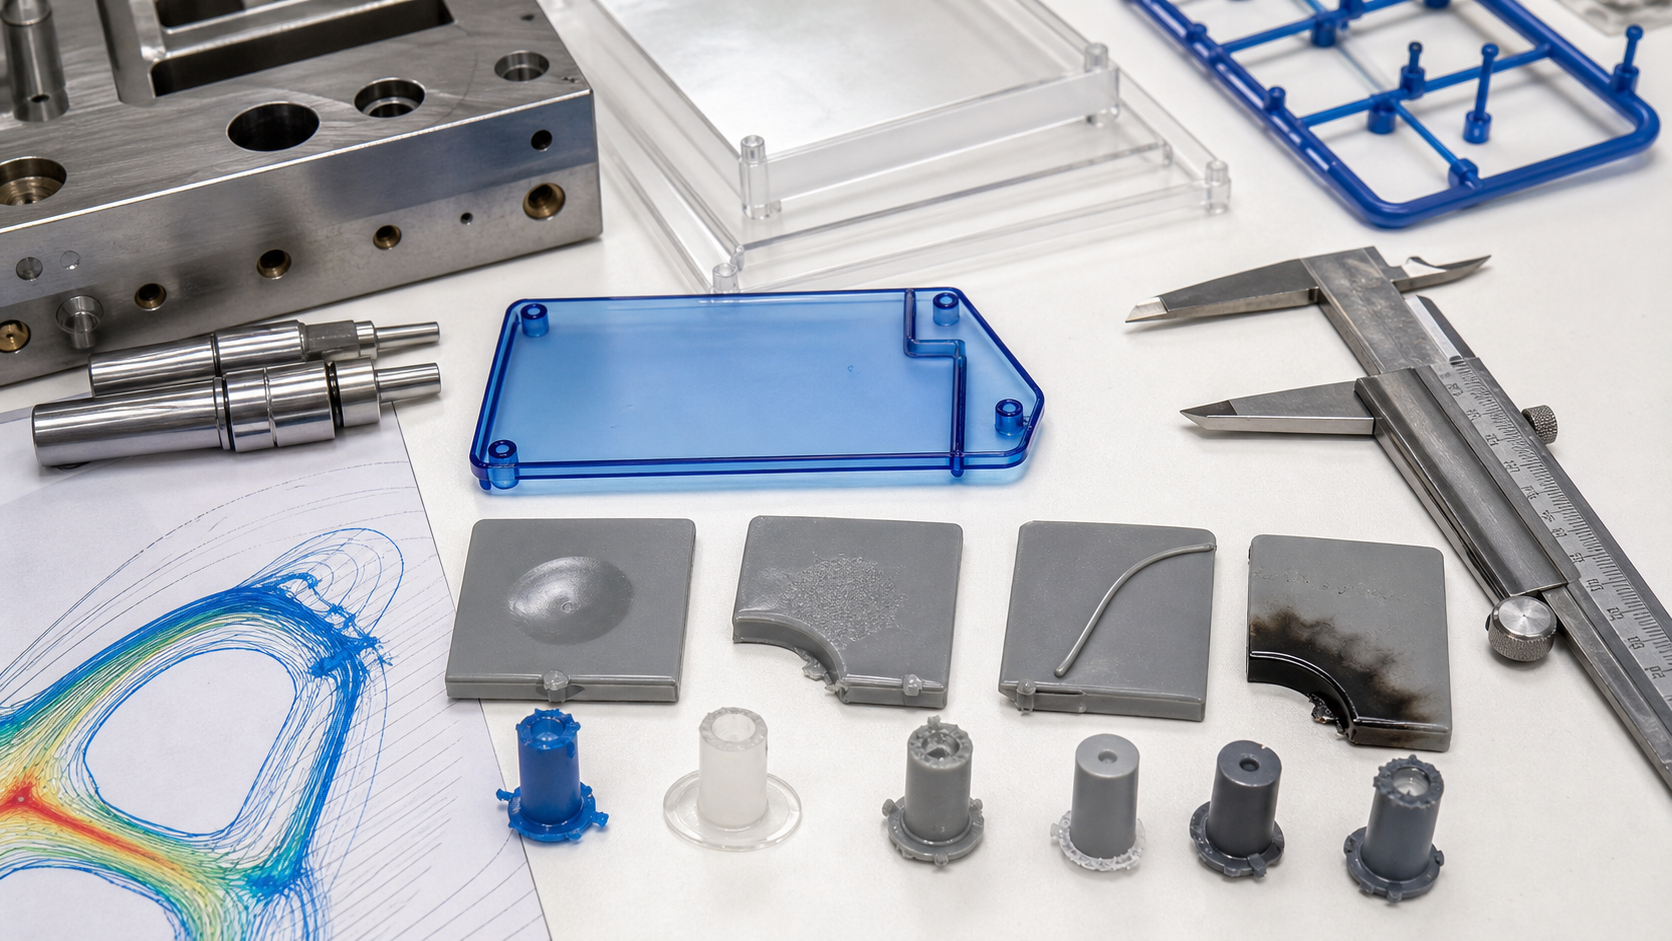
Un canal circulaire complet peut offrir un rapport débit/volume favorable lorsqu’il est usiné avec précision dans les deux moitiés du moule. Des sections trapézoïdales ou modifiées peuvent simplifier l’usinage ou le démoulage, mais la section et la surface doivent être suffisamment homogènes pour éviter toute perte de pression inutile. Le canal d'injection doit se rétrécir progressivement vers la buse lorsque cela est approprié, comporter des transitions bien soutenues et éviter les angles vifs qui augmentent les zones mortes ou le cisaillement.
L'équilibre naturel repose sur des longueurs d'écoulement égales et des résistances similaires. L'équilibre technique consiste à ajuster les dimensions des canaux d'injection afin de compenser les différences de résistance entre les cavités ou les points d'injection. Ces deux types d'équilibre doivent être vérifiés à l'aide de moulages courts et d'un poids spécifique à chaque cavité ; il ne faut pas se contenter de la symétrie obtenue par CAO. Une cavité qui se remplit rapidement peut recevoir davantage de matière et présenter des dimensions différentes, même si tous les points d'injection semblent identiques.
La carotte doit se détacher de manière fiable de la douille de carotte et ne doit pas former une masse thermique trop importante qui prolongerait le refroidissement ou provoquerait la formation de filaments. Un puits de collecte des résidus froids permet de recueillir la matière plus froide à l'avant de la carotte ou du canal d'alimentation. Les intersections des canaux d'alimentation doivent être lisses et bien soutenues, et le système doit comporter suffisamment d'acier pour garantir la résistance, le refroidissement et la facilité d'entretien.
Effets liés aux matériaux et au volume de production
| État du matériel | Préoccupation des coureurs | Réponse de conception | Axe de validation |
|---|---|---|---|
| Résine à haute viscosité | Une perte de pression plus importante et un gel plus précoce | Section de révision, longueur d'écoulement, état de la matière fondue et raccordement de l'entrée | Pression maximale, temps de remplissage et équilibre des cavités |
| Résine chargée | Cisaillement, rupture des fibres, usure et retrait directionnel | Utilisez un acier adapté, veillez à des transitions en douceur et à un cisaillement contrôlé | Pression, orientation des fibres, usure et dimensions |
| Résine sensible au cisaillement | Chauffage localisé, dégradation et changement de couleur | Évitez les virages serrés, les arrêts trop longs et les trajets inutiles | État de fusion, purge, odeur, couleur et aspect de la surface |
| Outil à grand débit | Évolution de l'équilibre entre l'usure et la dérive thermique au fil du temps | Définir les limites d'accès, d'inspection et de maintenance | Tendances à long terme du poids, de la pression et du flash |
| Teneur élevée en déchets/matériaux broyés | La masse des coulées influe sur l'historique des matériaux et sur les coûts | Examiner les choix « chaud/froid », la séparation, le rebroyage et les contrôles qualité | Taux de rebut, traçabilité des lots et performances des pièces |
Options d'outillage et compromis en matière de coûts
| Option | Bénéfice | Compromis | Convient lorsque |
|---|---|---|---|
| Canal froid à section circulaire | Bonne efficacité de débit et usinage familier | Nécessite un alignement précis et génère des chutes de matière | Production générale à plusieurs cavités |
| Trapèze / canal modifié | Permet de simplifier l'usinage unilatéral ou le dégagement | Différences au niveau du rendement d'écoulement et de l'état de la surface | La géométrie de l'outil ou son entretien favorise cette section |
| Équilibre technique | Compense les différences de résistance au sein de la cavité | Analyse des besoins et données issues d'essais cliniques | Poids des pièces, points d'injection ou longueurs d'écoulement différents |
| Puits à boulette froide | Retient les matériaux plus froids avant la porte | Occupe de la place et augmente le volume du tapis | Il existe un risque de démarrage à froid ou de front de matière |
| Insert de glissière remplaçable | Convient pour la réparation, l'usure ou l'acier spécial | Contrôle de l'ajustement, des coûts et des témoins | Résine chargée, outil soumis à une forte usure ou de grande valeur |
Modes de défaillance et mesures correctives
Un remplissage déséquilibré peut résulter d’une résistance à l’écoulement inégale, d’une restriction au niveau de la buse, d’une variation de température, d’un orifice d’aération obstrué ou d’une dimension du canal de coulée qui n’est pas réellement équilibrée. Un « freeze-off » peut se manifester par un moulage incomplet, un poids insuffisant ou une cavité qui cesse d’être remplie. L’échauffement par cisaillement peut entraîner des brûlures, une dérive de couleur, une odeur ou une dégradation. La formation de fils et l’arrachement de la tige d’injection peuvent être dus à la géométrie, à la température, au démoulage, à la buse d’injection ou aux conditions du cycle.
Les mesures correctives doivent porter sur la comparaison des défauts de remplissage, du poids par cavité, de la pression, de l'étanchéité de l'injection et de l'état des canaux d'injection, ainsi que sur l'historique des matières utilisées. L'élargissement systématique de tous les canaux d'injection peut entraîner une augmentation des rebuts et une perte de contrôle sans pour autant résoudre le problème réel de restriction. Il peut être plus approprié d'utiliser un insert spécifique à la cavité, de changer d'injection, de réparer l'évent, de modifier la transition des canaux d'injection ou d'ajuster le processus. Conservez les données approuvées relatives aux canaux d'injection et aux cavités dans le dossier de maintenance du moule.
Validation lors des essais de moulage et autorisation de production
- Analyse DFM : Vérifier la disposition des cavités, le tracé des canaux de coulée, les points d'injection, les tiges de coulée, les résidus de matière, le refroidissement et l'éjection.
- Équilibre à court terme : Comparer le pourcentage de remplissage et le front d'écoulement pour chaque cavité avant le remplissage complet.
- Contrôle de la pression et du poids : enregistrer la pression maximale, le transfert, le poids des pièces et les variations au niveau des cavités.
- Contrôle des rouleaux : Vérifier le démoulage, le cordage, les bavures à froid, la surface, la séparation et l'état de la carotte.
- Étude sur le cycle : intégrer le refroidissement et la séparation des canaux dans le cycle de production.
- Approbation à long terme : comparer les moulages consécutifs, les lots de matière première, les cavités et les registres relatifs aux rebuts et aux matières recyclées.
Liste de contrôle DFM et dossier d'appel d'offres
- Indiquez les données CAO, les plans, la résine, la qualité, la texture, le volume annuel et l'objectif de durée de vie des outils.
- Nombre de cavités, poids des pièces, type de point d'injection, machine, taux d'utilisation des injections et durée du cycle.
- Define runner scrap, regrind allowance, color changes and cleanliness limits.
- Request runner/sprue section, balance method, cold-slug, release and maintenance plan.
- Ask for short-shot, pressure, cavity-weight, runner-separation and cycle evidence.
- Define cavity-specific dimensional, cosmetic and functional acceptance.
For an RFQ, include the controlled CAD, drawing, resin and grade, cavity target, annual volume, regrind policy, machine constraints and runner-scrap expectation. We can then compare cold-runner geometry and cavity balance against pressure, material history, cycle and production cost.
Include the expected maintenance interval and the method used to confirm runner dimensions after polishing or repair. This prevents a balanced first trial from drifting silently during production.
Runner and Sprue Decisions Before Steel Release
| Décision | Risk If It Is Vague | Evidence to Confirm |
|---|---|---|
| Runner balance | Cavities fill and pack at different times | Short-shot sequence, cavity weights, fill time and pressure evidence |
| Runner and sprue size | Pressure loss, excessive shear, long freeze or unnecessary scrap | Material viscosity, shot size, cycle target and gate-seal behavior |
| Cold or hot runner route | Tool cost, maintenance, color change, valve timing or regrind plan is underestimated | Annual volume, resin, color, gate requirements and service plan |
| Fiber-filled nylon | Orientation, wear and cavity imbalance are treated like unfilled resin | Exact PA grade, filler level, flow direction and tool-maintenance limits |
A runner can be geometrically symmetric and still fill unevenly when gates, inserts, cooling, venting, temperature, or material viscosity differ. Validate the actual production-intent mold and resin instead of approving only a CAD layout.
Comment le plastique nylon contribue à la réalisation du projet
Nylon Plastic has supported material selection and finished plastic-part manufacturing since 2005. For runner and sprue design for injection molded plastic parts, the useful review connects the drawing, material, tooling or machining route, inspection state, and production plan before a quote is approved.
- Review unfilled PA, PA-GF20, and PA-CF30 with the intended gate, flow direction, drying state, and cavity arrangement.
- Connect runner design to mold fabrication, cavity balance, sampling, scrap control, and the acceptance data required for release.
- Define annual volume, color changes, regrind policy, gate vestige, maintenance, and mold ownership in the RFQ.
Lire la suite
- Paramètres du procédé de moulage par injection
- Conception des points d'injection dans le moulage par injection
- Services de moulage par injection de nylon
Questions fréquemment posées
À quoi sert un canal d'injection ?
Le canal de coulée achemine la matière fondue depuis la buse d'injection vers une ou plusieurs entrées de coulée, tout en contrôlant la perte de pression, la température, l'équilibre de remplissage, les rebuts, la séparation et l'accès au compactage.
Comment vérifie-t-on l'équilibrage d'un rotor ?
Utilisez des injections courtes, les poids par cavité, le temps de remplissage, la pression ou les données relatives aux cavités (le cas échéant), le comportement au niveau de l'obturation de la buse, ainsi que des échantillons prélevés à plusieurs reprises dans chaque cavité dans des conditions de production réelles.
Les grades de nylon renforcé de verre modifient-ils la conception des canaux de coulée ?
C'est possible. Il convient de vérifier la viscosité, l'orientation des fibres, le cisaillement, l'usure des outils, la résistance au niveau de l'entrée et l'équilibre de la cavité en fonction de la nuance exacte de PA-GF, plutôt que de se baser sur les paramètres du nylon non chargé.
Que doit contenir un appel d'offres pour des bandes de moulage et des sprues ?
Veuillez inclure les fichiers relatifs aux pièces et aux moules, la résine et la charge, le nombre de cavités, le volume annuel, les changements de couleur, les exigences relatives aux points d'injection, l'objectif de cycle, la politique en matière de matière broyée, le plan d'inspection et les conditions de propriété des moules.
Request a Runner and Sprue Design Review
Send the part, mold concept, resin, cavity target, annual volume, and gate requirements for a balanced filling and tooling review.