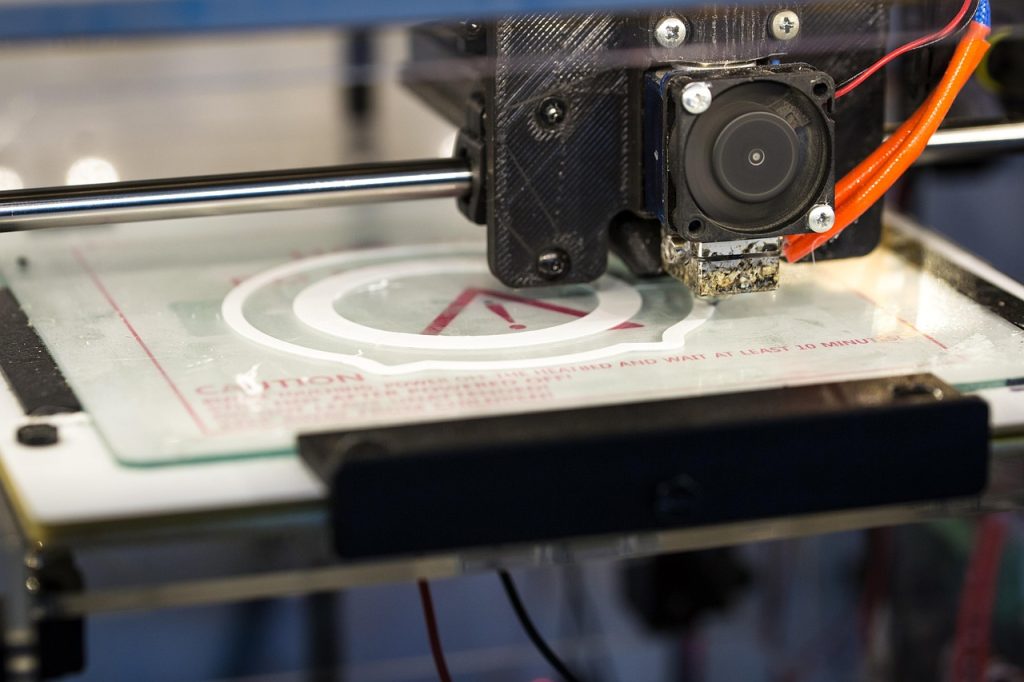
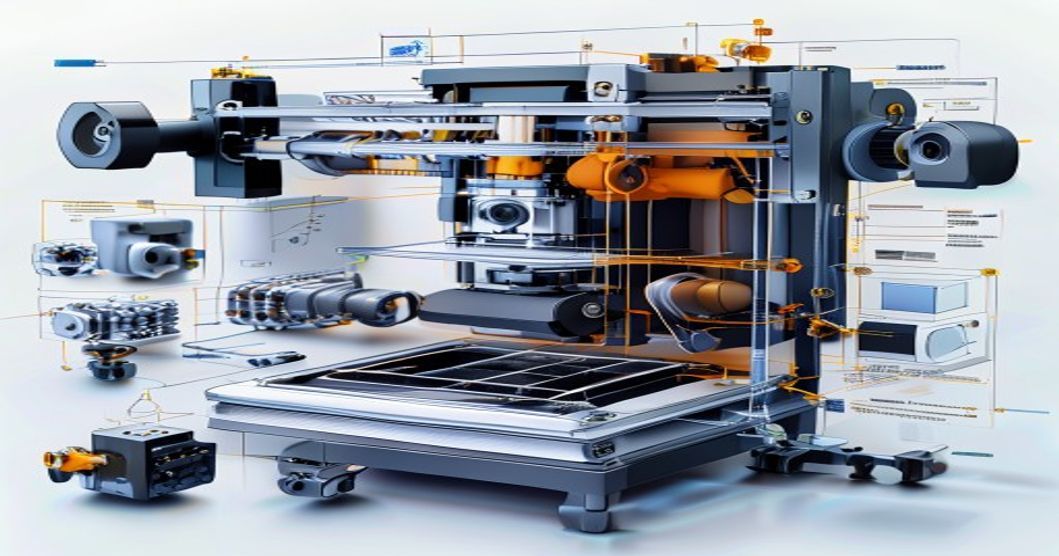
L'extrudeuse d'une imprimante 3D est sans doute le composant mécanique le plus crucial de toute imprimante FDM. Elle est chargée d'alimenter la tête d'impression en filament à un débit précis et constant, ce qui détermine directement la qualité d'impression, la compatibilité des matériaux et la vitesse d'impression maximale. Que vous construisiez votre première imprimante, que vous cherchiez à résoudre des problèmes d'extrusion irrégulière ou que vous envisagiez une mise à niveau, il est essentiel de comprendre le fonctionnement des extrudeuses.
Qu'est-ce qu'une extrudeuse d'imprimante 3D ?
Dans l'impression 3D FDM, l'ensemble extrudeuse remplit deux fonctions principales : saisir le filament et le pousser à travers la tête d'extrusion à un débit contrôlé. Le terme “ extrudeuse ” peut désigner l'ensemble complet (partie froide + partie chaude) ou, plus précisément, la partie froide qui alimente le filament. Dans ce guide, nous utilisons la définition la plus large, qui englobe l'ensemble du système d'extrusion.
Extrudeuses à entraînement direct vs extrudeuses Bowden
La première décision importante à prendre lors de la mise en place d'une extrudeuse concerne la configuration de l'entraînement. Ces deux systèmes ont chacun leurs fervents défenseurs et présentent des atouts spécifiques.
| Fonctionnalité | Entraînement direct | Bowden |
|---|---|---|
| Emplacement du moteur | Monté directement sur la tête d'impression | Monté sur le châssis de l'imprimante |
| Trajectoire du filament | Court (~40-60 mm) | Long (300 à 800 mm via un tube en PTFE) |
| Contrôle de la rétraction | D'excellentes rétractions courtes | Nécessite des rétractions plus longues |
| Vitesse d'impression | Limité par la masse en mouvement | Plus rapide, moins de masse en mouvement |
| Filaments souples | Idéal pour le TPU et les matériaux souples | Problème : flambage des filaments |
L'entraînement direct excelle avec les filaments souples et offre un contrôle précis de la rétraction, ce qui en fait le choix privilégié pour le TPU, les formulations avancées de PLA et les configurations axées sur la qualité d'impression. Les systèmes Bowden réduisent la masse en mouvement de la tête d'impression, ce qui permet d'atteindre des vitesses d'impression plus élevées et de limiter les vibrations sur les impressions de grande hauteur, mais ils peinent avec les matériaux souples en raison de la compression du filament dans le long tube en PTFE.
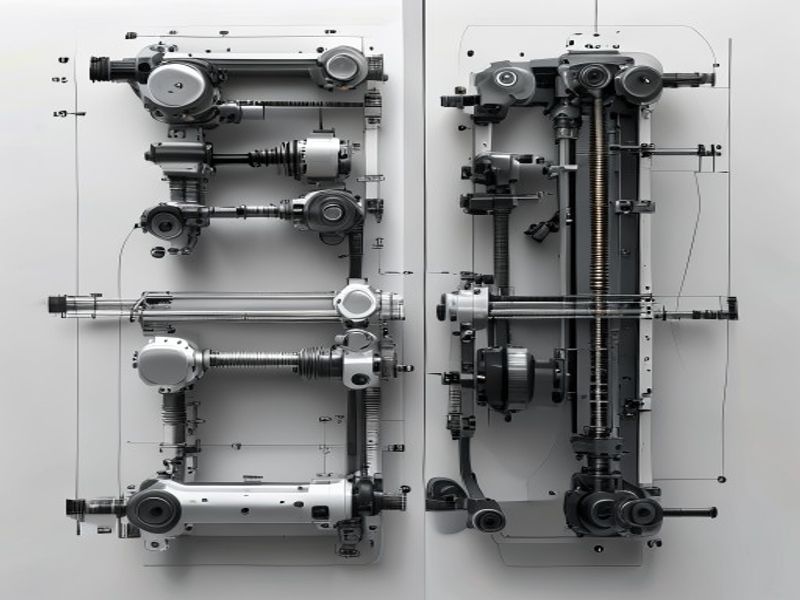
Composants clés de l'extrudeuse d'une imprimante 3D
Chaque ensemble d'extrudeuse comprend plusieurs composants essentiels qui doivent fonctionner ensemble avec précision :
- Moteur pas à pas — Il s'agit généralement d'un moteur NEMA 17 développant un couple de 40 à 60 Ncm. Les moteurs à couple plus élevé (par exemple, les moteurs pas à pas de 0,9 degré) permettent un contrôle plus précis de l'extrusion, au prix d'une vitesse maximale réduite.
- Pignon d'entraînement (pignon taillé à la fraise) — La roue dentée qui saisit et fait avancer le filament. Les roues dentées à entraînement simple sont équipées d’un roulement situé à l’opposé de la roue ; celles à double entraînement saisissent le filament des deux côtés, ce qui réduit le glissement avec les matériaux souples.
- Mécanisme de tension à galet tendeur — Un roulement à ressort qui maintient le filament contre la roue dentée d'entraînement. La tension doit être réglée avec soin : si elle est trop faible, cela provoque des sauts ; si elle est trop forte, cela déforme le filament et augmente la charge sur le moteur.
- Chemin de guidage du filament — Un canal usiné avec précision qui aligne le filament avec le pignon d'entraînement et l'entrée de la tête d'impression. Tout désalignement entraîne une alimentation irrégulière.
- Partie chaude (barrière thermique, bloc chauffant, buse) — La partie chauffante où le filament fond. Les têtes d'impression entièrement métalliques supportent des températures plus élevées (jusqu'à plus de 300 °C) pour les matériaux techniques ; les têtes d'impression revêtues de PTFE sont limitées à environ 240 °C, mais permettent un écoulement plus fluide du filament.
Extrémité chaude vs extrémité froide
L'extrudeuse est divisée en deux zones thermiques séparées par le « heat break ». L'extrémité froide reste froide (ce qui permet de maintenir la rigidité du filament pour une alimentation contrôlée) tandis que l'extrémité chaude fait fondre le filament en vue de son dépôt. Le « heat break » (gorge) constitue la barrière thermique entre ces zones et est l'un des composants les plus sous-estimés en matière de qualité d'impression. Un « heat break » mal conçu entraîne une propagation de la chaleur vers le haut, ce qui ramollit prématurément le filament et provoque des bourrages particulièrement difficiles à éliminer.
Extrudeuses à une vis ou à deux vis
Les extrudeuses à double engrenage saisissent le filament des deux côtés, ce qui permet de répartir la force d'entraînement de manière plus homogène. Cette configuration garantit une alimentation plus régulière, une déformation moindre du filament et un risque réduit de broyage des matériaux souples. Pour le PLA+ et d'autres filaments modifiés pouvant être légèrement plus souples que le PLA standard, les extrudeuses à double engrenage offrent une impression plus fiable avec moins de sauts de pas.
Pourquoi choisir le nylon pour vos besoins en impression 3D et en plastiques techniques ?
Forte de plus de 10 ans d'expérience dans le domaine des plastiques techniques, Nylon Plastic fournit des matériaux haute performance à des clients B2B du monde entier. Notre gamme de produits comprend le nylon (PA6, PA66, PA12), le POM, le PEEK et des filaments d'impression 3D, notamment le PLA, le PLA+ et le PETG. Chaque lot est contrôlé avant expédition afin de vérifier la tolérance de diamètre (±0,03 mm), la teneur en humidité et les propriétés mécaniques.
- Sites de production certifiés ISO 9001
- Fourniture en gros à des tarifs B2B compétitifs
- Assistance technique pour le choix des matériaux et les paramètres d'impression
- Livraison rapide dans le monde entier depuis plusieurs entrepôts
- Formulation de matériaux sur mesure disponible pour les projets OEM
FAQ
Dans quels cas le guide « Extrudeuse d'imprimante 3D : types, composants et fonctionnement » constitue-t-il un bon choix ?
Le guide « Extrudeuse d'imprimante 3D : types, composants et fonctionnement » constitue un bon choix lorsque la rapidité d'itération, la complexité géométrique, le faible coût d'outillage ou la production en petites séries priment sur le coût unitaire des pièces moulées.
Que faut-il vérifier avant de choisir un guide d'extrudeuse pour imprimante 3D : types, composants et fonctionnement ?
Vérifier la taille de la pièce, les propriétés du matériau, l'état de surface, la tolérance dimensionnelle, l'exposition à la chaleur, la direction de la charge et la nécessité d'un post-traitement.
En quoi le guide « Extrudeuse d'imprimante 3D : types, composants et fonctionnement » se compare-t-il à l'usinage CNC ?
L'impression 3D permet de créer rapidement des formes complexes, tandis que l'usinage CNC est souvent plus performant pour les surfaces précises, les tolérances plus étroites et les matériaux de qualité.
Quels sont les facteurs qui influencent le coût d'un guide d'extrudeuse pour imprimante 3D : types, composants et fonctionnement ?
Le coût dépend du matériau, du volume de construction, du temps d'impression, de la hauteur des couches, de l'enlèvement du support, de la finition, de l'inspection et du nombre de pièces dans la construction.