
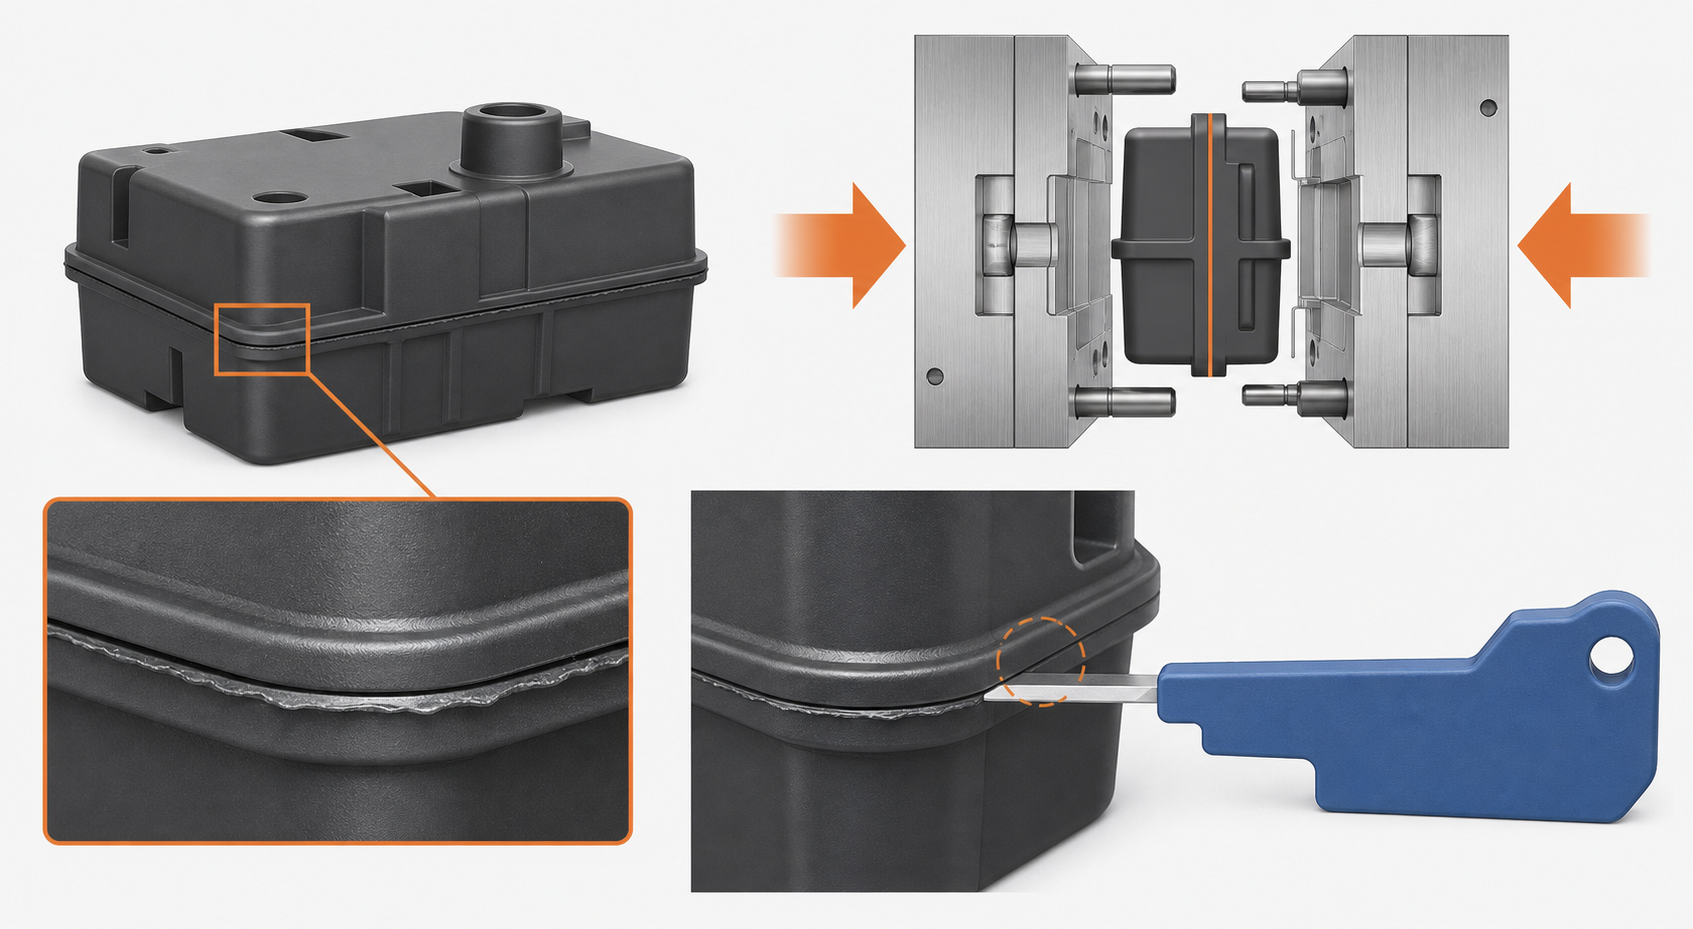
Flash dans le moulage par injection Il s'agit d'un excès de plastique fin indésirable qui dépasse les limites prévues de la pièce, généralement au niveau d'une ligne de joint, d'un point de fermeture, d'un insert, d'un éjecteur, d'un orifice d'évent ou d'une interface de coulisseau. Ce phénomène se produit lorsque la matière en fusion pénètre dans un interstice ou lorsque la pression dans la cavité ouvre une interface du moule au-delà de son état de contact prévu. La solution appropriée dépend de la cause identifiée : surpression de processus, usure du moule, soutien insuffisant, limitation de la force de serrage, évacuation des gaz, viscosité de la résine ou conception de la pièce.
Pour un acheteur, les bavures doivent être définies en fonction de leur emplacement, de leur épaisseur, de leur longueur, de leur hauteur, de la méthode d'élimination et de leurs conséquences fonctionnelles. Une petite bavure sur un bord caché peut être acceptable, tandis qu’une bavure de même taille sur un joint, un connecteur, un loquet, un logement de roulement ou une face esthétique peut entraîner le rejet de la pièce. Un fournisseur ne doit pas se contenter de découper la bavure et de renvoyer la pièce sans déterminer pourquoi elle s’est formée et si ce problème risque de réapparaître lors d’une production en série.
À quoi ressemble le « flash » et pourquoi est-ce important ?
Les bavures peuvent se présenter sous la forme d'une fine arête le long de la ligne de joint, d'une bavure autour d'un insert, d'un film au niveau d'un orifice d'aération, d'un rebord saillant près d'un éjecteur ou d'un prolongement effilé au niveau d'une obturation coulissante. Ce défaut peut être continu ou intermittent. Il peut se produire sur toutes les cavités ou sur une seule. Une pièce qui semble acceptable après un ébavurage manuel peut tout de même présenter un décalage dimensionnel, des obturateurs endommagés, une charge de travail accrue ou l'apparition de nouvelles bavures une fois que le moule continue de fonctionner.
Il convient de distinguer le flash d’une marque intentionnelle au niveau de la ligne de joint, d’un vestige de point d’injection, d’une bavure de découpe ou d’un bord destiné à être éliminé. Le dessin, l’échantillon approuvé et la fonction d’assemblage doivent définir les limites. Si la bavure apparaît après un changement d’outil ou augmente progressivement au fur et à mesure de la production, il convient d’accorder la priorité à l’examen des contacts et de l’usure du moule. Si elle n’apparaît que dans des conditions de processus à haute pression, il convient d’examiner en premier lieu les paramètres du processus et de serrage.
Distinguer le flash des conditions de bord similaires
| Caractéristique observée | Mécanisme possible | Une confirmation utile |
|---|---|---|
| Ailette fine au niveau de la ligne de joint | Écart au niveau de la ligne de joint, usure ou déformation du moule | Contrôle de l'étanchéité, inspection des vannes d'arrêt et carte des fuites par cavité |
| Insertion de texte en surbrillance | Problème d'ajustement, de maintien, d'alignement ou de pression | Insérer les cotes, les données d'ajustement et la section transversale |
| Éclair au niveau de l'évent | Évent trop profond, endommagé ou soumis à une pression excessive | Profondeur, emplacement, pression et contrainte esthétique de l'évent |
| Petite zone surélevée près du portail | Vestige de porte ou état de finition de la porte | Conception de la porte, échantillon validé et méthode de prélèvement |
| Burr après son expulsion | Bord d'éjection, frottement de la pièce ou endommagement de l'outil | Contrôle de l'éjecteur, force d'éjection et état des bords |
| Clignotement intermittent après une longue période de fonctionnement | Dilatation thermique, usure, contamination ou variation des pinces | Enregistrements relatifs au temps, à la cavité, à la température de l'outil et à la maintenance |
Utilisez le Guide des défauts courants liés au moulage par injection pour obtenir un aperçu général des défauts. Le Guide de conception et de fabrication de moules aide à la prise de décisions en matière de fermeture et de maintenance, tandis que le Page consacrée aux services de moulage par injection traite du processus de fabrication. Cette page est consacrée au diagnostic des bavures, à l'analyse des traces de ligne de joint et au choix entre l'ajustement du processus et la correction du moule.
Cause, constat et mesures correctives de Flash
| Groupe militant | Éléments de preuve à recueillir | Sens de la correction |
|---|---|---|
| Pression de service | Pression maximale dans la cavité, point de transfert, garniture, température de la matière fondue et vitesse de remplissage | Stabiliser la pression et le transfert sans provoquer de défauts de remplissage ou d'affaissement |
| Serrer et usiner | Force de serrage, protection du moule, parallélisme des plateaux et répétabilité de la machine | Vérifiez que la capacité de serrage est suffisante et protégez le moule contre toute surcharge |
| Ajustement du moule | Carreaux bleus sur la ligne de joint, contact de coupure, ajustement de l'insert et déformation du moule | Ne procédez au réglage, à l'entretien ou à la réparation de l'outil qu'après avoir localisé le jeu. |
| Usure et entretien | Croissance rapide, comptage cyclique, dureté de l'acier, polissage et réparations antérieures | Remettre en état l'interface usée et procéder à une requalification contrôlée |
| Matériau et géométrie | Viscosité, classe, épaisseur de paroi, purge et sens d'écoulement | Vérifier la résine, les raccords muraux, la profondeur des évents et les besoins en pression |
La correction doit être adaptée à l'emplacement. La présence de bavures sur le même segment de ligne de joint dans toutes les cavités indique un contact ou une déformation du moule. Des bavures présentes dans une seule cavité suggèrent une usure spécifique à cette cavité, un problème d'alignement de l'insert ou un déséquilibre du canal d'injection. La présence de bavures au niveau d'un orifice d'évent peut signifier que celui-ci est trop profond ou que la pression est trop élevée en fin de remplissage. La présence de bavures autour d’un insert nécessite de revoir son ajustement et son maintien, et ne se résume pas à une simple réduction de la pression de compactage.
Séquence de diagnostic en cas de problème de mémoire flash
- Définissez la limite. Indiquez sur le dessin ou l'échantillon de limite l'emplacement, l'épaisseur ou la hauteur maximale autorisée, la méthode d'enlèvement et les conséquences fonctionnelles.
- Localisez le défaut. Noter la cavité, le numéro de coulée, la machine, la durée de la série, l'emplacement et si le flash est continu ou intermittent.
- Vérifiez le processus. Vérifiez le profil de remplissage, le transfert, le compactage, la température de fusion, la pression dans la cavité et la force de serrage.
- Vérifiez l'interface. Utilisez une jauge bleue ou une jauge d'épaisseur lorsque cela est approprié, et inspectez les points de fermeture, les lignes de joint, les glissières, les inserts, les évents et les arêtes d'éjection.
- Comparez les cavités. Photographiez et mesurez la même caractéristique dans chaque cavité afin d'éviter qu'une moyenne ne masque une cavité défectueuse.
- Consulter l'historique des outils. Vérifier la fréquence des inventaires cycliques, les réparations de l’acier, le polissage, le remplacement des inserts, la lubrification et les intervalles d’entretien.
- Mener un essai contrôlé. Modifiez le plus petit groupe de variables concerné, puis vérifiez les bavures, les dimensions, le remplissage, les creux, les lignes de soudure et la stabilité du cycle.
Ne corrigez pas le « flash » en réduisant la force de serrage ou la pression de compression sans vérifier si la pièce se remplit correctement et respecte les exigences dimensionnelles. Une pression plus faible peut masquer le défaut sur un échantillon tout en provoquant un moulage incomplet ou une ligne de soudure fragile. De même, augmenter la force de serrage peut masquer l'usure d'une vanne d'arrêt et accroître les contraintes sur le moule. L'objectif est d'obtenir des conditions stables pour le moule et le processus, et non une amélioration visuelle temporaire.
Corrections apportées au processus
La position de transfert, la vitesse de remplissage et la pression de compactage doivent être examinées conjointement. Si le moule est presque plein au moment du transfert de pression, une légère modification du transfert peut modifier la pression maximale au niveau de la ligne de joint. Un profil de remplissage par étapes peut réduire la pression au niveau d’une zone de fermeture sensible tout en garantissant le remplissage des zones minces. La température de la matière fondue influe sur la viscosité et la pression requise, mais elle affecte également la sensibilité aux bavures et la dégradation du matériau. Chaque essai doit faire l’objet d’un enregistrement du poids de la pièce, de la pression, des dimensions et de l’emplacement des défauts.
- Vérifiez la répétabilité de la position de transfert, de l'épaisseur du coussin et de la taille de la projection.
- Vérifier la pression et la durée de compression en fonction du poids de la pièce et de ses dimensions critiques.
- Utilisez un profil de remplissage qui protège les zones sensibles sans priver les parois minces de matière.
- Contrôler la température de la matière fondue et du moule afin de réduire les variations de viscosité.
- Vérifier que la protection du moule et la force de serrage sont reproductibles à la vitesse de production.
- Distinguer les ajustements spécifiques à chaque cavité des modifications apportées au processus à l'échelle de la machine.
Corrections relatives aux moules et à la conception pour la fabrication (DFM)
Les lignes de joint doivent bénéficier d'un soutien suffisant pour résister à la pression exercée par la géométrie du produit et la résine. Des obturateurs fins, des inserts non soutenus, de longs coulisseaux et des nervures d'étanchéité étroites peuvent se déformer même si le moule semble rigide lorsqu'il est posé sur l'établi. L'étude du moule doit prendre en compte de manière globale le renfort en acier, l'angle de fermeture, la largeur des arêtes d'étanchéité, la pression dans la cavité, l'évacuation des gaz, la dilatation thermique et l'accès pour la maintenance.
La conception pour la fabrication (DFM) permet de réduire les risques en éloignant la ligne de joint d’un joint d’étanchéité ou d’un bord esthétique, en ajoutant un renfort derrière un point de fermeture, en améliorant la mise en place des inserts, en équilibrant l’épaisseur des parois et en évitant qu’un front d’écoulement à haute pression ne vienne frapper une interface fragile. Les évents doivent permettre l’évacuation de l’air sans devenir un nouveau point de formation de bavures. Pour les résines chargées de verre ou abrasives, le choix de l’acier et la surveillance de l’usure font partie intégrante du plan de contrôle des bavures.
Toute modification d'un outil doit être fondée sur la mesure d'un jeu ou de l'emplacement de l'usure. Le meulage, le polissage ou le soudage sans référence contrôlée peuvent déplacer la bavure vers une autre zone. Il convient de consigner la quantité d'acier retirée ou ajoutée, la zone réparée, le sens de polissage et les échantillons de requalification. Le fournisseur doit préciser si la réparation modifie la ligne de joint, le repère, la texture ou l'aspect esthétique.
Plan de validation et de réception
Inspecter les bavures par cavité et par intervalle de production. Mesurer l'épaisseur ou la hauteur à l'aide d'un système optique adapté, d'un microscope, d'un calibre ou d'une machine à mesurer tridimensionnelle (MMT), en veillant à ne pas déformer les ailettes fines lors de la mesure. Pour les zones fonctionnelles, effectuer des essais d'assemblage, d'étanchéité, de contact électrique, de verrouillage ou de débit. Pour les zones esthétiques, utiliser une distance d'observation contrôlée, une source lumineuse appropriée et un échantillon de référence homologué.
Après une réparation du moule ou une correction du processus, effectuez suffisamment de moulages consécutifs pour mettre en évidence la dilatation thermique, les variations au niveau des cavités et la répétabilité. Conservez les échantillons de la première pièce moulée, en régime permanent et en fin de série. Le rapport doit établir un lien entre la mesure des bavures et la cavité, la machine, le lot de résine, le nombre de cycles et les conditions d’inspection. Si l’ébarbage manuel reste acceptable, définissez l’outil d’ébarbage, la méthode de l’opérateur, la limite de résidus et les attentes en matière de main-d’œuvre.
Prévention des décharges électriques et liste de contrôle pour les appels d'offres
- Fournir les fichiers CAO et les plans avec indication des lignes de joint, des joints d'étanchéité, des zones esthétiques et des zones sans bavure.
- Précisez le type de résine, la charge, la plage de viscosité prévue et le volume annuel.
- Déterminez le nombre de cavités, les contraintes liées à la machine, la plage de serrage et les attentes en matière d'automatisation.
- Demandez des commentaires concernant les risques liés à la fermeture, à l'insertion, à la purge, à la ligne de joint et à la déformation du moule.
- Définir l'épaisseur, la hauteur, la longueur et l'emplacement des bavures, ainsi que les exigences relatives à leur élimination.
- Exiger une inspection spécifique à chaque cavité et un échantillon de production représentatif.
- Consigner l'historique de l'entretien des moules, des réparations sur l'acier, du polissage et des inventaires tournants.
- Convenir de la procédure de validation pour toute modification apportée à la ligne de joint ou à l'arête fonctionnelle.
Pour toute demande de devis ou de mesure corrective, veuillez fournir des photos de la pièce, des informations sur la cavité et le moulage, le plan de référence, le type et la qualité de la résine, la fiche de procédé, le volume annuel, l'historique du moule ainsi que la fonction de l'assemblage affectée par les bavures. Ces informations permettront au fournisseur de distinguer les causes liées à la pression, au serrage, à l'usure, à l'évent et à la géométrie avant de recommander une réparation.
Flash : Déterminez si la cause réside dans le processus, l'outil ou la conception
| Emplacement du Flash | Données à comparer | Réponse pratique |
|---|---|---|
| Ligne de joint ou ligne de fermeture | Écart, contact à carreaux bleus, configuration de la cavité, données relatives à la pince et à la pression | Stabilisez le processus, puis vérifiez l'ajustement, le maintien et l'usure |
| Interface à insérer ou à glisser | Résultats relatifs à l'ajustement, au décalage, à la dilatation thermique et aux cavités spécifiques | Conformité des appuis, de l'alignement ou de l'état de l'acier |
| Terrain de Vent | Profondeur de l'évent, traces de brûlure ou de gaz, configuration à la fin du remplissage et registre d'entretien | Vérifiez la géométrie et l'état de propreté de l'évent sans vous contenter de le fermer. |
| Bord fin ou limite esthétique | Épaisseur de la pièce, comportement au compactage, viscosité de la résine et soutien des bords | Vérifier la conception pour la fabrication (DFM), le remplissage et le conditionnement avant d'ajouter une opération de découpe |
Les bavures sont souvent considérées comme un problème de pression, car celle-ci est facile à modifier. Cela peut masquer un obturateur endommagé, un insert usé, un moule déformé, un orifice d'évent surdimensionné ou un bord non soutenu. Une mesure corrective efficace consiste à identifier l'emplacement, la cavité, le nombre de cycles et la limite de bavure mesurée, puis à valider la modification à l'aide d'une série d'injections consécutives en conditions réelles de production.
Comment le nylon contribue à réduire les reflets
Nylon Plastic passe en revue le comportement des nylons modifiés, ainsi que l'adaptation au moule, le contrôle du processus et l'inspection. Les grades PA-GF20 et PA-CF30 peuvent accroître l'usure des outils et modifier le comportement de remplissage ; il convient donc de considérer la résine, la charge, la buse d'injection, l'évent, le système de fermeture et la fréquence d'entretien comme un tout.
- Définissez les zones sans flash, les bords fonctionnels, les limites esthétiques et toute méthode de découpe acceptable.
- Il convient de distinguer une correction de résine ou de processus d'une réparation qui modifie la ligne de joint ou la fermeture.
- Lier l'inspection spécifique aux cavités, la maintenance des moules et la validation des échantillons au processus de révision contrôlé.
Lire la suite
- Déformation dans le moulage par injection
- Conception du système d'évacuation des gaz dans le moulage par injection
- Conception du système d'éjection d'un moule d'injection
Questions fréquemment posées
Quel est le moyen le plus rapide de vérifier si la mémoire flash est bien présente ?
Réalisez une cartographie des irrégularités par cavité et par emplacement, mesurez leur épaisseur ou leur hauteur, examinez les enregistrements de pression et de serrage, puis inspectez la ligne de joint, les obturateurs, les évents et les inserts à l'aide d'une méthode appropriée.
Le « flash » peut-il être corrigé uniquement à l'aide des paramètres de traitement ?
Il arrive parfois que des modifications de pression, de débit, de température ou de remplissage permettent d'éliminer les bavures alors que l'interface du moule est en bon état. Les bavures persistantes ou spécifiques à une cavité nécessitent généralement un contrôle de l'ajustement, de l'usure ou de l'entretien.
Dans quels cas le flash nécessite-t-il une modification du moule ?
Envisagez d'intervenir au niveau du moule lorsqu'un écart mesuré, une vanne d'arrêt usée, un évent endommagé, un mauvais ajustement de l'insert ou une déformation du moule persistent après la mise en place d'une fenêtre de processus stable.
Comment faut-il mesurer ou accepter le flash ?
Définir l'épaisseur, la hauteur, la longueur, l'emplacement, les conditions d'observation et les conséquences fonctionnelles. Vérifier le respect des exigences en matière d'étanchéité, d'assemblage ou d'aspect esthétique à l'aide d'échantillons répétés.
Est-ce que l'augmentation de la force de serrage permet toujours d'éliminer les bavures ?
Non. Une force de serrage plus élevée peut masquer un problème d'ajustement du moule, augmenter la charge sur la machine ou l'outil, tout en laissant des bavures au niveau d'un orifice d'évent, d'un insert ou d'un bord non soutenu. Il faut d'abord localiser le problème et en déterminer la cause.
Demander un bilan de dépannage Flash
Veuillez nous envoyer des photos des pièces, le plan de contrôle, les informations relatives à la résine et à sa qualité, les données sur les cavités, les dossiers relatifs au processus et au serrage, l'historique du moule, le volume annuel de production et la fonction concernée.