Un assemblage par encliquetage bien conçu est un véritable chef-d’œuvre d’ingénierie : un seul élément en polymère qui remplace les vis, les clips, la colle et la main-d’œuvre nécessaire au montage, le tout en un seul cycle de moulage. Le défi : la conception d’un assemblage par encliquetage se situe à la croisée de la science des matériaux, de l’analyse des flux de moulage et de la mécanique des structures. Si la longueur de la poutre, l'angle de déviation ou le choix du matériau présentent un écart de 10 %, votre assemblage sans outil se soldera par un échec sur le terrain.
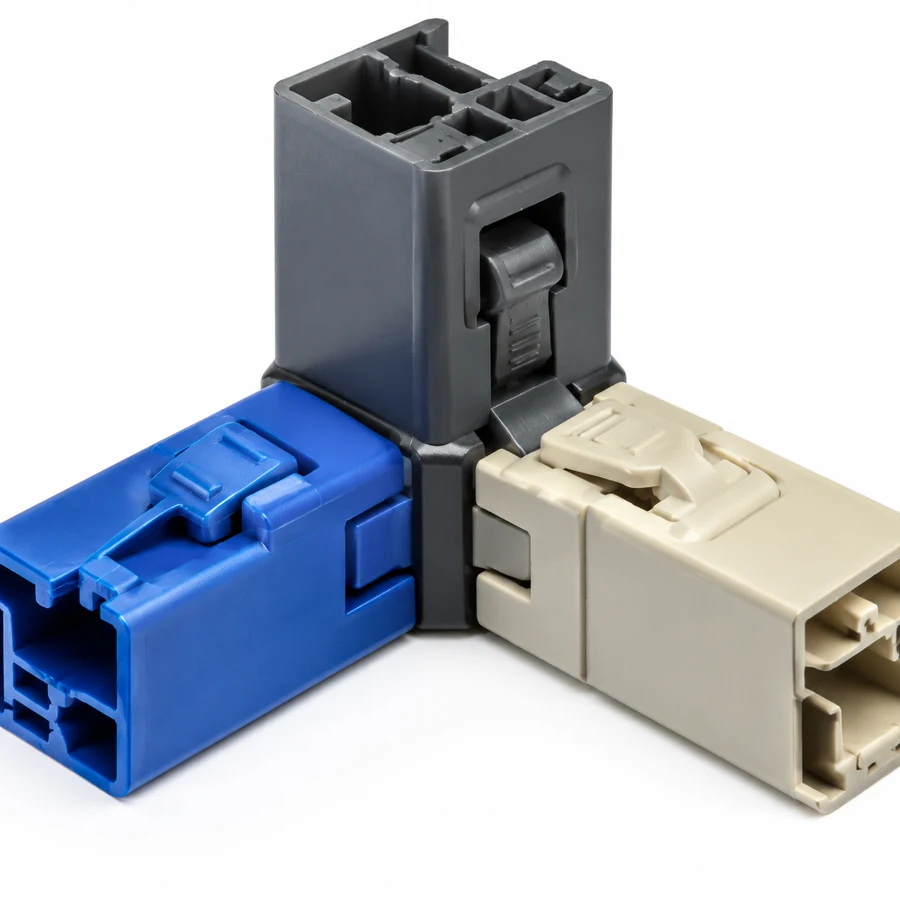
Ce guide aborde les trois types fondamentaux d'assemblage par encliquetage, les équations de conception liées aux matériaux, ainsi que les considérations pratiques relatives à la conception des moules qui distinguent les prototypes des pièces prêtes pour la production.
À l'attention des équipes d'ingénierie et d'approvisionnement
Faut-il vérifier l'ajustement par encliquetage avant le démoulage ?
Un assemblage par encliquetage doit être évalué sous l'angle des matériaux, de la géométrie, de l'assemblage et du système d'outillage. La déformation de la poutre, le rayon de base, le dévers, le sens de la contre-dépouille et les exigences liées à la réutilisation peuvent tous influencer la conception finale.
- Définir s’il s’agit d’un montage ponctuel ou d’une intervention récurrente avant de dimensionner la pièce
- Vérifier la déformation admissible dans le matériau de production conditionné
- Vérifier les exigences relatives à la ligne de joint, à la fermeture, à l'éjection et à l'action latérale
Demander une analyse DFM pour un assemblage par encliquetage → Examiner les recommandations relatives à la conception des noyaux et des cavités
Les trois types fondamentaux d'assemblage par encliquetage
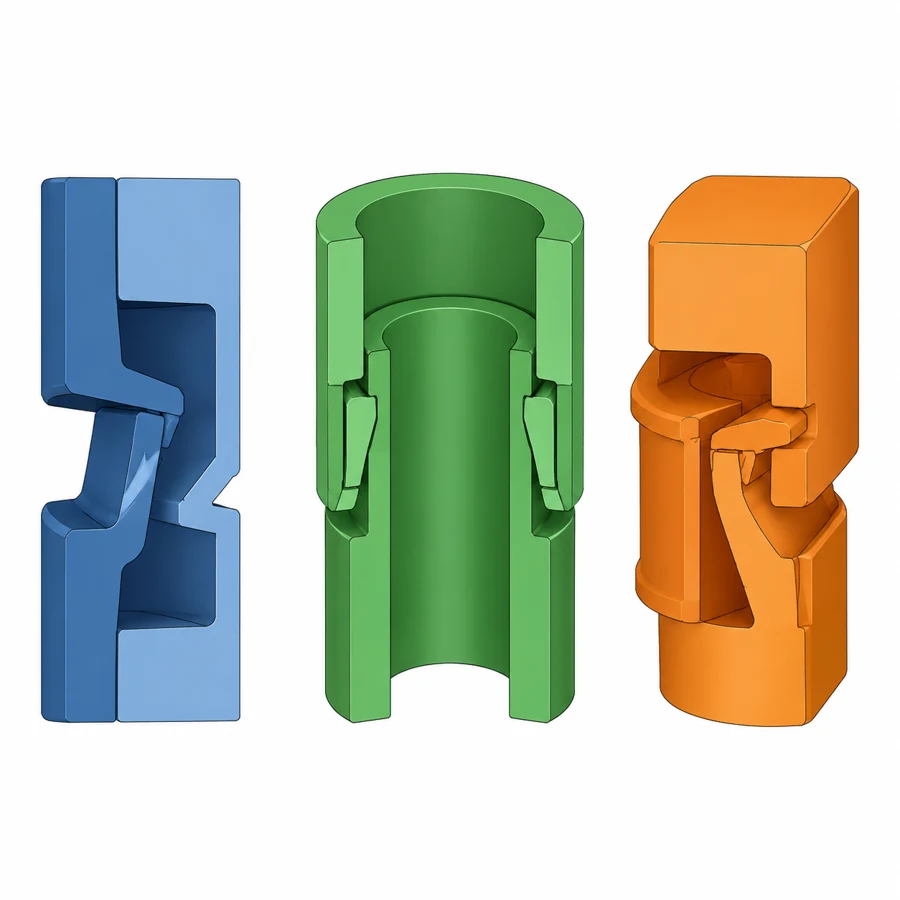
Chaque conception à emboîtement par encliquetage découle de l'une des trois géométries de base, chacune présentant sa propre répartition des contraintes et son domaine d'application optimal :
| Type | Mode de déviation | Concentration des contraintes | Meilleur pour |
|---|---|---|---|
| Poutre en porte-à-faux | Pliage | À la racine (moment de flexion maximal) | Couvercles de boîtiers, trappes de batterie : plus de 80 % de tous les assemblages par encliquetage |
| Annulaire (cylindrique) | Extension de l'anneau | Répartis sur toute la circonférence | Capuchons de stylo, raccords pour tubes, articulations à rotule |
| De torsion | Torsion | Aux extrémités des barres de torsion | Charnières, loquets, charnières souples nécessitant des cycles de flexion répétés |
Limites de conception liées aux matériaux
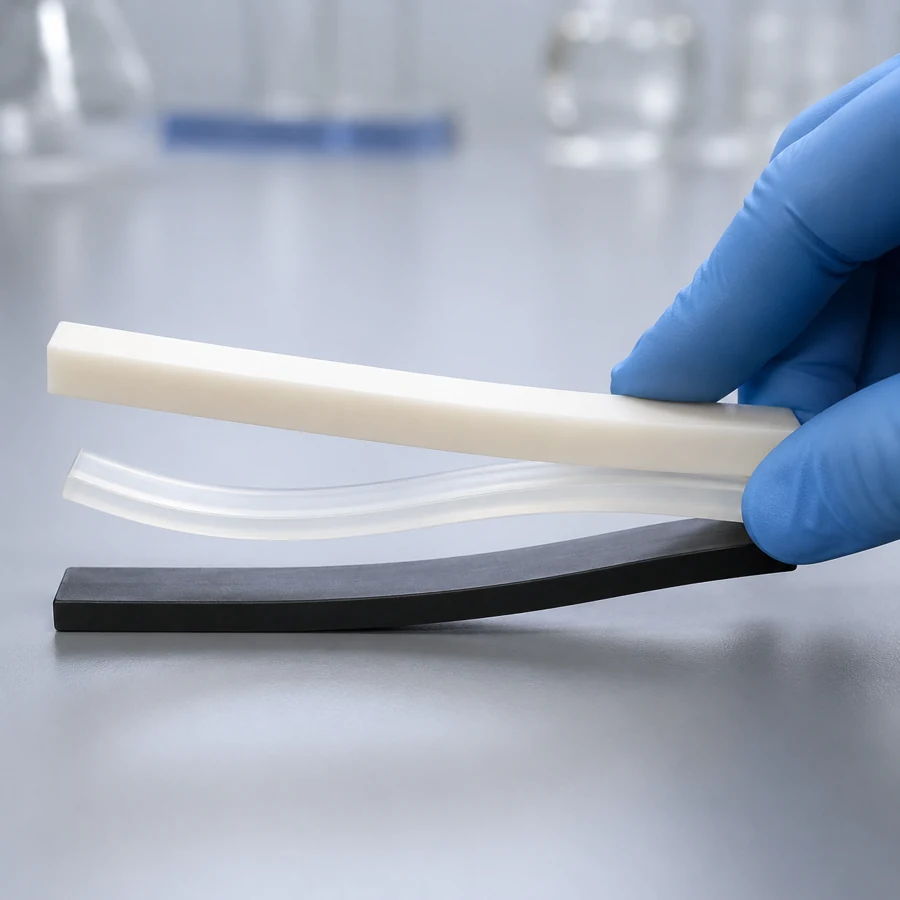
L'équation régissant l'assemblage par encliquetage d'un porte-à-faux découle de la théorie classique des poutres. Pour une poutre de section rectangulaire : yₘₐₓ = (2/3) × (ε_rendement × L²) / (h × Q), où Q est le facteur d'amplification de la déviation (1,5 à 2,0 pour les poutres coniques). La contrainte critique est la déformation de limite d'élasticité du matériau, qui varie considérablement d'un matériau à l'autre.
| Matériau | ε_rendement | Rapport Max y/L | Niveau d'emboîtement |
|---|---|---|---|
| Polycarbonate (PC) | 4-5% | 0.10-0.12 | ⭐⭐⭐⭐ Excellent |
| Nylon 6 (PA6, conditionné) | 5-8% | 0.12-0.15 | ⭐⭐⭐⭐⭐ Le meilleur de sa catégorie |
| ABS | 2.5-3.5% | 0.05-0.07 | ⭐⭐⭐ Bon, courant chez les consommateurs |
| PA66 GF30 | 1.5-2.0% | 0.03-0.04 | ⚠ Poutrelles courtes uniquement (< 5 × l'épaisseur) |
| POM (acétal) | 3-4% | 0.06-0.08 | ⭐⭐⭐ Correct, mais sujet au glissement |
⚠ Avertissement important : Les matériaux renforcés de verre présentent des déformations de rupture 2 à 4 fois inférieures à celles des grades non renforcés. Un assemblage par encliquetage dimensionné pour du PA6 non renforcé se rompra immédiatement s’il est moulé en PA6 GF30. Vérifiez toujours les limites de déformation spécifiques au matériau avant de valider l’outillage.
Pour un raccord en nylon, comparez Exigences relatives au moulage par injection du PA6 et du PA66 avant de choisir la classe exacte.
Règles de conception pour les fixations à encliquetage moulées par injection
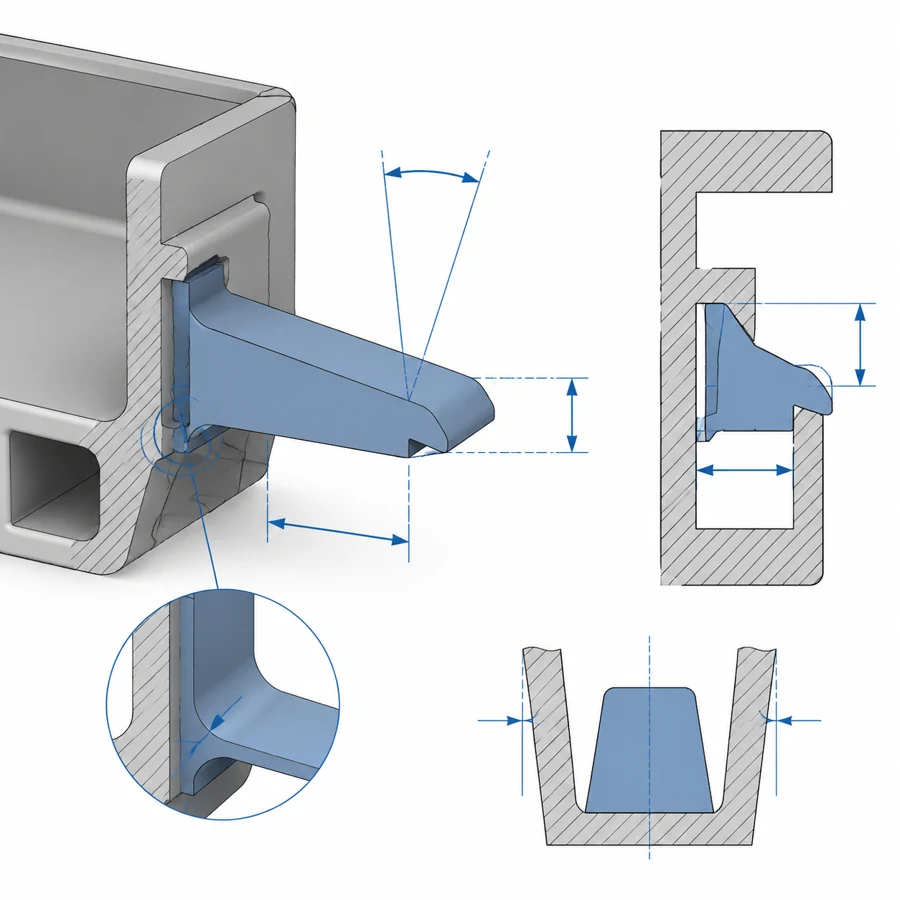
- Rapport d'aspect du faisceau : Rapport longueur/épaisseur compris entre 5:1 et 10:1. En dessous de 5:1, la flexion est trop rigide ; au-delà de 10:1, il existe un risque de flambage et le remplissage du moule n'est pas fiable.
- Conicité : Réduire l'épaisseur de la poutre de manière linéaire, de la base à la pointe, de 25 à 50 %. Ce rétrécissement permet de répartir uniformément la contrainte de flexion, ce qui augmente la déformation admissible de 40 à 60 %.
- Rayon de la racine : Rayon minimal de 0,5 mm à la base de la poutre. Les angles vifs entraînent des concentrations de contraintes supérieures à 3 fois la contrainte de flexion nominale, ce qui garantit l'apparition d'une rupture.
- Profondeur de l'évidement : Maintenez la profondeur de contre-dépouille entre 0,5 et 1,5 mm. Des contre-dépouilles plus profondes nécessitent des poutres plus longues et augmentent la complexité du moule (utilisation d'un élévateur ou d'un coulisseau requise).
- Emplacement de la porte : Ne placez jamais la buse d'injection directement au niveau de la racine de l'emboîtement. Un emboîtement dont la racine est en contact avec la buse d'injection perd entre 30 et 50 % de sa résistance au niveau de la ligne de soudure. Placez la buse d'injection du côté opposé de la pièce.
- Ligne de joint de moulage : Le système d'encliquetage est entièrement positionné dans une seule moitié du moule. Une ligne de joint traversant une barre d'encliquetage génère une bavure qui agit comme un initiateur de fissure.
Le guide pour chanfreins et arrondis permet d'examiner de plus près la géométrie des angles des pièces moulées.
Matrice des applications sectorielles
| L'industrie | Pièces courantes | Type de fermeture à pression | Matériau recommandé |
|---|---|---|---|
| Électronique grand public | Coques de téléphone, boîtiers de télécommande, cadres d'ordinateur portable | En porte-à-faux (multiple) | PC/ABS — rigidité + résistance aux chocs + finition |
| Automobile | Panneaux de finition intérieure, bouches d'aération du système de climatisation, caches de fusibles | En porte-à-faux + annulaire | PP-TD20 — faible coût, bonnes performances de moulage par injection à des températures ambiantes |
| Médical | Boîtiers pour dispositifs jetables, porte-flacons | En porte-à-faux | Homopolymère de PP — stérilisable, > 1 million de cycles de flexion |
| Industrie | Protections de machines, armoires électriques | Portée en porte-à-faux (lourde) | PA6 conditionné — ténacité + fonctionnement continu à 80 °C |
Cadre de décision en matière de coûts
Les assemblages par encliquetage entraînent coût unitaire des pièces nul et coût de main-d'œuvre d'assemblage nul— la méthode de fixation la plus rentable en moulage par injection. Un seul loquet en porte-à-faux permet d'économiser environ 0,03 à 0,08 dollar par assemblage en coûts de vis, d'insert et de montage.
Pour un produit comportant 6 fixations à encliquetage remplaçant 6 vis et des inserts en laiton, l'économie par unité est d'environ 0,30 à 0,50 $. À raison de 100 000 unités par an, cela représente une économie annuelle de 30 000 à 50 000 $.
Compromis : Les assemblages par encliquetage augmentent la complexité du moule. Un moule comportant 4 contre-dépouilles nécessite l'ajout de vérins de levage ou de glissières, ce qui représente un surcoût de 2 000 à 5 000 dollars par élément. Le retour sur investissement est convaincant : le coût du moule est amorti après la production de 10 000 à 20 000 pièces grâce aux économies réalisées au niveau de l'assemblage.
Pour un projet impliquant un boîtier ou un clip en nylon, le Portée des services de moulage par injection de nylon explique les informations à préparer concernant la pièce, l'outillage et le devis.
Problèmes courants et solutions
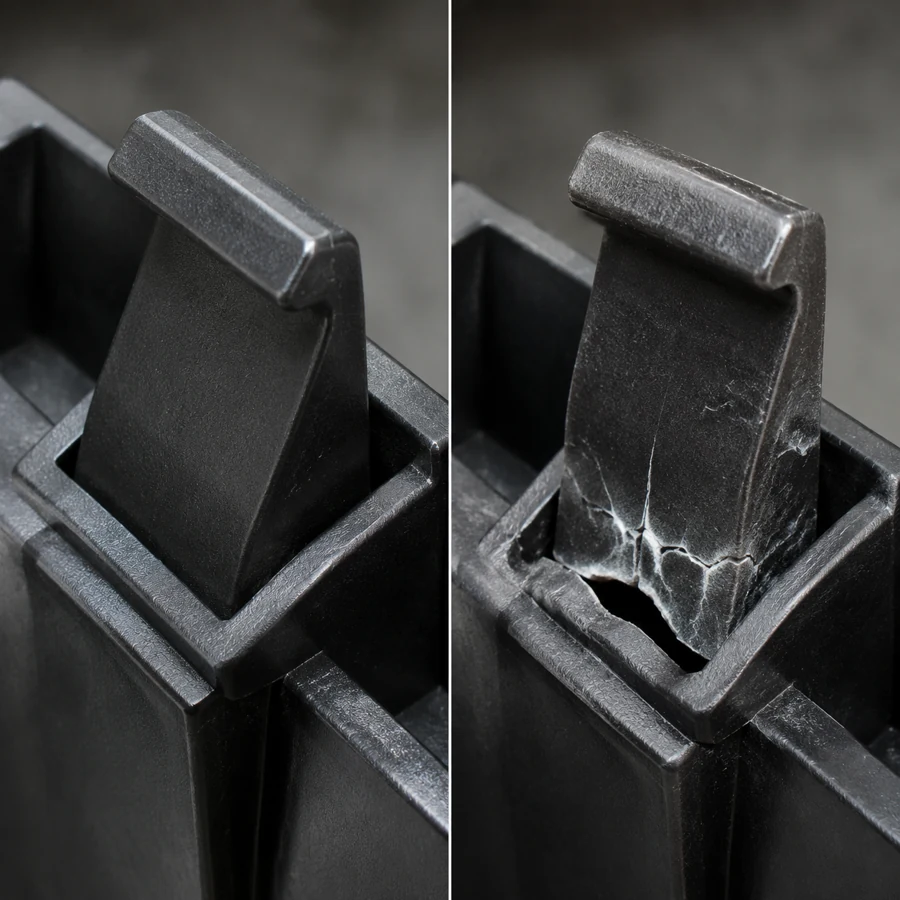
| Défaut | Aspect | Cause première | Solution |
|---|---|---|---|
| Rupture dès le premier engagement | La barre à encliqueter se brise avant d'être complètement enclenchée | La déformation dépasse la déformation de limite d'élasticité du matériau | Augmenter la longueur de la poutre de 20 à 30 % ; adopter un profil conique ; opter pour un matériau présentant une déformation plus élevée |
| Relaxation par fluage | Snap perd de son attrait au fil des semaines et des mois | Une contrainte constante dépasse la limite de fluage à la température de service | Réduire la contrainte d'engagement à un rendement inférieur à 50 % ; utiliser un matériau renforcé de fibre de verre ; ajouter un verrouillage secondaire |
| Rupture par fatigue | Le loquet se casse après plusieurs utilisations (50 à 500 cycles) | L'amplitude de déformation est trop élevée pour l'objectif de durée de vie en fatigue | Maintenir la déformation à ≤ 20 % de la limite d'élasticité pendant plus de 10 000 cycles ; rayon de racine généreux |
| Adhérence de la moisissure | Déchirures ou éraflures du faisceau de fixation lors de l'éjection | Profondeur insuffisante ou contre-dépouille sur les flancs | Ajouter un angle de dépouille de 0,5 à 1° sur toutes les surfaces verticales ; polir selon la norme SPI A2 ou supérieure |
En bref
| Point de décision | Ce qui compte le plus | Remarque à l'attention de l'acheteur |
|---|---|---|
| Déviation | Limite de déformation du matériau | Veillez à ce que la force de fermeture reste en deçà de sa plage de flexion admissible |
| Stress racinaire | Rayon et épaisseur | Commencez par contrôler le système racinaire pour éviter un échec précoce |
| Force d'assemblage | Angle d'attaque et inclinaison | Réduire l'effort d'insertion sans compromettre la tenue |
| Utilisation optimale | Ensemble de boîtier et de logement reproductible | Concevoir en fonction de l'assemblage, et pas seulement de la fixation |
Questions fréquemment posées
Nylon Plastic peut-il recommander un matériau adapté à un assemblage par encliquetage ?
L'étude peut comparer le PA non chargé, le PA-GF20, le PA-CF30 et d'autres plastiques techniques en fonction de la déformation admissible, de la fatigue, de l'humidité, de la température et des conditions d'assemblage. La recommandation finale nécessite de connaître la géométrie réelle de la poutre et les exigences en matière de cycles.
Est-il possible de mouler une contre-dépouille à encliquetage sans action latérale ?
Il arrive parfois qu'une pièce souple se détache de l'outil, mais cette décision dépend de la profondeur de contre-dépouille, de la déformation du matériau, de l'angle de dépouille, de la surface et du sens d'éjection. Il est nécessaire de procéder à une analyse de l'outillage avant de supposer qu'il s'agit d'un moule simple.
Comment valider un assemblage par encliquetage destiné à un usage répété ?
Définissez la fréquence de comptage des assemblages, les limites de force d'insertion et de retenue, ainsi que la température et l'état de conditionnement. Testez des pièces représentatives des matériaux de production après vieillissement ou exposition aux conditions environnementales, lorsque ces conditions sont déterminantes.
Quels éléments faut-il fournir pour obtenir un devis DFM concernant un assemblage par encliquetage ?
Veuillez nous envoyer les deux modèles CAO correspondants, les plans, les instructions de montage, les valeurs de force cibles, les préférences en matière de matériaux, les exigences relatives au cycle de production, le volume annuel ainsi que toute contrainte d'ordre esthétique ou liée à l'outillage.
Quelle est l'erreur la plus courante en matière de conception d'assemblages par encliquetage ?
L'erreur la plus courante consiste à ne vérifier que la rétention initiale, en négligeant la déformation à la racine, les dimensions en fonction de l'humidité, la vitesse d'assemblage et les cycles répétés. Vérifiez le rayon à la racine et l'état du matériau avant de finaliser le moule.
Lire la suite
Demander une évaluation personnalisée d'un système d'encliquetage
Pour un boîtier, un couvercle ou un clip moulé par injection à emboîtement par encliquetage, examinez les deux pièces à assembler avant le démoulage. Nylon Plastic peut coordonner le choix des matériaux, la géométrie des joints, la conception du moule et la fabrication d’échantillons, de sorte que le devis tienne compte à la fois de l’assemblage et de l’outillage.
Éléments à préciser et à convenir avant l'établissement du devis
Détails du projet :
- CAO pour les composants à assembler et le sens d'assemblage
- Exigence d'utilisation unique ou répétée et nombre de cycles visé
- Force d'insertion, de retenue et de retrait admissible
- Matériau, état de conservation et environnement d'utilisation
- Volume annuel, classe d'apparence et méthode de validation
La prise en charge de la conception pour la fabrication (DFM), les accords de confidentialité (NDA), la documentation relative aux matériaux ou aux compositions, ainsi que les exigences en matière d'inspection peuvent être abordés lors de l'établissement du devis. La disponibilité dépend de l'étendue du projet et du plan qualité convenu.
Fabrication et livraison :
- Fabrication de précision : Plus de 30 cellules d'usinage CNC et de moulage par injection réunies sous un même toit
- ISO 9001:2015 : Système de qualité certifié, rapports d'inspection complets
- Délai de livraison de 15 à 25 jours : Délais d'exécution rapides avec des options d'expédition accélérée disponibles
- Livraison internationale : Fret aérien et maritime vers l'Amérique du Nord, l'Europe et l'Asie
Demander une revue de conception d'un assemblage par encliquetage
Nylon Plastic associe la modification des matériaux à la conception de produits, à la conception et à la fabrication de moules, au moulage par injection, à l'usinage CNC et à l'impression 3D. Le choix du matériau approprié se fait en fonction du plan et des conditions d'utilisation, et non sur la base d'une simple appellation générique.
| Zone de personnalisation | Options à examiner | Informations requises |
|---|---|---|
| Choix des matériaux | Tour d'horizon du nylon non chargé ou renforcé et des polymères alternatifs | Cycles d'assemblage, contraintes, température, humidité et exposition aux produits chimiques |
| Géométrie des articulations | Concept en porte-à-faux, annulaire ou de torsion et analyse des tolérances | CAO, pièce d'accouplement, force d'insertion et valeur cible de retenue |
| Stratégie d'outillage | Ligne de joint, obturation, dévers, éjection et action latérale (DFM) | Sens de la contre-dépouille, zones esthétiques et contraintes de moulage |
| Parcours de validation | Impression 3D, usinage CNC, conception d'outils de prototypage ou de moules de production | Quels éléments doivent être testés et dans quelle mesure doivent-ils refléter fidèlement le matériel de production ? |
Convenir des essais qui portent uniquement sur la géométrie et de ceux qui doivent être réalisés avec des pièces de série conditionnées. Le devis doit distinguer la fabrication des composants, les interventions ou modifications sur les moules, les essais d'assemblage, les contrôles de cycle et de force, ainsi que les rapports d'inspection.