Moulage par insertion de pièces métalliques Cette technique est utilisée lorsqu'une pièce en plastique doit comporter des filetages métalliques, des surfaces d'usure, des renforts ou une intégration électrique/structurelle, sans nécessiter d'étapes d'assemblage supplémentaires. Parmi les exemples courants, on peut citer les bossages filetés, les supports électriques, les boîtiers de capteurs, les points de fixation et les interfaces porteuses.
Lorsque la pièce moulée doit également présenter une bonne résistance à la chaleur, aux produits chimiques ou à l'humidité, vérifiez Tableau de compatibilité chimique du nylon, absorption d'humidité du nylon, et résistance chimique du nylon avant que les modalités de fixation de l'insert et le choix de la résine ne soient définitivement arrêtés.
Ce guide explique comment s'approvisionner en pièces plastiques moulées avec inserts métalliques, quelles sont les règles de conception à respecter avant la fabrication des moules, et quelles questions poser aux fournisseurs pour réduire le risque de perte d'inserts, de fissuration des bossages et d'instabilité du rendement de production.
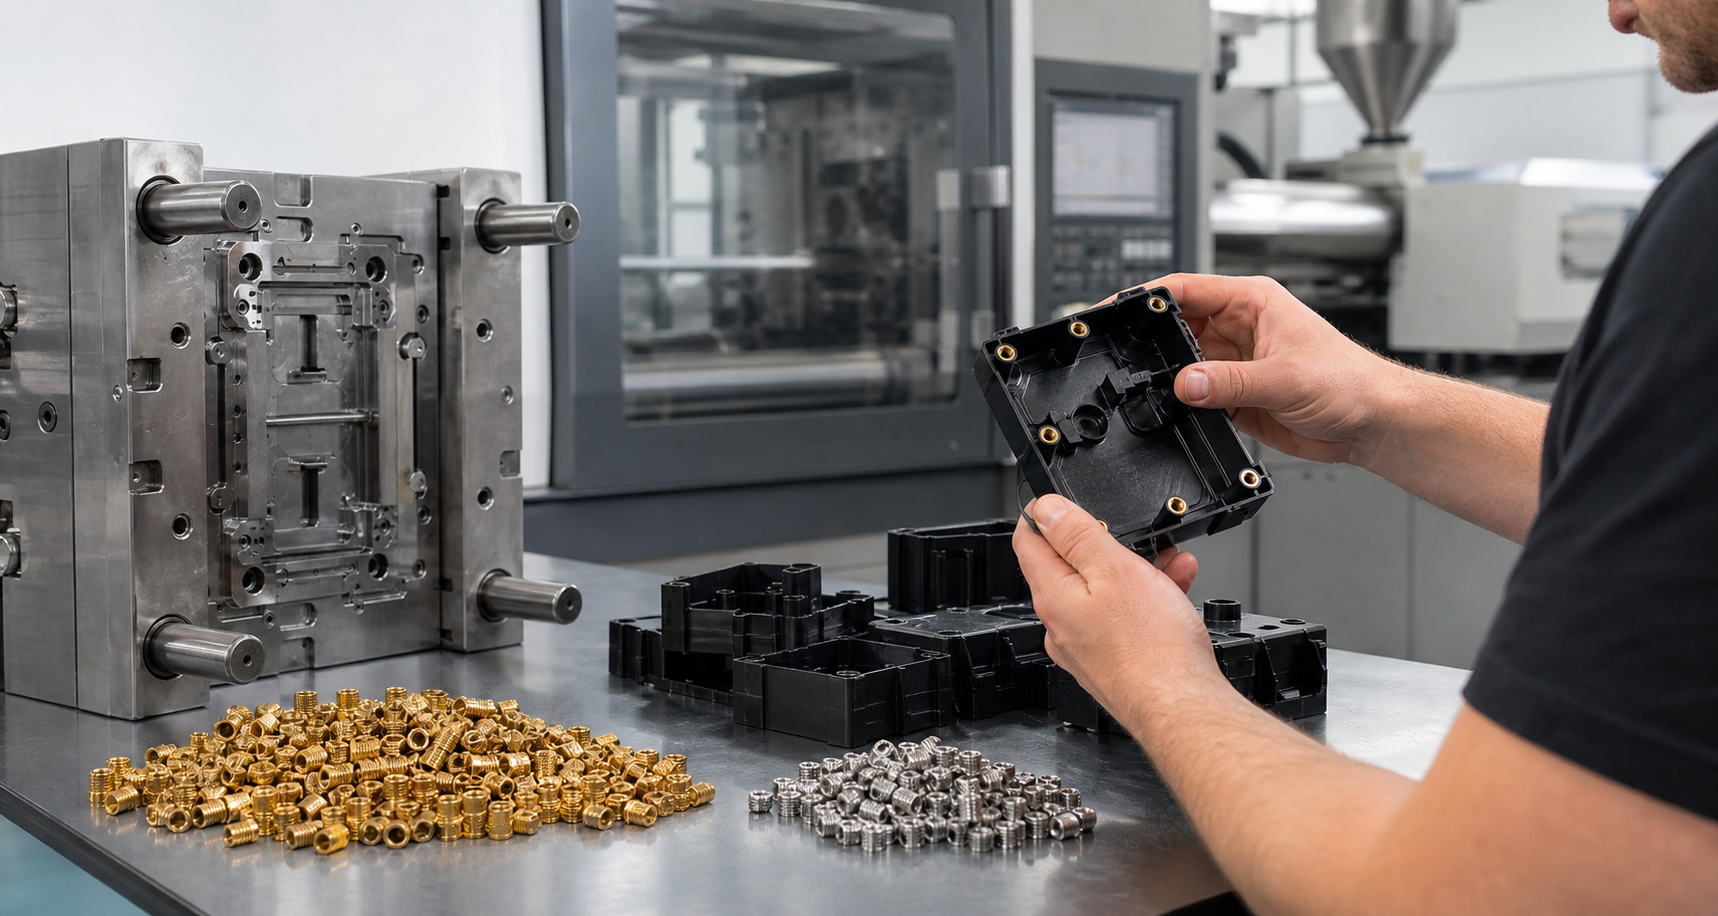
Le moulage par insertion de pièces métalliques en bref
| Domaine de décision | Choix courants | Vérification de l'acheteur |
|---|---|---|
| Type d'insertion | Inserts filetés en laiton, douilles en acier inoxydable, goupilles, contacts estampés | Vérifier les exigences en matière de résistance à l'arrachement, de couple et de corrosion |
| Matières plastiques | PA, PBT, PC, ABS, PPS, PEEK et plastiques techniques chargés | Adapter le retrait de la résine et la température à la géométrie de l'insert |
| Méthode d'usinage | Chargement manuel, placement robotisé, positionnement à l'aide d'un dispositif de fixation | Vérifier la durée du cycle et la stabilité de la position d'insertion |
| Principaux risques | Décalage d'insertion, bavure de résine, fissuration du bossage, mauvaise rétention | Demandez comment le fournisseur vérifie la fidélisation et l’alignement |
| Données relatives à l'appel d'offres | Insérer un dessin, un fichier CAO de la pièce en plastique, le couple ou la force d'arrachement requis, la quantité | Indiquez les spécifications relatives au plastique et au métal |
Quand le moulage par insertion est-il pertinent ?
Le moulage par insertion est généralement privilégié lorsque le projet nécessite des points de fixation solides, un temps d’assemblage réduit ou une meilleure précision de positionnement que ne peut l’offrir une étape secondaire de thermofixation ou d’enfoncement à la presse. Il s’avère particulièrement utile lorsque la pièce en plastique doit être démontée et remontée à plusieurs reprises, ou lorsque l’assemblage fileté doit rester stable en production.
Si la pièce ne nécessite qu’un filetage à usage léger dans une zone non critique, un procédé plus simple d’insertion après moulage peut suffire. Le choix approprié dépend de la charge, de la quantité, de la méthode d’assemblage et de l’accumulation des tolérances.
Examen des types d'inserts, des matériaux et de l'outillage
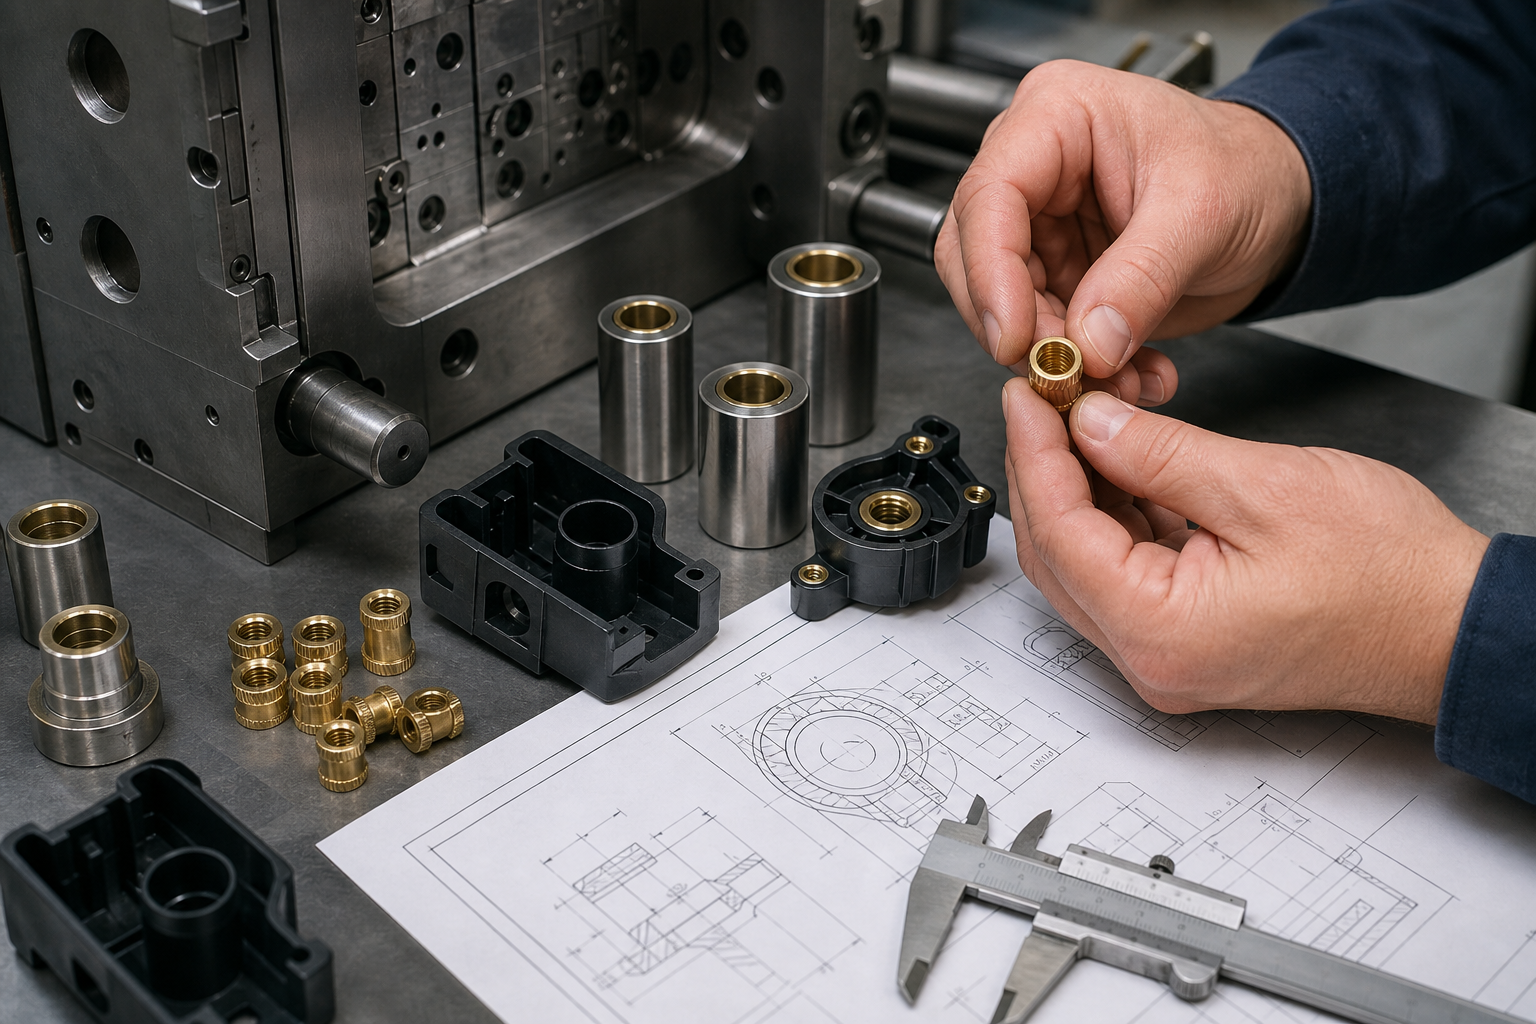
Les inserts en laiton sont couramment utilisés car ils se usinent facilement et offrent de bonnes performances de filetage. Les inserts en acier inoxydable peuvent être choisis pour répondre à des exigences en matière de résistance à la corrosion ou de résistance mécanique. Le plastique environnant doit être évalué en tenant compte de la forme de l’insert, de la géométrie du moletage et de la plage de températures de moulage.
- Vérifiez si l'insert sera soumis à un couple, à une force d'arrachement, à des vibrations ou à des cycles thermiques.
- Vérifiez l'épaisseur de la paroi autour de l'insert avant de découper l'acier.
- Vérifiez s’il est nécessaire de procéder à un préchauffage ou d’utiliser des dispositifs de chargement spéciaux.
- Demandez comment la position de l'insert est contrôlée pendant le moulage.
Règles de conception avant la fabrication des outils
- Évitez les bossages trop petits qui ne laissent pas suffisamment d'espace pour les supports en résine autour de l'insert.
- Évitez de placer les inserts à proximité de points de concentration de contraintes et de transitions vers des parois minces.
- Indiquez au fournisseur la taille de la vis d'assemblage, le couple de serrage cible et la force de serrage.
- Vérifiez l'emplacement de la buse d'injection afin que la résine remplisse l'espace autour de l'insert sans laisser de vides ni de points de faiblesse au niveau de la ligne de soudure.
- Vérifier le flux d'air, l'éjection et le refroidissement autour des masses de métal lourd dans le moule.
Problèmes courants et comment les réduire
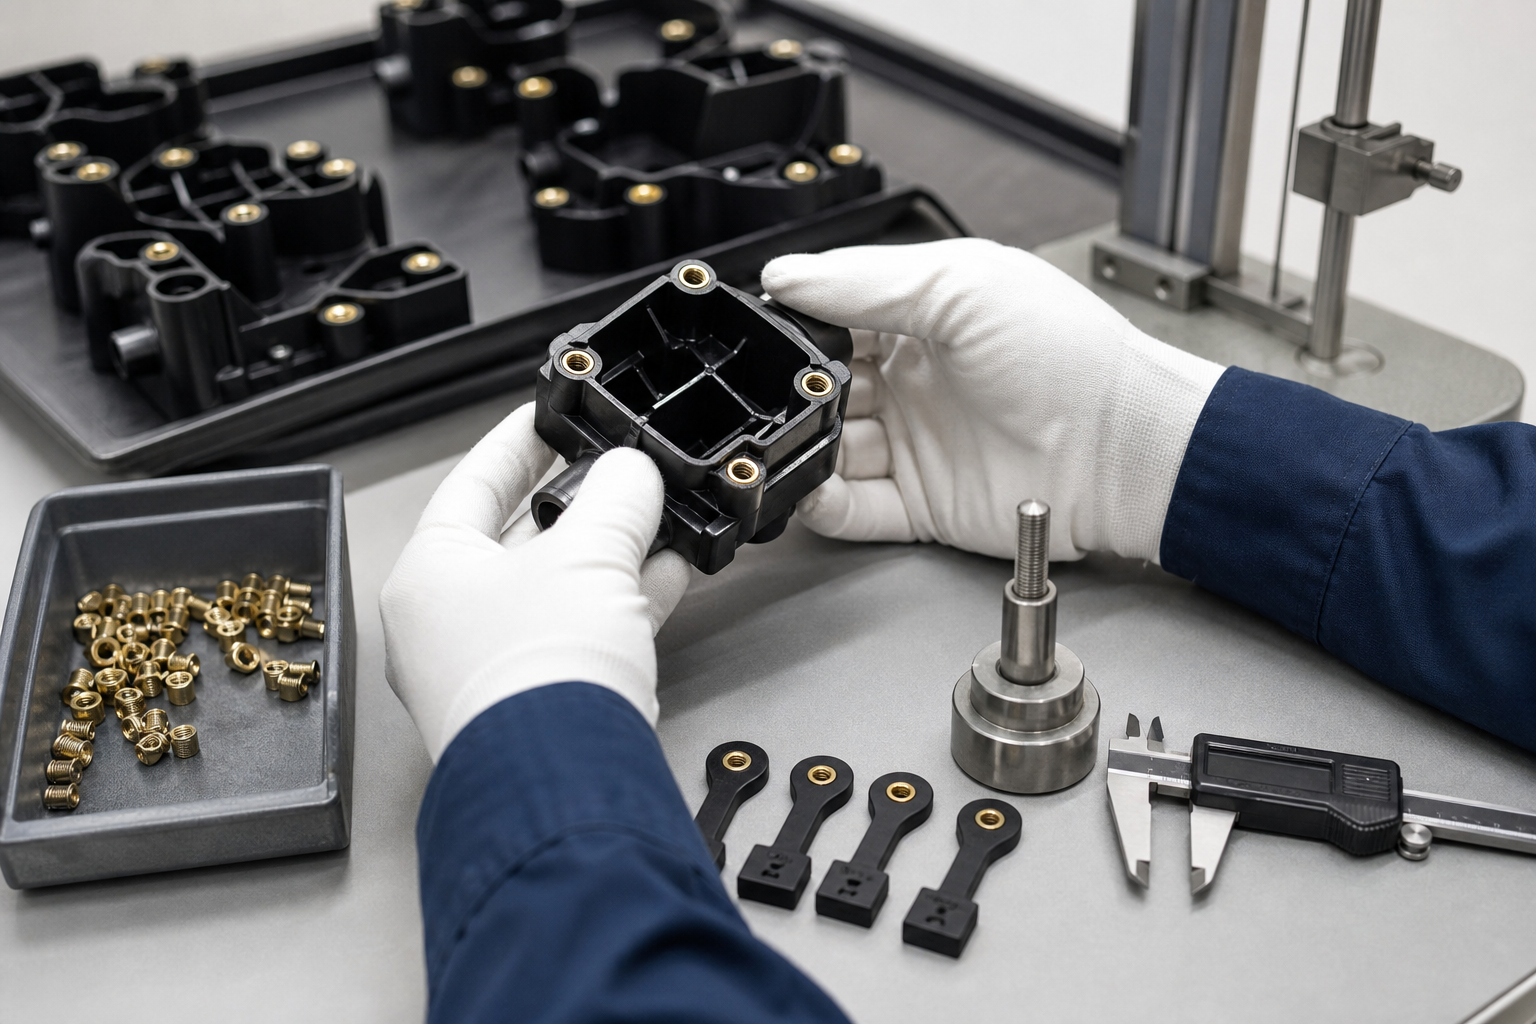
| Problème | Cause probable | Méthode de réduction |
|---|---|---|
| Insérer un décalage | Mauvais contrôle de la charge ou support instable de la fixation | Utilisez des outils de positionnement fiables et vérifiez la position dès le début |
| Le patron pète les plombs | Support en résine insuffisant ou couple de serrage incorrect | Augmenter la géométrie des supports et vérifier la charge de l'assemblage |
| Faible taux de fidélisation | Géométrie de l'insert ou fenêtre de processus incorrecte | Définir les exigences en matière de retrait et tester la pièce moulée réelle |
| Durée de cycle longue | Chargement manuel des inserts, nécessitant une main-d'œuvre importante | Vérifier l'automatisation ou la stratégie relative aux familles de pièces avant le lancement |
Lire la suite
- Guide du moulage par injection
- Services de moulage par injection de nylon
- Tableau de compatibilité chimique du nylon
Questions fréquemment posées
À quoi sert le moulage par insertion de pièces métalliques ?
Ce procédé permet d'intégrer directement des filetages métalliques, des douilles, des goupilles ou des contacts dans une pièce moulée en plastique, ce qui permet à l'ensemble de supporter les contraintes de fixation, d'usure ou de charge structurelle tout en réduisant le nombre d'opérations secondaires.
Les inserts en laiton sont-ils meilleurs que ceux en inox ?
Le laiton est couramment utilisé pour les fixations filetées en raison de sa facilité de mise en œuvre. L'acier inoxydable peut s'avérer plus adapté lorsque la résistance à la corrosion, l'exposition à la température ou une exigence mécanique spécifique sont prioritaires.
Que dois-je fournir pour obtenir un devis de moulage par insertion ?
Veuillez nous envoyer le modèle CAO en plastique, le plan de l'insert ou un échantillon, le volume annuel, les caractéristiques techniques de la vis, la charge d'assemblage ainsi que toute exigence relative à la résistance à l'arrachement, au couple ou aux dimensions.
Comment les fournisseurs testent-ils la tenue des inserts ?
Les contrôles habituels comprennent des essais d'arrachement, des essais de couple, des contrôles dimensionnels et la validation du premier article par rapport au plan de la pièce et à la méthode d'assemblage.
Le moulage par insertion permet-il d'utiliser du nylon renforcé ?
Oui, les modèles PA-GF20 et PA-CF30 peuvent être envisagés lorsque la rigidité, la résistance à l'usure ou les performances thermiques sont requises. Le fournisseur doit examiner les données relatives à l'orientation des fibres, à la température d'insertion, au support du bossage, au retrait et à la rétention avant la validation de l'outillage.
Demander une évaluation du moulage par insertion de pièces métalliques
Veuillez nous envoyer les plans des pièces en plastique et des inserts métalliques, en précisant le type de résine, la charge d'assemblage et la quantité. Nylon Plastic peut examiner le positionnement des inserts, l'outillage, le système de retenue, le contrôle qualité et les autres méthodes de fabrication possibles avant d'établir un devis.
Éléments à inclure dans votre demande
| Demander | Pourquoi est-ce important ? |
|---|---|
| Insérer les dessins et les pièces en plastique ensemble | Il n'est pas possible d'examiner correctement l'outillage en ne le regardant que d'un seul côté. |
| Obligation de conservation | Détermine s'il est nécessaire de réaliser un essai d'arrachement ou un essai de couple |
| Méthode d'assemblage | Permet de vérifier l'engagement des vis et leur état de fonctionnement |
| Volume annuel | Oriente les décisions relatives aux montages, à l'automatisation et à la durée des cycles |
| Premier article et plan de validation | Réduit les risques liés au lancement avant la production en série |
- Précisez le matériau des inserts, leur revêtement, leurs tolérances, leur présentation et le fournisseur de chaque insert ; indiquez également les zones de filetage ou de contact qui doivent être exemptes de bavures.
- Précisez les exigences en matière de force d'arrachement, de couple, de position, d'étanchéité ou d'électricité, ainsi que les conditions d'échantillonnage et tout essai environnemental.
- Veuillez inclure les données d'assemblage/d'accouplement, le rapport de premier article, la traçabilité, la destination et les informations relatives à l'emballage.
Nylon Plastic accompagne le développement de pièces en plastique technique en proposant une analyse DFM, la planification du moulage par insertion, des discussions sur l'outillage et une comparaison plus large des méthodes de fabrication, notamment lorsque la fabrication d'une pièce peut également être envisageable par usinage ou assemblage secondaire. Cela permet aux acheteurs d'éviter de s'engager trop tôt dans une méthode d'intégration inadaptée.
Comparez les spécifications relatives à l’approvisionnement en inserts, aux dispositifs de fixation/chargement ou à l’automatisation, aux moules et à l’échantillonnage, ainsi qu’à l’inspection des pièces moulées et à leur conditionnement. Vérifiez qui fournit les inserts et les dispositifs d’essai, et qui prend en charge les inserts rejetés ou les assemblages moulés défectueux. Validez les critères de rétention et d’échantillonnage fonctionnel avant de lancer la production en série ; les dimensions nominales des inserts ne suffisent pas à elles seules à garantir la solidité de l’assemblage.