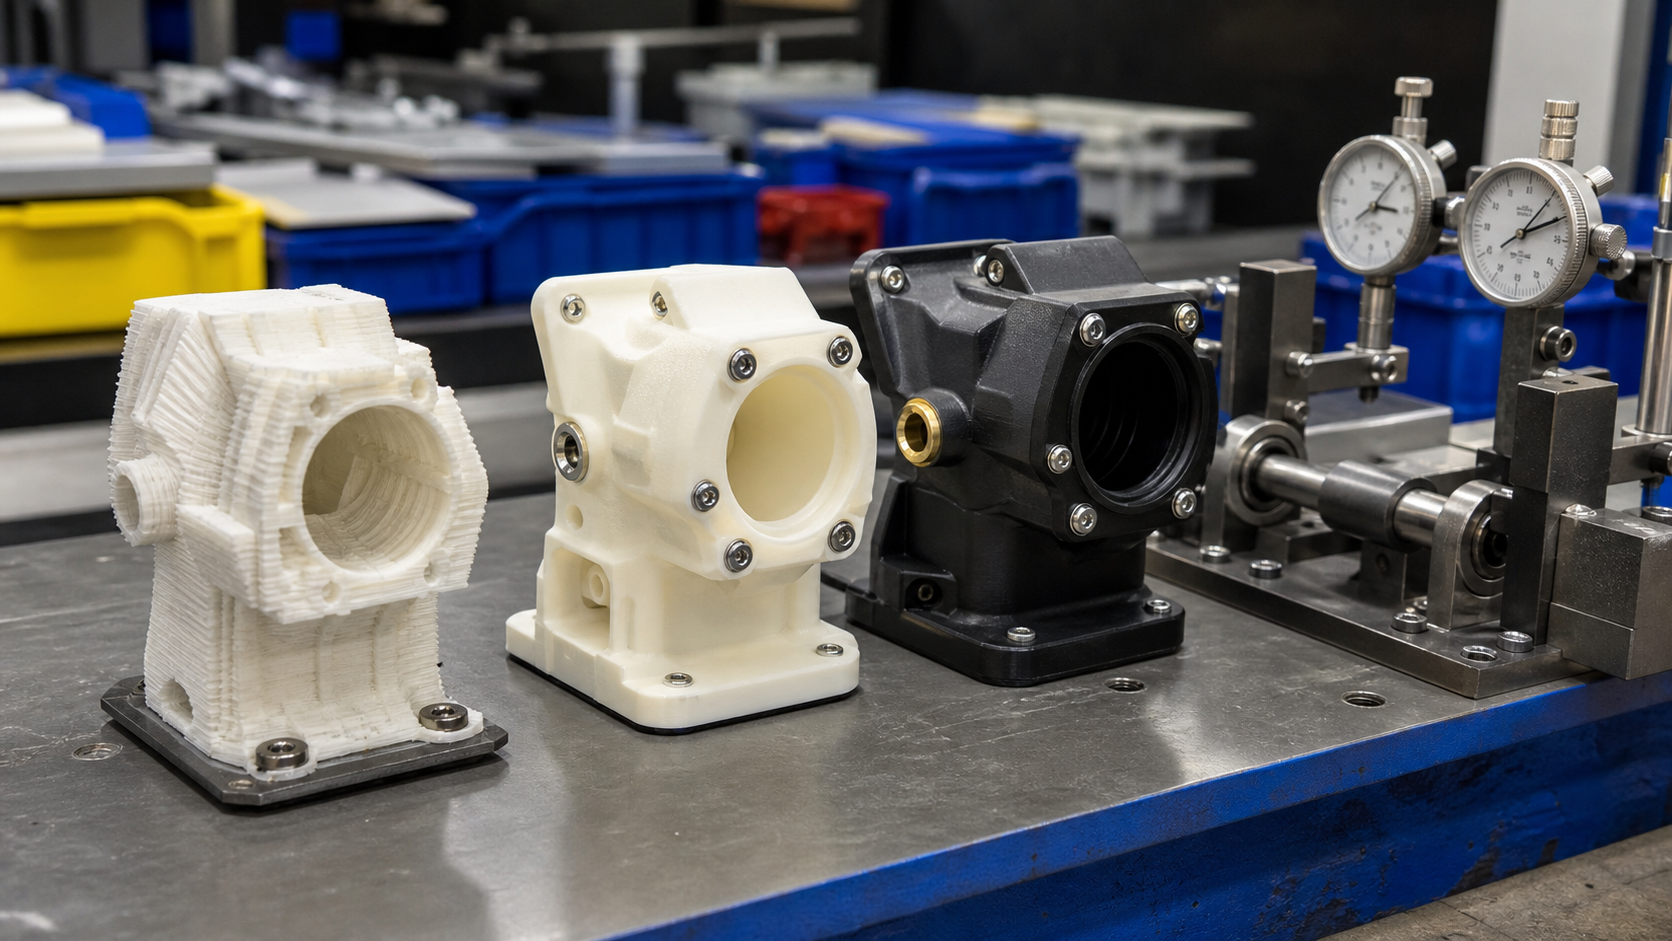
La fabrication de prototypes en plastique doit permettre d'obtenir les éléments d'information nécessaires à la prochaine décision technique. Recourez à l'impression 3D pour effectuer rapidement des vérifications de géométrie et d'ajustement, à l'usinage CNC lorsque le prototype doit être réalisé à partir de plastique technique, et à l'outillage rapide lorsqu'il est nécessaire d'évaluer le comportement de la résine moulée, son retrait, les points d'injection ou l'état de surface.
Un fabricant de prototypes en plastique doit tout d'abord bien comprendre l'objectif de validation, le matériau visé, les cotes critiques, les conditions d'essai, la quantité et le processus de production prévu. Cela permet d'éviter qu'un modèle visuel préliminaire ne soit confondu avec une pièce représentative de la production.
Aperçu de la fabrication de prototypes en plastique
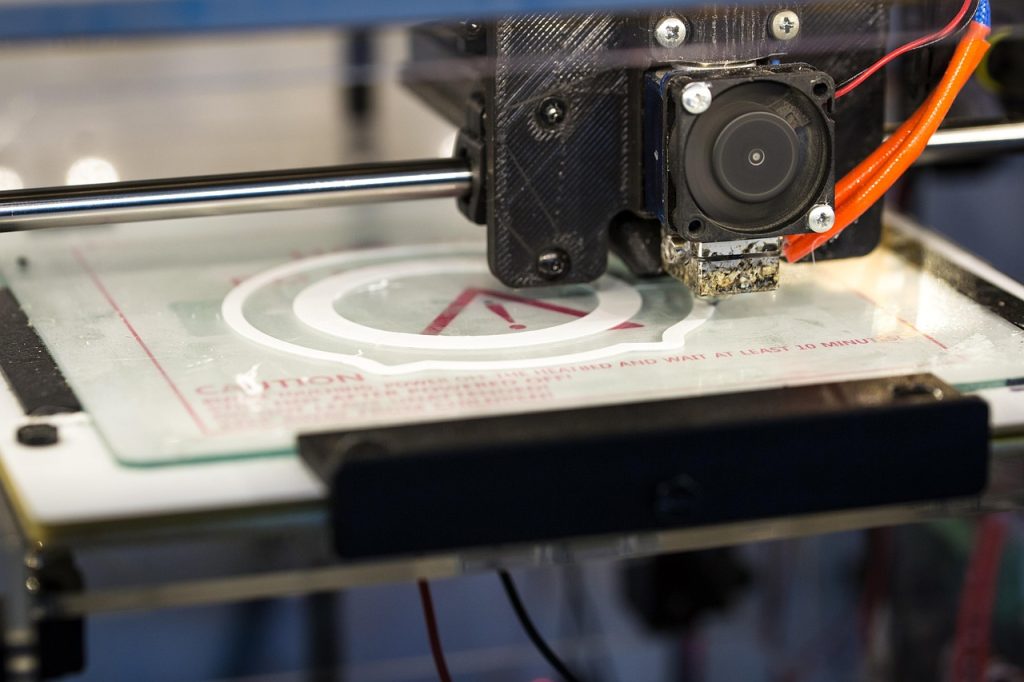
Impression 3D
Idéal pour : vérifications préliminaires de la forme, de l'ajustement, des jeux et de l'assemblage.
Vérifiez attentivement : le sens des couches, l'état de surface et le fait que le matériau imprimé corresponde ou non à la résine finale.
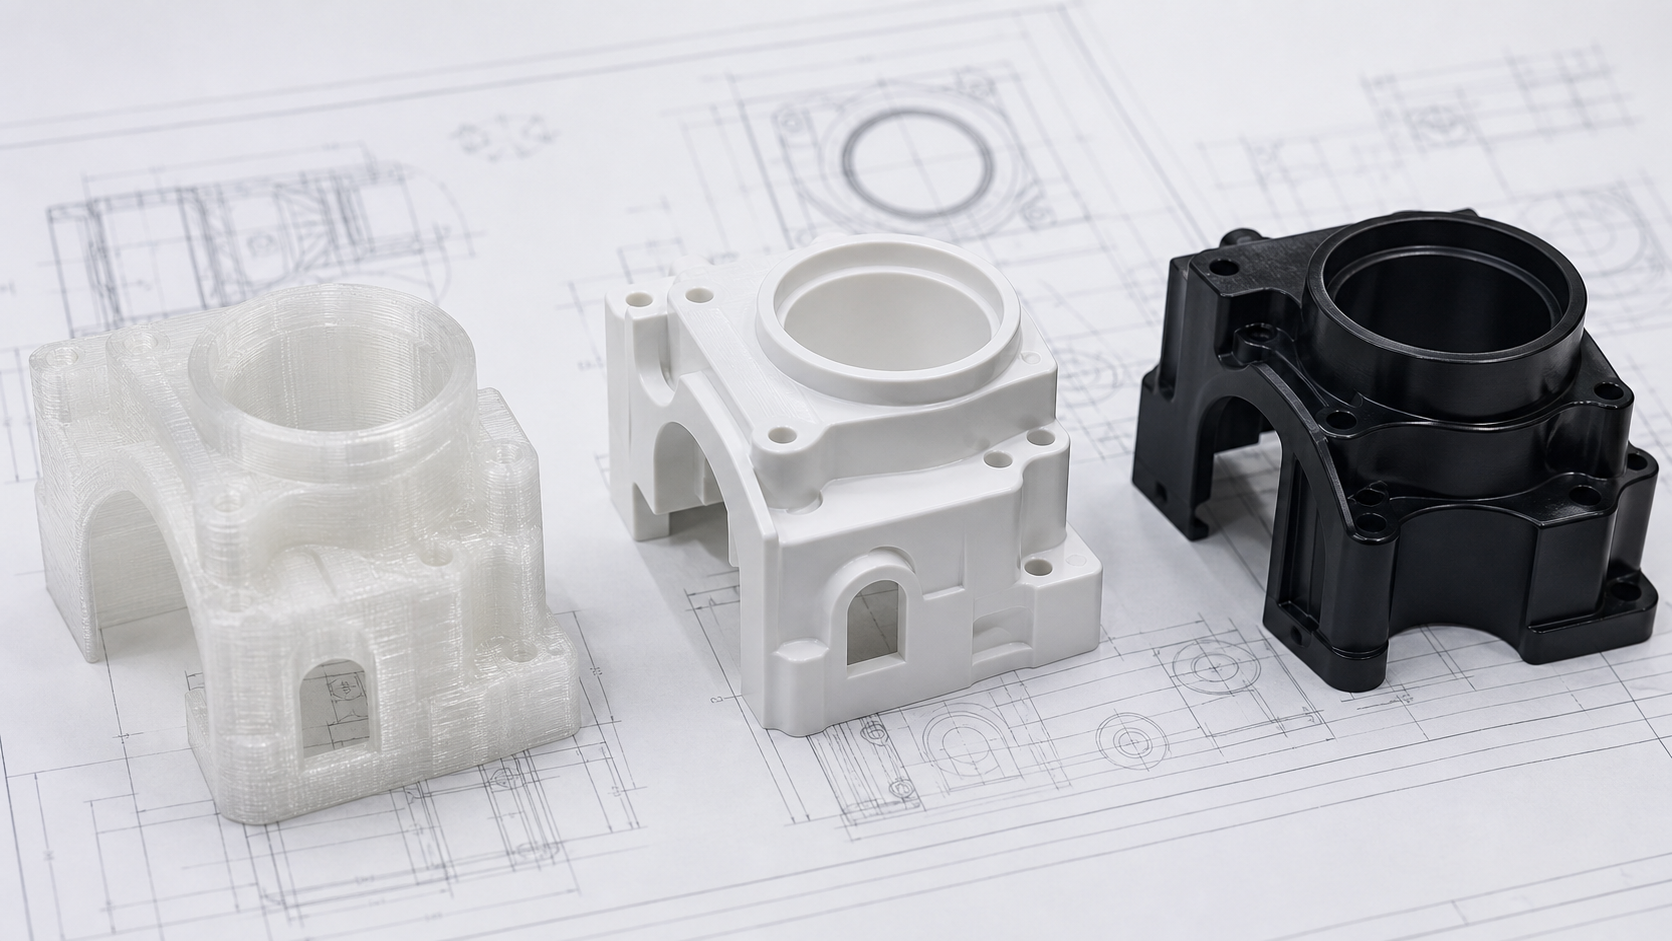
Prototypes en plastique usinés par commande numérique
Idéal pour : pièces fonctionnelles fabriquées à partir de plastique technique.
Vérifiez attentivement : accès aux outils, rayons des angles intérieurs, état des pièces brutes et écarts par rapport à la géométrie moulée.
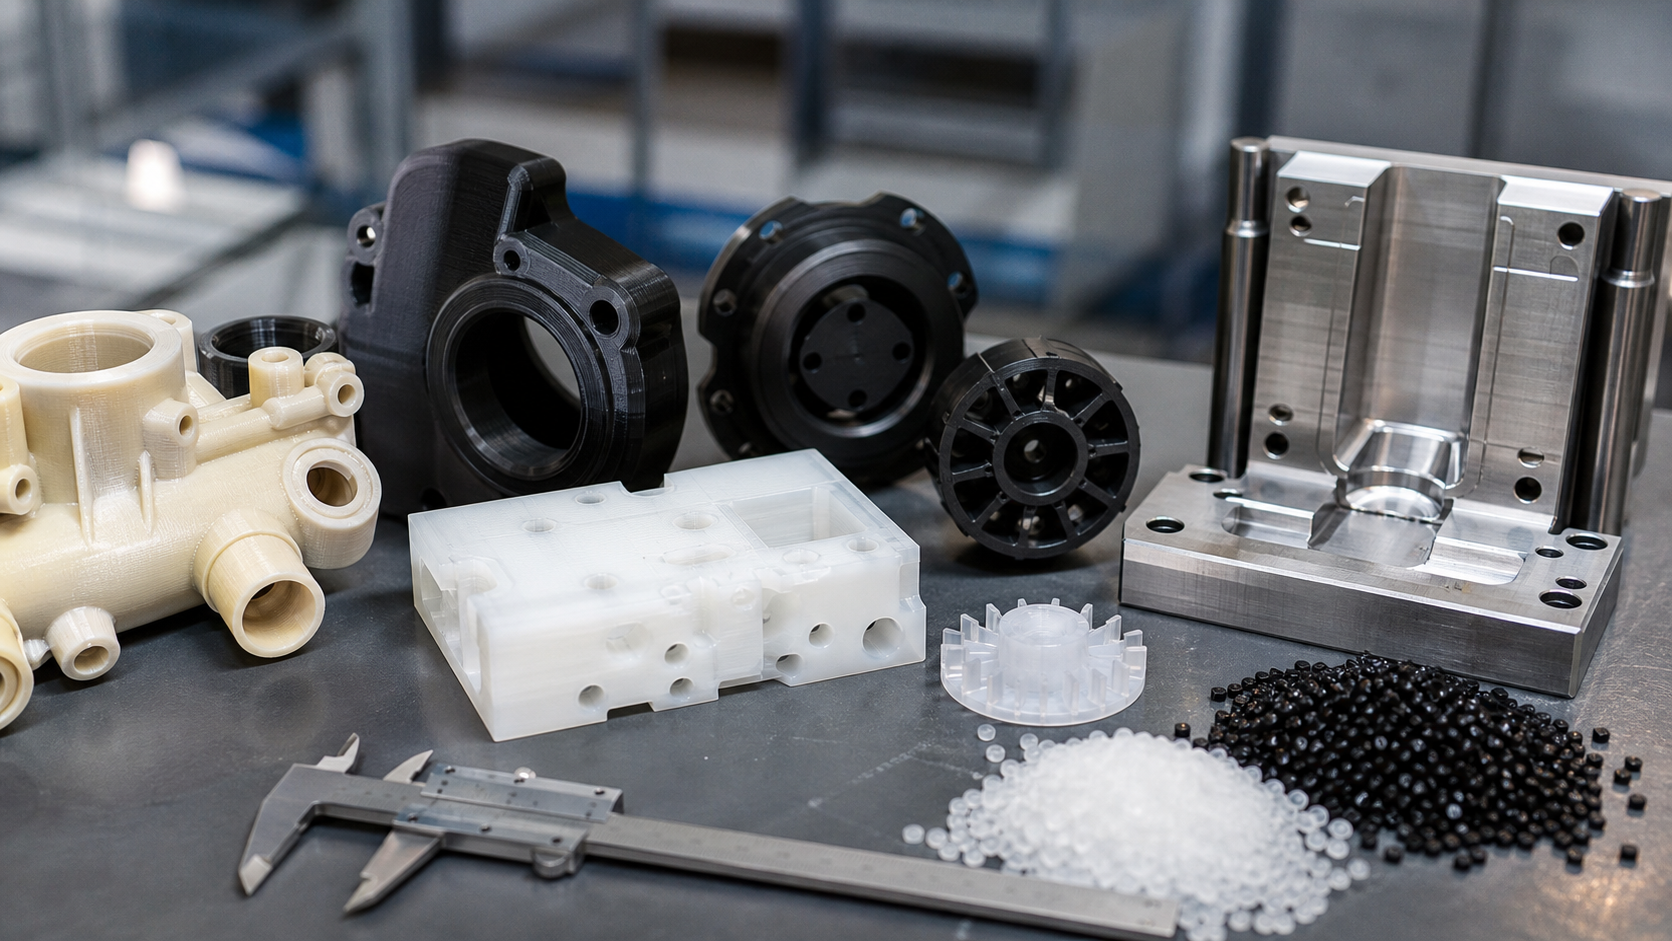
Outillage rapide
Idéal pour : échantillons moulés, prototypes et évaluation de résines destinées à la production.
Vérifiez attentivement : point d'injection, ligne de joint, marques d'éjecteur, retrait, déformation et portée prévue de l'outillage.
Choisir la voie du prototype en fonction de l'objectif de validation
Un même modèle CAO peut nécessiter un processus différent selon ce que l'équipe doit valider. Commencez par la question de test, puis choisissez la procédure à suivre.
| Objectif de validation | Itinéraire recommandé | Éléments de preuve que la pièce peut fournir | Restriction importante |
|---|---|---|---|
| Forme et assemblage de base | Impression 3D | Enveloppe, ergonomie, interférences, clips et séquence de montage | La résistance, la finition et le comportement de la résine des pièces imprimées peuvent différer de ceux des pièces de série |
| Essai sur les matériaux fonctionnels | Usinage CNC du plastique | Ajustement, rigidité, usure, comportement thermique ou chimique à partir d'un matériau de base sélectionné | Les contraintes d'usinage, les rayons et le sens du matériau peuvent différer de ceux obtenus par moulage |
| Validation des pièces moulées | Outillage rapide | Écoulement de la résine, retrait, effets liés à l'entrée de matière, lignes de soudure, surface et assemblage des pièces moulées | La configuration de l'outil et la fenêtre de processus doivent correspondre à l'objectif de validation |
| Renouvellement de l'autorisation de production | Outillage de production | Balance à cavité, répétabilité, contrôles de production et planification du contrôle final | Il devient plus difficile d'apporter des modifications à la conception une fois que l'outillage a été validé |
Quand un prototype en plastique usiné par CNC s'avère être la meilleure solution
Un prototype en plastique usiné par commande numérique (CNC) est indiqué lorsque le projet nécessite des surfaces fonctionnelles, un matériau en plastique technique ou une validation dimensionnelle qu’un premier modèle imprimé ne peut pas fournir. Le plan doit toutefois continuer à faire la distinction entre les caractéristiques validées à ce stade et celles qui seront modifiées en vue du moulage par injection.
Optez pour l'usinage CNC lorsque le projet nécessite
- Une nuance de matériau spécifiée ou une comparaison plus précise avec le matériau utilisé en production.
- Surfaces d'étanchéité, de roulement, filetées ou d'ajustage usinées.
- Essais de charge fonctionnelle, d'usure, thermiques ou chimiques.
- La fabrication d'un petit nombre de pièces avant la création de l'outillage est justifiée.
Passer en revue les risques liés à l'usinage des matières plastiques
- La pression exercée par les serre-pièces et la chaleur générée par la découpe peuvent déformer les éléments fins ou souples.
- Les contraintes internes et l'état de la pièce peuvent influencer la planéité après l'usinage.
- Le rayon de l'outil et les contraintes d'accès limitent la réalisation d'angles internes aigus et de cavités profondes.
- L'humidité et le conditionnement peuvent modifier les dimensions de certaines matières plastiques techniques.
| Phase d'examen | Ce qu'il faut vérifier | Résultats du projet |
|---|---|---|
| CAO et dessin technique | Révision, repères, ajustements critiques, accès aux outils et méthode d'inspection | Questions relatives à la conception pour la fabrication (DFM) et dimensions contrôlées |
| Material and stock | Grade, filler, color, stock form and conditioning assumptions | Material basis for the prototype test |
| Machining and finish | Clamping, wall stability, radii, threads, appearance and secondary work | Defined manufacturing and finishing scope |
| Inspection and decision | Critical measurements, test condition and acceptance criteria | Evidence for design revision, another prototype or tooling |
Material Selection: Match the Sample to the Question
A convenient prototype material can confirm shape while giving the wrong answer about temperature, moisture, impact, wear or chemical exposure. State which properties must represent production and which features are only being reviewed visually.
| Prototype material route | Useful for | Review before testing |
|---|---|---|
| Printed polymers | Geometry, handling, assembly and rapid design iteration | Print process, build direction, post-processing and whether the material is only a visual substitute |
| Machined engineering plastics | Functional testing in available nylon, POM, PC, PMMA, PEEK or other stock grades | Exact grade, filler, moisture condition, stock form and machining stress |
| Molded production-intent resin | Shrinkage, flow, texture, weld lines, gate effects and assembly behavior | Grade, conditioning, color, mold conditions and sample identification |
For filled nylon and other reinforced plastics, the test plan should also consider fiber orientation and conditioning. A machined sample and an injection-molded sample from the same resin family can behave differently because their material history and internal structure are different.
DFM and Inspection Before Prototype Release
Custom plastic prototyping is more useful when the drawing states what will be inspected and why. Separate critical assembly dimensions from cosmetic dimensions and from features that will be adjusted for molding later.
Geometry and tolerance
- Identify datums, mating parts and critical dimensions.
- State required clearance, insertion force, sealing or alignment conditions.
- Mark surfaces where tool access, support removal or draft can affect the result.
Service and test conditions
- Define load, speed, temperature, moisture and chemical exposure.
- State whether the sample will be tested as made or after conditioning.
- Provide the acceptance method instead of relying only on appearance.
Appearance and finishing
- Define color, gloss, texture, transparency and visible surfaces.
- Clarify whether the finish must represent production.
- Identify acceptable marks from supports, tools, gates or ejectors.
Production transition
- Share expected production process and annual demand.
- Record design changes and unresolved test results.
- Review walls, ribs, bosses, draft, gates and parting lines before tooling.
When to Move From Prototype to Production
Move toward production tooling when the geometry, material, critical interfaces and test results are stable enough to justify the commitment. The handoff should include the approved CAD revision, controlled drawing, material grade, key inspection points, appearance reference and lessons from the prototype.
Do not carry an unresolved prototype problem into a larger tool simply because the sample quantity is complete. If the prototype used a substitute material or process, record that limitation and identify what still needs to be proven with molded parts.
- 3D printing vs CNC machining for early route selection.
- Pièces en plastique usinées sur mesure for functional CNC parts and lower-volume requirements.
- Outillage rapide vs outillage de production for molded validation decisions.
- Services de moulage par injection de plastique for the production stage.
Plastic Prototype Manufacturing FAQ
Dans quels cas l'impression 3D est-elle adaptée à la réalisation d'un prototype en plastique ?
Utilisez-le lorsque les questions immédiates portent sur la forme, le dégagement, l'ergonomie, l'ordre d'assemblage ou les premières itérations de conception. Vérifiez si l'orientation des couches, la finition et le matériau d'impression sont adaptés au test prévu.
Quand dois-je commander un prototype en plastique usiné par CNC ?
Optez pour l'usinage CNC lorsque l'échantillon nécessite l'utilisation de plastique technique, des surfaces fonctionnelles ou un comportement du matériau plus proche de celui recherché qu'un substitut imprimé ne peut l'offrir. Vérifiez l'accès des outils, les rayons d'angle et l'état de la pièce avant validation.
Dans quels cas le prototypage rapide est-il pertinent ?
Il convient de recourir à l'outillage rapide lorsque l'équipe doit évaluer le comportement de la résine moulée, le retrait, les points d'injection, les lignes de soudure, l'état de la surface ou l'assemblage pilote avant de s'engager dans la fabrication de l'outillage de production.
Un seul prototype peut-il tout valider ?
En règle générale, chaque prototype doit permettre de répondre à une série de questions bien définies. Un modèle de forme, un échantillon fonctionnel et une pièce pilote moulée peuvent fournir des informations différentes ; le choix de la démarche à adopter dépend donc du niveau de risque du projet.
What to Send for a Plastic Prototype Quote
Project inputs
- 3D CAD and controlled drawing revision.
- Prototype purpose, quantity and target timing.
- Material or required operating properties.
- Critical dimensions, finish and test conditions.
- Expected production process and volume.
What the review should clarify
- Suitable prototype route and material assumptions.
- DFM questions and features needing confirmation.
- Inspection scope and production-representative limits.
- Whether another validation stage is needed before tooling.
Send the part files together with the decision the prototype must support. The technical review can then compare 3D printing, CNC plastic machining and rapid tooling around the actual project requirement.
What Should Be Included in the Quotation?
Ask for the CAD and drawing revision, process, exact material or permitted substitute, sample quantity, finish, inspection records, packaging and delivery destination. Identify any machining after printing, support removal, assembly or tooling work so different quotations cover the same task.
A quote for a visual model and a quote for a functional prototype may cover different materials and checks. State which properties must represent production, which features are only for appearance, and which tests or documents are outside the quoted work.
Agree the Sample Acceptance Before Ordering
Define the measurements, assembly checks or functional tests that decide the next step. Identify who performs them, the test condition and the drawing revision. The outcome can be design acceptance, a documented change or another sample stage; the number of samples alone does not approve production tooling.
For a molded pilot, ask the quote to identify the tool scope, sample stage and handling of design changes. Compare sample acceptance and any later production-tool requirements separately. Timing and price depend on the agreed work and are confirmed in the project quotation.