Les arguments économiques en faveur de l'allègement des véhicules automobiles
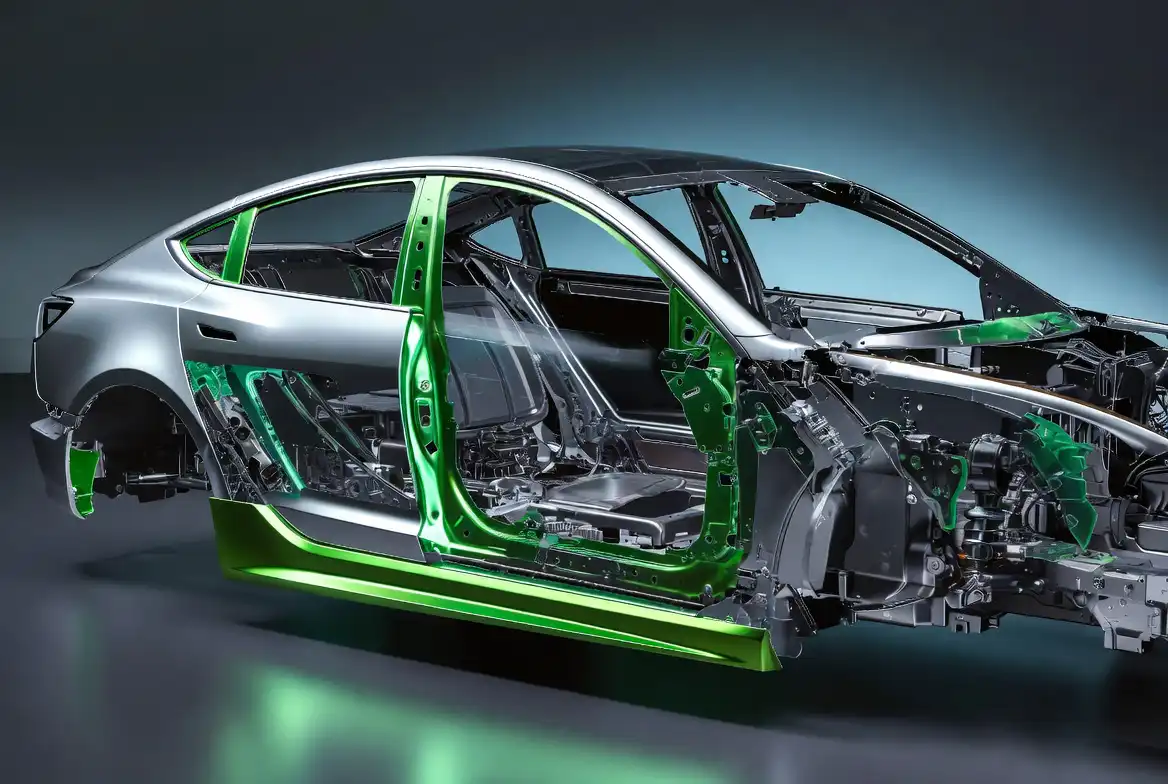
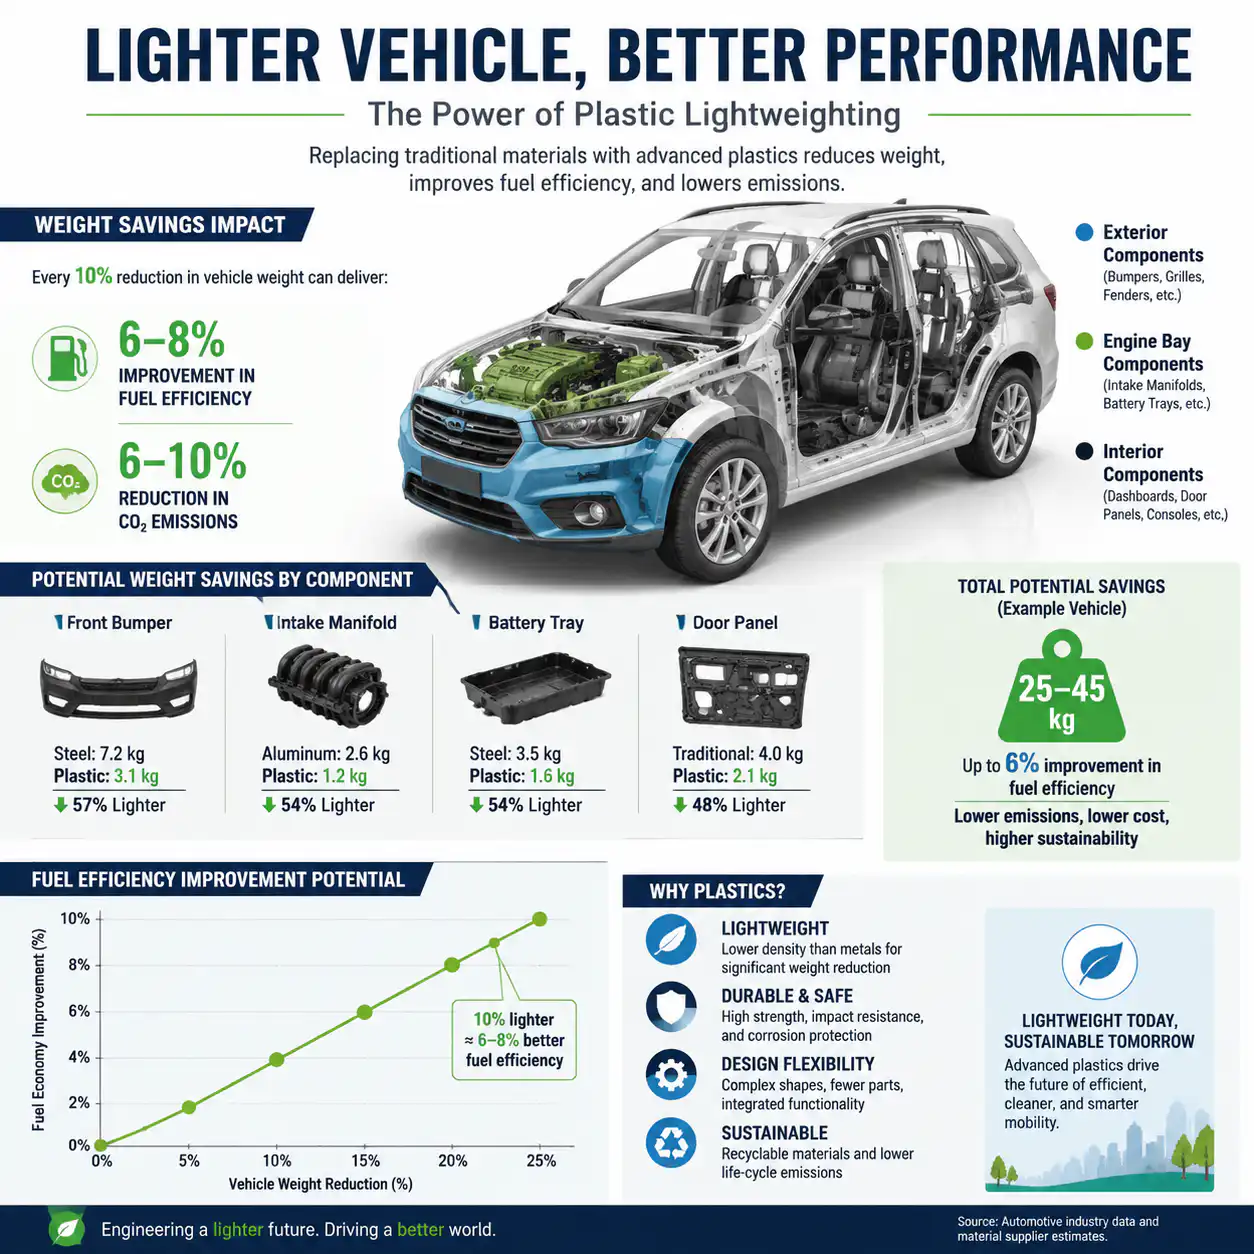
L'allègement des composants plastiques dans le secteur automobile est passé d'une simple stratégie marginale de réduction de poids à un pilier central de la stratégie d'ingénierie automobile. Les réglementations en matière d'économie de carburant — notamment les normes CAFE (Corporate Average Fuel Economy) aux États-Unis, les exigences d'émissions Euro 7 et les objectifs de consommation de carburant de la phase V en Chine — imposent des limites de consommation moyenne du parc automobile de plus en plus strictes. Le principe physique est bien établi : chaque réduction de 10% de la masse d’un véhicule se traduit par une amélioration de la consommation de carburant d’environ 6% à 8% pour les véhicules à combustion interne et prolonge l’autonomie d’un pourcentage correspondant pour les véhicules électriques à batterie. Pour un véhicule électrique d’une autonomie de 400 km, une réduction de poids de 100 kg se traduit par un gain d’autonomie d’environ 6 à 8 km.
Les plastiques techniques constituent la solution la plus rentable pour réduire le poids par rapport aux autres matériaux légers. Si les composites en fibre de carbone permettent d’obtenir une réduction de poids plus importante — généralement de 50% à 60% par rapport à l’acier —, leur coût par kilogramme économisé est 5 à 10 fois supérieur à celui des thermoplastiques renforcés de fibre de verre. L’aluminium occupe une position intermédiaire, avec une réduction de poids de 40% par rapport à l’acier, pour un coût de matériau environ deux fois plus élevé. Le nylon renforcé de fibres de verre (PA66-GF30), en revanche, permet une réduction de poids de 30% à 40% par rapport à l’acier, pour un coût des matériaux comparable ou légèrement supérieur à celui de l’aluminium, mais avec des coûts de transformation et d’assemblage nettement inférieurs grâce aux possibilités de consolidation des pièces.
Remplacement du métal : études de cas d'application éprouvées
Supports et fixations de moteur
Le remplacement des supports en aluminium moulé et en acier embouti par du PA66 renforcé de fibre de verre constitue l’une des conversions « métal-plastique » les plus éprouvées et les plus répandues dans l’industrie automobile. Un support de fixation de moteur typique en PA66-GF35 pèse 40% de moins que son équivalent en aluminium, tout en répondant aux mêmes exigences en matière de charges statiques et dynamiques. Le procédé de moulage par injection permet d’intégrer directement dans la géométrie de la pièce des bossages de fixation, des nervures et des éléments d’amortissement — des caractéristiques qui nécessiteraient des opérations d’usinage secondaires dans le cas d’un support métallique.
Un cas significatif concerne un équipementier européen qui a remplacé six supports sous le capot, initialement en aluminium moulé sous pression, par du PA66-GF35, ce qui a permis d’obtenir une réduction de poids cumulée de 1,8 kg par véhicule et une réduction des coûts de 22% par support. Ce programme a permis d’amortir l’investissement en outillage dès les 18 premiers mois de production et a généré des économies continues sur le prix unitaire supérieures à $3,00 par véhicule, sur un volume annuel de 200 000 unités.
Modules avant et carters structurels
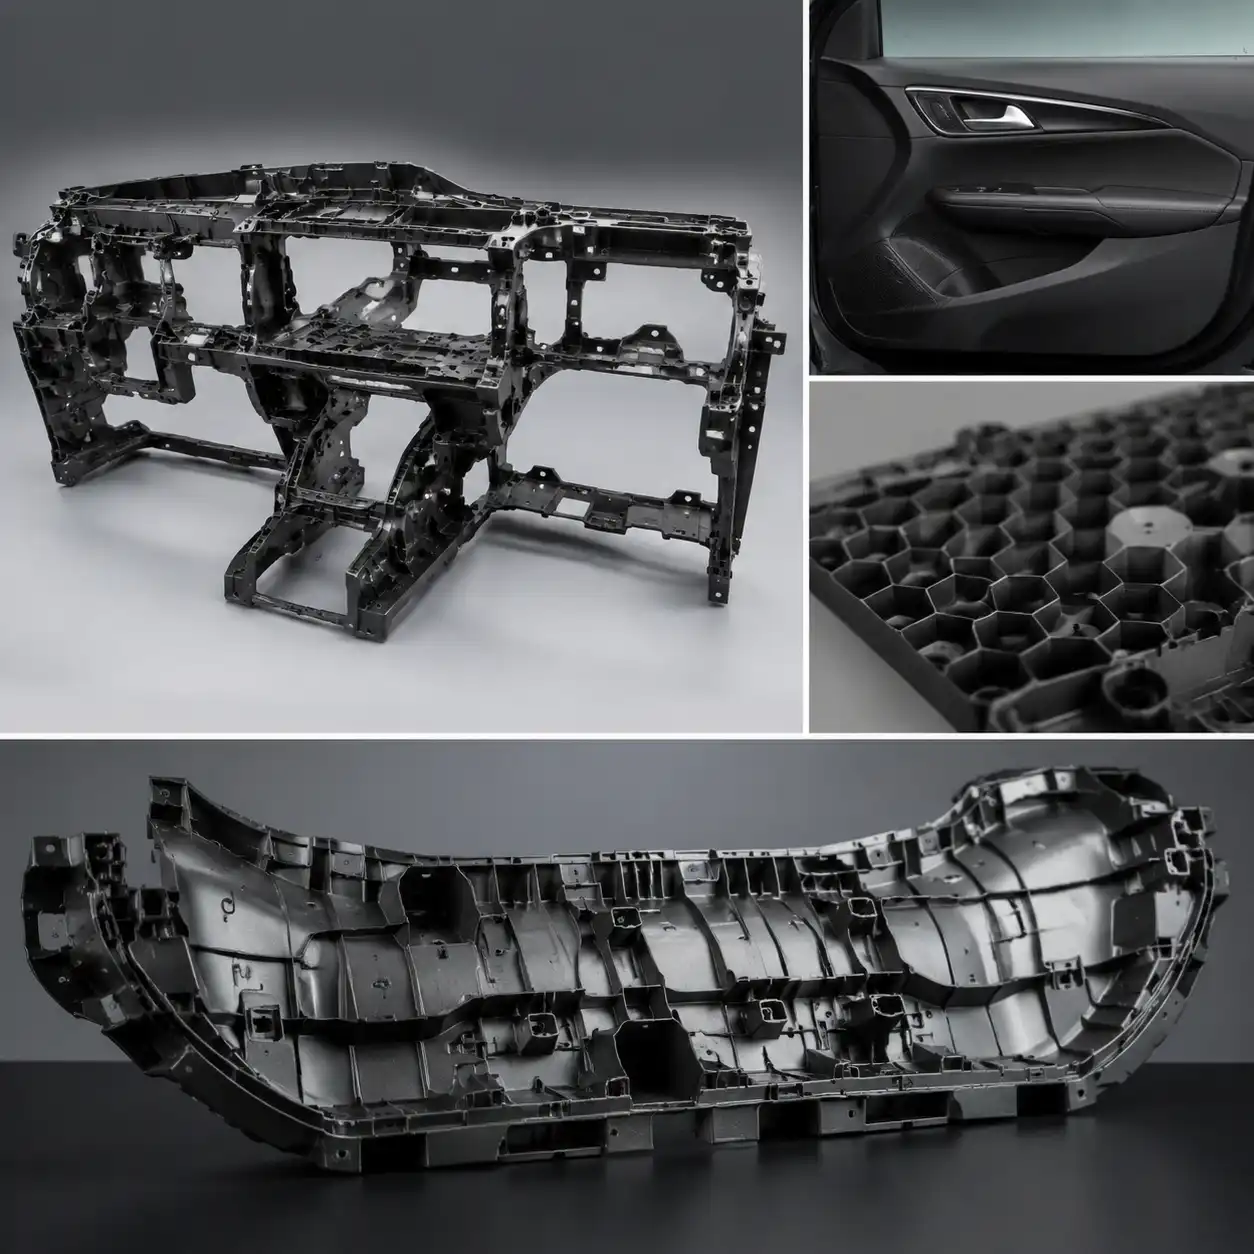
Les modules avant — ensembles structurels qui intègrent le support de radiateur, les boîtiers de phares, le support de loquet de capot et les structures de protection contre les chocs avec les piétons — ont été majoritairement convertis au polypropylène renforcé de longues fibres de verre (LGF-PP) et au PA6-GF au cours des deux dernières décennies. Un support avant moderne en LGF-PP regroupe ce qui était auparavant 15 à 25 composants individuels en acier embouti et moulés par injection en un seul ensemble moulé, ce qui réduit le nombre de pièces de 70% et la main-d’œuvre nécessaire à l’assemblage de 40% à 60%.
Le choix des matériaux répond à une combinaison exigeante d’exigences : rigidité structurelle pour supporter la masse du radiateur et du condenseur, absorption d’énergie en cas de collision avec un piéton, stabilité dimensionnelle sur une plage de températures allant de -40 °C à 120 °C, et résistance aux fluides automobiles, notamment le liquide de refroidissement, le liquide lave-glace et le sel de déneigement. Le LGF-PP, enrichi en fibres de verre longues 40%, atteint des valeurs de module de traction supérieures à 8 000 MPa tout en conservant des modes de rupture ductiles, particulièrement adaptés aux applications d'absorption d'énergie.
Éléments structurels intérieurs
Les supports de tableau de bord, les structures de sièges et les supports de modules de porte représentent les plus grandes opportunités de remplacement des pièces métalliques dans l’habitacle. Un support de tableau de bord en PA6 renforcé de fibre de verre remplace généralement un ensemble composé d’un tube en acier soudé et d’un support embouti pesant entre 12 et 15 kg par une seule pièce moulée pesant entre 6 et 8 kg. Cette solution en plastique offre également des performances NVH (bruit, vibrations et rudesse) supérieures grâce aux caractéristiques d'amortissement inhérentes aux thermoplastiques par rapport à l'acier, et permet d'intégrer directement dans la structure moulée les conduits de climatisation, les canaux de passage des faisceaux de câbles et les points de fixation des airbags passagers.
Choix des matériaux pour l'allègement des véhicules automobiles
| Matériau | Densité (g/cm³) | Résistance à la traction (MPa) | HDT à 1,8 MPa (°C) | Applications typiques | Réduction du poids par rapport à l'acier |
|---|---|---|---|---|---|
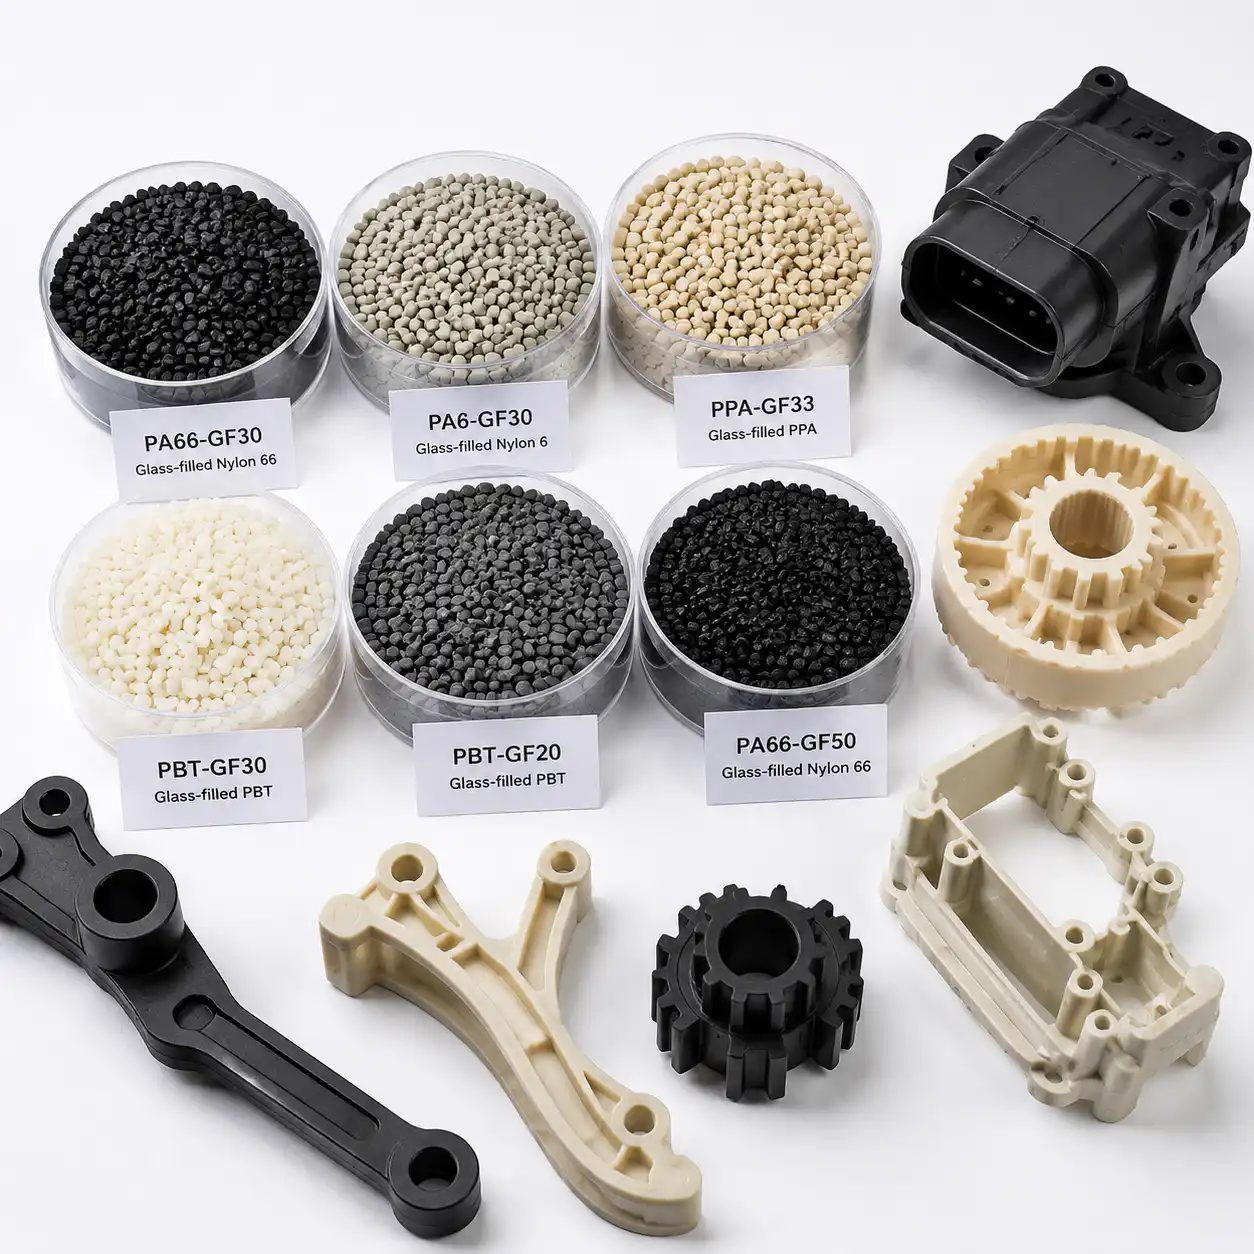
| PA66-GF30 | 1.37 | 180 – 200 | 250 | Supports de moteur, collecteurs d'admission, carters structurels | 35 – 40% |
| PA6-GF30 | 1.36 | 160 – 185 | 200 | Capots de ventilateur, capots de moteur, éléments structurels de l'habitacle | 30 – 35% |
| PP-GF40 (LGF) | 1.22 | 110 – 130 | 158 | Modules avant, supports de batterie, protections de soubassement | 40 – 45% |
| PPS-GF40 | 1.66 | 180 – 200 | 260 | Pompes de refroidissement, boîtiers de thermostat, composants du système EGR | 25 – 30% |
| PA46-GF30 | 1.41 | 200 – 220 | 290 | Composants de turbocompresseur, conduits d'air de suralimentation, tendeurs de chaîne | 30 – 35% |
| PPE/PA-GF30 | 1.22 | 120 – 140 | 200 | Ailes, panneaux de carrosserie extérieurs | 42 – 48% |
Guide de sélection des matériaux par domaine d'application
Le choix des matériaux pour l'allègement des véhicules automobiles dépend essentiellement des conditions thermiques et chimiques de la zone d'application. Chaque zone impose des exigences de performance spécifiques qui restreignent le choix des polymères envisageables.
Applications sous le capot (de 120 °C à 200 °C en continu)
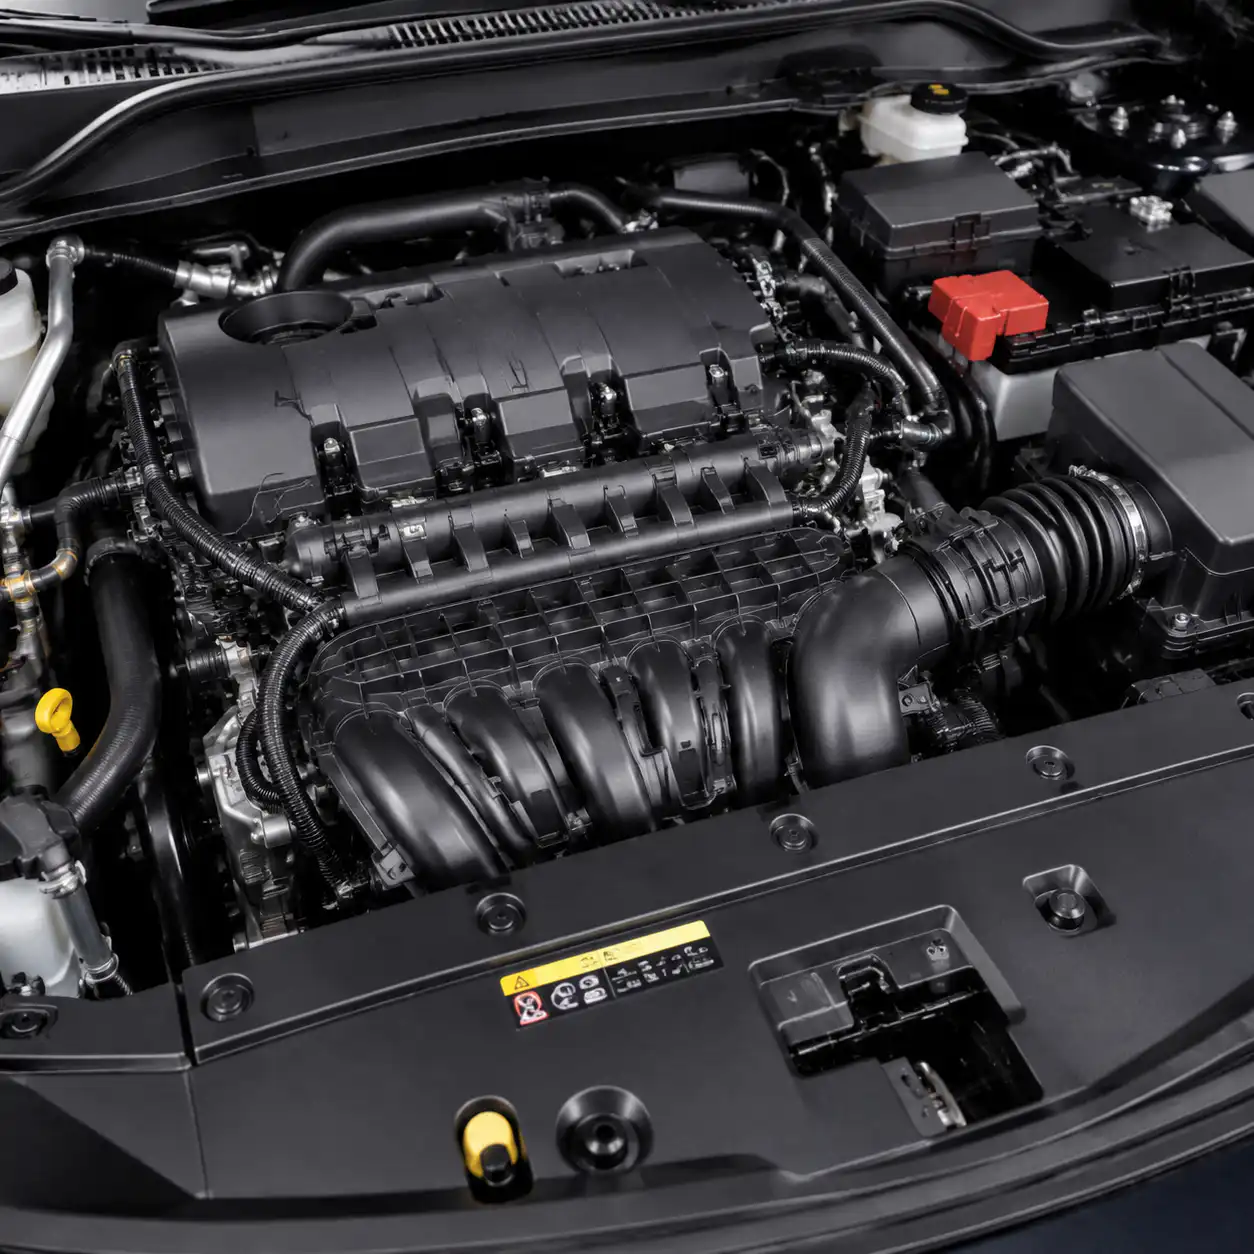
Les composants situés sous le capot sont exposés à l’environnement thermique le plus exigeant du véhicule. Des températures en fonctionnement continu comprises entre 120 °C et 150 °C sont courantes, avec des pics transitoires pouvant atteindre 180 °C, voire plus, à proximité des composants du système d’échappement. L'exposition aux produits chimiques comprend l'huile moteur, le liquide de refroidissement (mélange d'éthylène glycol et d'eau), le liquide de transmission, le liquide de frein et le sel de déneigement. Les principaux matériaux utilisés pour l'allègement des composants sous le capot sont le PA66-GF avec des additifs de stabilisation thermique, généralement conçu pour une utilisation en continu entre 130 °C et 150 °C ; le PPS-GF pour les applications nécessitant une utilisation continue à 180 °C avec une résistance chimique exceptionnelle ; et le PA46-GF pour les applications les plus extrêmes sous le capot, avoisinant les 200 °C, en particulier dans les environnements de moteurs turbocompressés.
Utilisations en intérieur (de -30 °C à 85 °C)
Les composants intérieurs sont soumis à des contraintes thermiques moins sévères, mais doivent répondre à des exigences strictes en matière de faibles émissions (COV/FOG), de stabilité aux UV, de résistance aux rayures et aux marques, ainsi que de sécurité des occupants. Les matériaux doivent respecter les normes d’inflammabilité, notamment la norme FMVSS 302 en Amérique du Nord et la norme GB 8410 en Chine. Parmi les matériaux clés, on trouve le PP chargé de talc pour les substrats de tableaux de bord et les panneaux de porte, les mélanges PC/ABS pour les garnitures décoratives et les composants de la console centrale, ainsi que le PA6-GF pour les éléments structurels de l’habitacle tels que les armatures de sièges et les supports de tableau de bord.
Applications en extérieur (de -40 °C à 90 °C, exposition aux UV)
Les panneaux de carrosserie extérieurs et les composants structurels extérieurs doivent résister aux rayons UV, aux impacts de gravillons, aux cycles de variations de température importants et à l’exposition aux produits chimiques utilisés dans les stations de lavage. L’adhérence de la peinture sur les substrats en plastique nécessite des systèmes d’apprêt spécialisés ou des technologies de revêtement dans le moule. Les matériaux les plus couramment utilisés sont les mélanges PPE/PA pour les panneaux de carrosserie peints, en raison de leur faible densité, de leur haute résistance à la chaleur pour les cycles de cuisson de la peinture et de leur excellente stabilité dimensionnelle, ainsi que le LGF-PP pour les protections de soubassement et les composants structurels extérieurs, où des formulations stabilisées aux UV offrent une résistance adéquate aux intempéries sans nécessiter de peinture.
Moulage de mousse structurelle pour l'allègement
Le moulage par moussage structurel — également appelé moussage chimique ou physique — consiste à introduire un agent gonflant dans le flux de matière fondue afin de créer une structure centrale microcellulaire au sein de la pièce moulée. Il en résulte une structure en sandwich composée de couches solides entourant un noyau expansé, ce qui permet de réduire le poids de la pièce de 10% à 30% tout en conservant un pourcentage élevé de la rigidité du polymère solide grâce à l’augmentation du module de section de la section transversale plus épaisse et de densité inférieure.
Le procédé MuCell, la technologie de moussage microcellulaire la plus répandue, consiste à injecter de l’azote ou du dioxyde de carbone à l’état supercritique dans le cylindre afin de créer une solution monophasique qui se nucléate en milliards de cellules microscopiques lors du remplissage du moule. Les pièces moulées par MuCell présentent un gauchissement réduit, nécessitent une force de serrage moindre (ce qui réduit le coût du moule pour les grandes pièces) et éliminent pratiquement les marques d’affaissement — un avantage esthétique significatif pour les applications sur des surfaces de classe A. La limite actuelle réside dans la qualité de surface : le procédé de moussage peut produire des marques de tourbillon sur les surfaces visibles, ce qui restreint son utilisation pour les composants visibles non peints.
Validation par CAE et FEA des composants structurels en plastique
La conversion d'un composant métallique en plastique nécessite une approche technique fondamentalement différente. Les conceptions métalliques s'appuient sur des propriétés isotropes des matériaux et un comportement à la fatigue bien caractérisé. Les plastiques moulés par injection présentent des propriétés mécaniques anisotropes dues à l'orientation des fibres lors du remplissage du moule, et leur comportement est fortement influencé par la température, la vitesse de déformation et l'absorption d'humidité.
Le développement moderne de composants en plastique s'appuie sur des flux de travail CAE intégrés qui associent la simulation de remplissage de moule (Moldflow ou Moldex3D) à l'analyse par éléments finis (Abaqus, ANSYS ou LS-DYNA). L’analyse de remplissage de moule permet de prédire l’orientation des fibres en chaque point de la pièce, et ce tenseur d’orientation est projeté sur le maillage de l’analyse par éléments finis afin que les propriétés anisotropes du matériau soient représentées avec précision. Cette approche d’analyse couplée est essentielle pour prédire avec précision la rigidité, la résistance et — surtout — la durée de vie en fatigue des thermoplastiques renforcés de fibres de verre, où l’orientation des fibres peut entraîner un rapport de 3:1, voire supérieur, entre la rigidité longitudinale et la rigidité transversale.
Directives de conception pour les composants légers en plastique
| Élément de conception | Recommandation | Justification |
|---|---|---|
| Épaisseur nominale de la paroi | 2,0 à 3,5 mm pour les éléments structurels, 1,5 à 2,5 mm pour les éléments non structurels | Trouver le juste équilibre entre la moulabilité, la résistance et la durée du cycle ; des parois plus fines permettent de tirer davantage parti de l'orientation des fibres |
| Épaisseur des nervures | 50 à 60 % de l'épaisseur nominale de la paroi à la base | Éviter les creux de moulage ; des nervures plus épaisses entraînent des défauts de surface visibles |
| Hauteur des nervures | Au maximum 3 fois l'épaisseur nominale de la paroi | Des ailettes plus hautes n'apportent qu'une augmentation minime de la rigidité, tout en posant des problèmes de remplissage et d'éjection. |
| Angle de projection | Au moins 1° de chaque côté, 3° pour les surfaces texturées | Garantit une éjection propre, sans traces de frottement ; les surfaces texturées nécessitent un angle de dépouille supplémentaire |
| Rapport diamètre extérieur/diamètre intérieur du Boss | Diamètre extérieur (OD) au moins 2 fois le diamètre intérieur (ID), diamètre de base au moins 2,5 fois le diamètre intérieur (ID) | Assure une résistance circulaire suffisante pour le maintien de la vis sans enfoncement excessif |
| Rayons des virages | Diamètre intérieur minimal de 0,5 mm ; épaisseur de paroi de 1,5 fois celle du diamètre intérieur recommandée | Réduit la concentration des contraintes ; les angles internes vifs constituent les principaux points d'amorçage de la rupture |
Considérations relatives au bruit, aux vibrations et à la dureté (NVH) dans les structures en plastique
Les performances en matière de bruit, de vibrations et de rudesse constituent un critère essentiel dans le cadre de la transition du métal vers le plastique. Les structures en acier offrent à la fois une masse et une rigidité qui atténuent naturellement la transmission des vibrations. Les structures en plastique, dont la masse est moindre et les caractéristiques de rigidité différentes, nécessitent une ingénierie NVH ciblée dès les premières étapes de la conception.
La caractéristique favorable des plastiques en matière de NVH réside dans leur amortissement intrinsèque : le facteur de perte du nylon renforcé de verre est compris entre environ 0,02 et 0,04, contre environ 0,001 pour l'acier, ce qui signifie que les structures en plastique dissipent l'énergie vibratoire 20 à 40 fois plus efficacement au niveau du matériau. Cependant, cet avantage est partiellement contrebalancé par une masse réduite, ce qui augmente les fréquences propres et peut faire passer les modes de résonance dans des plages problématiques. L’analyse modale pendant la phase de conception est essentielle pour s’assurer que les fréquences propres de la structure ne coïncident pas avec les fréquences d’allumage du moteur (généralement comprises entre 20 et 200 Hz pour les moteurs 4 cylindres, du ralenti au régime maximal) ni avec les fréquences d’excitation induites par la route (5 à 25 Hz).
Questions fréquemment posées
Quel gain de poids peut-on obtenir en remplaçant des composants métalliques par des plastiques techniques ?
Dans les applications structurelles, le nylon et le polypropylène renforcés de fibres de verre permettent généralement une réduction de poids de 30% à 45% par rapport à l'acier, et de 15% à 25% par rapport à l'aluminium, pour une rigidité et une résistance équivalentes. Les économies exactes dépendent de l’application spécifique, des conditions de charge et de la capacité à optimiser la géométrie de la pièce pour la transformation du plastique. Les gains les plus importants sont obtenus lorsque plusieurs composants métalliques peuvent être regroupés en un seul ensemble moulé en plastique, ce qui permet d’éliminer les fixations et la main-d’œuvre d’assemblage, en plus de réduire la masse des matériaux. Concrètement, un véhicule de tourisme de taille moyenne intégrant une stratégie globale d’allègement par le plastique peut voir son poids à vide réduit de 40 à 80 kg par rapport à une conception conventionnelle à forte teneur en métal.
Quelles sont les principales différences entre le PA6 et le PA66 en matière d'allègement des véhicules automobiles ?
Le PA66 offre une température de déformation sous charge plus élevée (environ 250 °C pour le GF30 contre 200 °C pour le PA6-GF30), une rigidité supérieure à température élevée et une meilleure résistance à la fatigue. C’est le choix par défaut pour les applications structurelles sous le capot. Le PA6 offre un meilleur aspect de surface avec un retrait au moulage moindre, une résistance aux chocs supérieure à basse température et un coût de matière inférieur d’environ 10% à 15%. Il est souvent privilégié pour les composants structurels intérieurs et les capots de compartiment moteur visibles. Le choix entre les deux dépend en fin de compte de l’environnement thermique : si la température d’utilisation continue dépasse 120 °C, le PA66 est généralement requis ; en dessous de ce seuil, le PA6 offre souvent une solution plus économique.
En quoi l'absorption d'humidité affecte-t-elle les performances des composants automobiles en nylon ?
Le nylon (PA6 et PA66) absorbe l'humidité ambiante jusqu'à atteindre des niveaux d'équilibre compris entre environ 2,5 % et 3,5 % en poids à une humidité relative de 50 %. Cette absorption d’humidité agit comme un plastifiant, réduisant la résistance à la traction de 20 % à 30 % et le module de 30 % à 50 %, tout en augmentant la résistance aux chocs et la ductilité. Pour les applications automobiles, l’état “ conditionné ” (à équilibre d’humidité) constitue la condition de conception pertinente pour tous les composants, à l’exception de ceux fonctionnant en continu à température élevée, où l’humidité est évacuée. L’analyse structurelle doit utiliser les propriétés du matériau à l’état conditionné ; une conception basée sur les propriétés à l’état « sec à la sortie du moule » donnera des résultats non conservateurs. L’effet de l’humidité est réversible : les composants séchés réabsorberont l’humidité lorsqu’ils seront exposés à l’humidité ambiante.
Le flux de travail standard associe un logiciel de simulation de moulage par injection (Autodesk Moldflow ou Moldex3D) à des solveurs d’analyse par éléments finis (Abaqus, ANSYS Mechanical ou LS-DYNA pour l’analyse des collisions). La simulation du remplissage du moule génère des tenseurs d’orientation des fibres et des distributions de contraintes résiduelles qui sont reportées sur le maillage de l’analyse par éléments finis. Digimat est couramment utilisé comme outil d’interface pour convertir les données d’orientation en propriétés de matériau anisotropes destinées au solveur structurel. Pour l’analyse des collisions et des chocs, des solveurs FEA explicites tels que LS-DYNA ou Radioss sont nécessaires afin de modéliser le comportement du matériau en fonction de la vitesse de déformation et la rupture progressive. La validation du modèle de simulation par rapport aux essais physiques des composants est essentielle : une corrélation entre la rigidité prédite et mesurée inférieure à 10 %, et entre la charge de rupture prédite et mesurée inférieure à 15 %, est considérée comme acceptable pour la vérification initiale de la conception.
Les composants structurels en plastique sont-ils recyclables à la fin de la durée de vie du véhicule ?
Oui. Les thermoplastiques non chargés et renforcés de fibres de verre utilisés dans les applications automobiles sont recyclables mécaniquement grâce à des procédés bien établis. Les déchets post-industriels issus des opérations de moulage sont systématiquement broyés et mélangés à de la matière vierge dans des proportions allant de 10% à 30% sans dégradation significative des propriétés, à condition que le matériau n’ait pas subi d’historique thermique excessif. Le recyclage post-consommation des plastiques automobiles est plus complexe en raison des exigences de tri des matériaux, mais il est techniquement réalisable. La directive européenne relative aux véhicules hors d’usage (2000/53/CE) impose un taux de valorisation de 95% et un taux de recyclage de 85% en poids, ce qui stimule le développement continu des technologies de démontage et de tri. La conception en vue du démontage — qui garantit que les grands composants en plastique puissent être rapidement séparés du véhicule pendant le processus de démontage — est un aspect de plus en plus important à prendre en compte dans la conception des composants plastiques automobiles.
Lire la suite
- Guide de conversion du métal au plastique
- Guide de sélection : PA66 GF30 vs GF50
- Guide sur la finition de surface des pièces en plastique et la texture des moules