PA6 vs PETG Il s'agit de choisir entre une méthode d'impression au nylon, davantage axée sur l'ingénierie, et un processus d'impression au PETG, plus simple et plus stable. Les équipes comparent ces matériaux lorsqu'un prototype doit résister à la manipulation, aux contrôles d'ajustement et à une utilisation fonctionnelle limitée, sans pour autant se tourner d'emblée vers des méthodes d'impression industrielles plus coûteuses.
Le PA6 offre une meilleure fiabilité technique pour les pièces plus résistantes, mais le PETG s'impose souvent lorsque la stabilité d'impression, la vitesse et la réduction des risques liés au processus priment sur les performances finales.
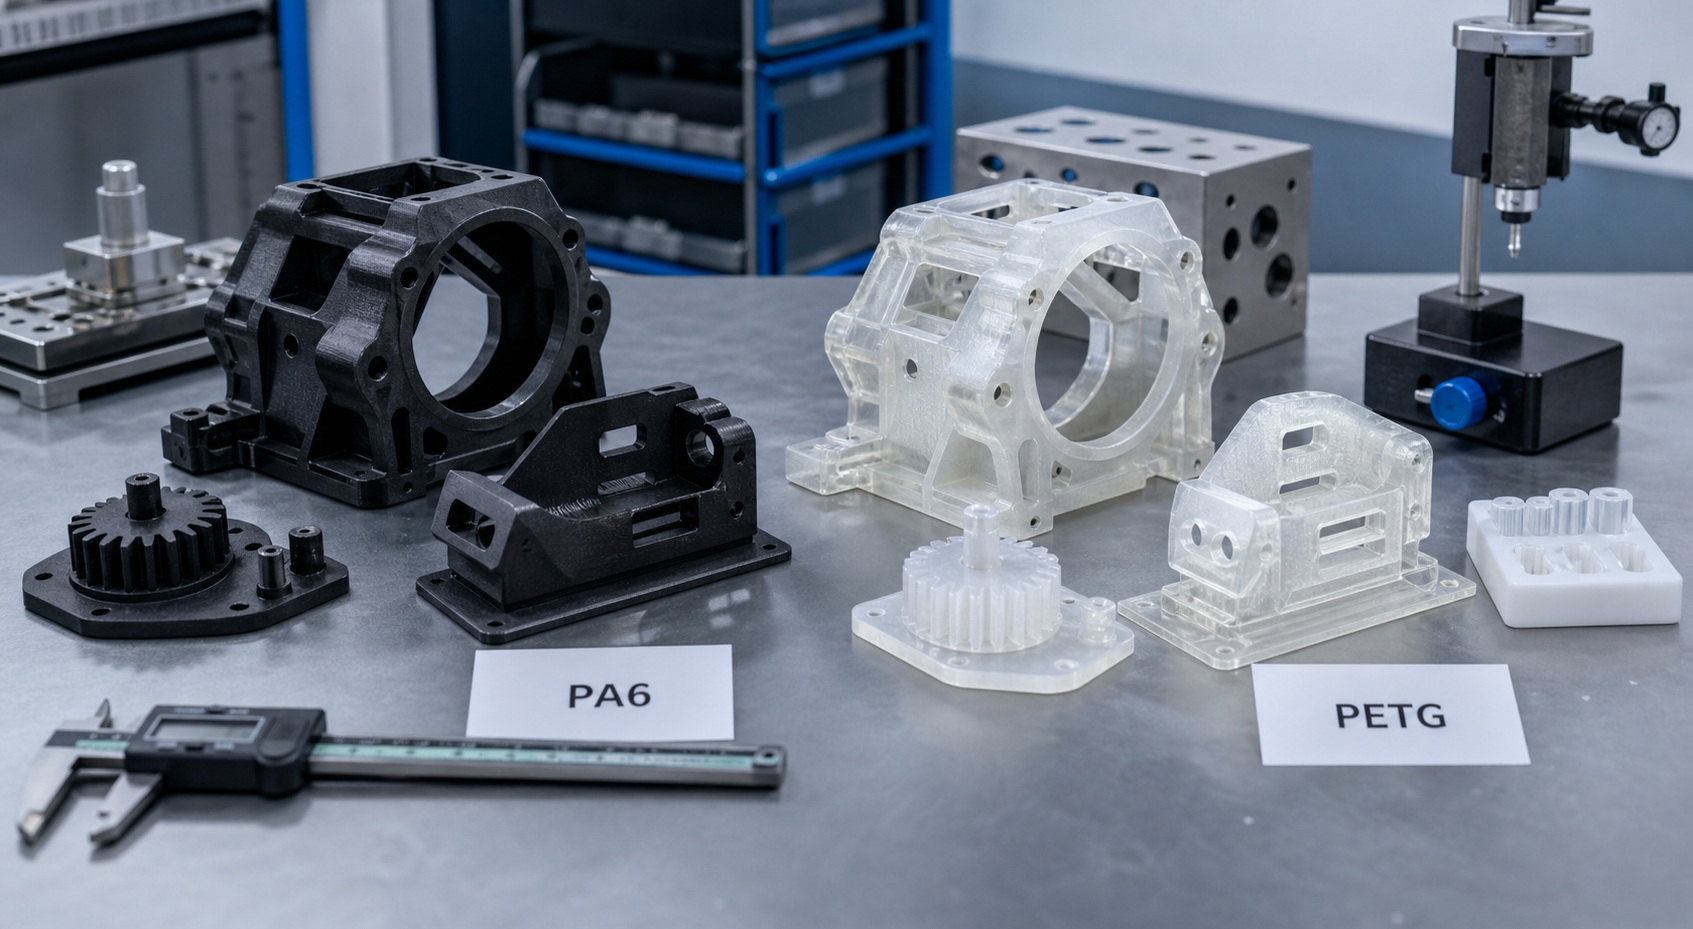
En bref
| Domaine de décision | PA6 | PETG | Remarque à l'attention de l'acheteur |
|---|---|---|---|
| Résistance | Généralement plus élevé | Bon | Le PA6 est souvent plus adapté aux contraintes fonctionnelles plus exigeantes |
| Sensibilité à l'humidité | Haut | Faible | Le PETG est plus facile à stocker et offre des résultats plus réguliers |
| Stabilité d'impression | Plus exigeant | Plus indulgent | Le PETG est souvent le choix le plus sûr pour les prototypes simples |
| Résistance à la chaleur | Généralement plus fort | Plus bas | Le PA6 convient aux applications techniques plus exigeantes ou impliquant des températures plus élevées |
| Le plus adapté | Pièces fonctionnelles plus résistantes | Réalisation plus rapide des prototypes et des boîtiers | Utilisez le PA6 lorsque le prototype doit se comporter davantage comme une pièce d'ingénierie |
Quand le PA6 s'avère plus judicieux
Le PA6 constitue généralement le meilleur choix lorsque la pièce imprimée doit supporter des charges plus importantes, résister à l'abrasion ou subir des sollicitations fonctionnelles répétées. Son comportement se rapproche souvent de celui attendu d'une pièce de production en nylon, ce qui le rend particulièrement adapté aux supports, clips et pièces d'usure plus résistants, ainsi qu'aux modèles de validation mécanique.
Le prix à payer pour cet avantage est la sensibilité au processus. Le séchage du PA6, le contrôle de la chambre de séchage et la gestion du gauchissement exigent tous davantage de rigueur que pour le PETG.
Quand le PETG est le meilleur choix pour la fabrication de prototypes
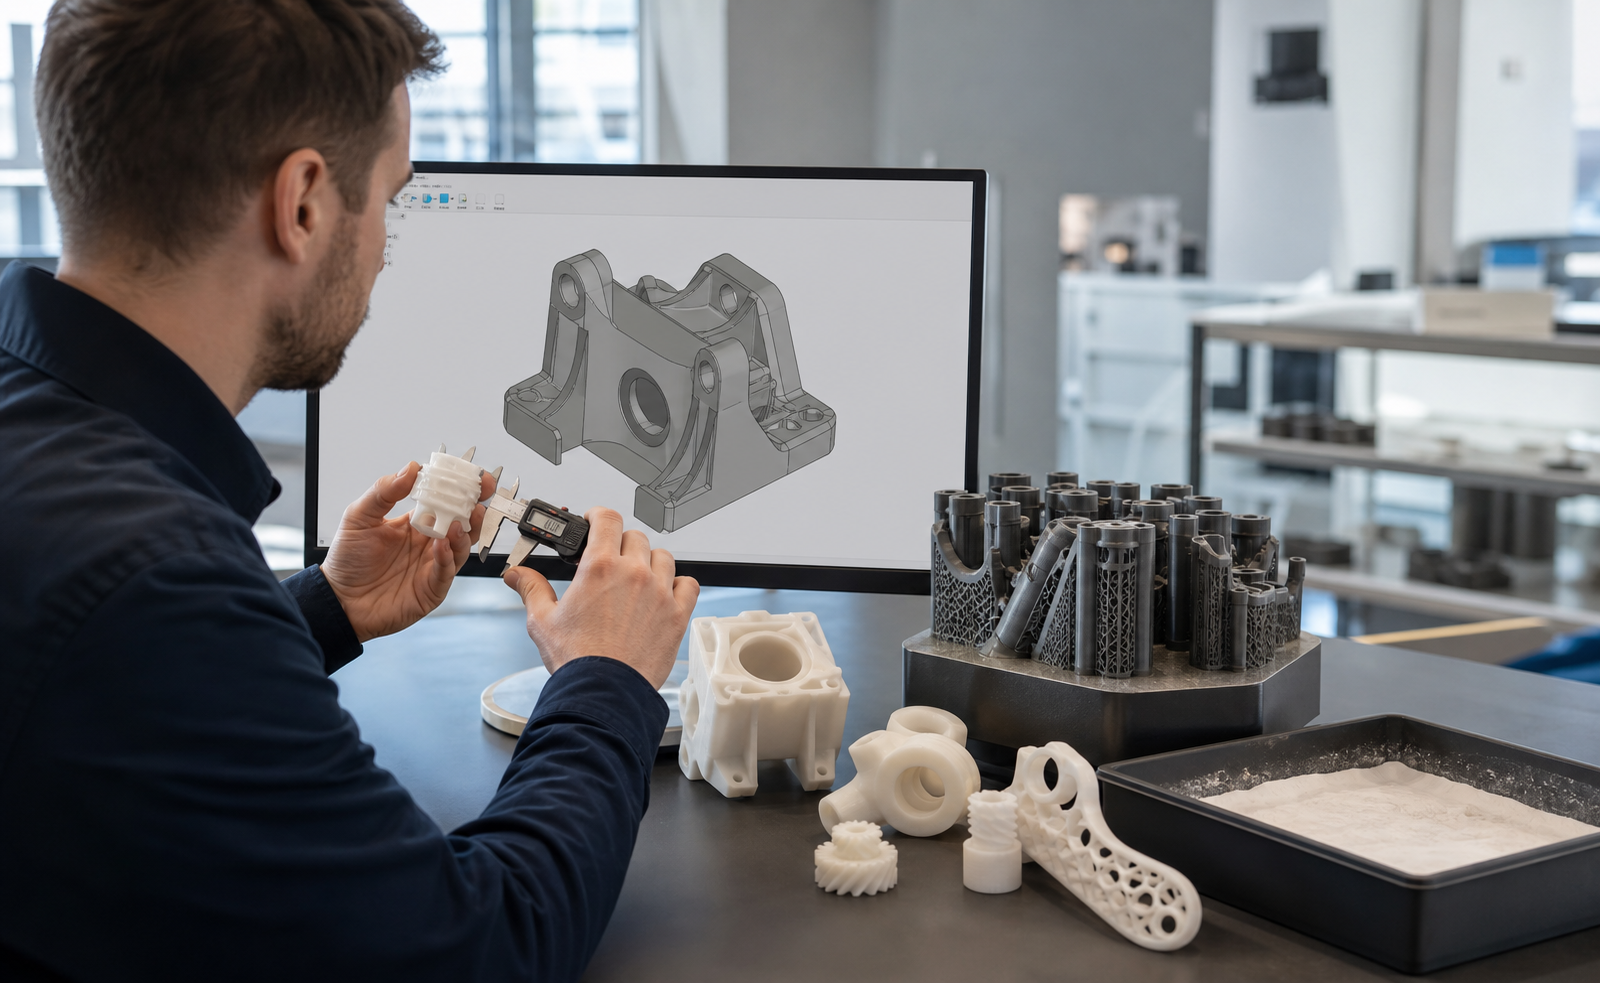
- La vitesse, c'est important : Le PETG est souvent plus facile à utiliser et entraîne moins d'échecs d'impression.
- Le prototype sert principalement à vérifier l'ajustement et l'aspect : Le PETG peut suffire, sans la complexité du nylon.
- L'atelier ne dispose pas d'un système de contrôle efficace du séchage : Le PETG réduit l'instabilité du processus.
- Cette pièce n'est pas soumise à des contraintes thermiques ni d'usure : Le PETG permet d'obtenir une réponse commerciale plus rapide.
Erreurs courantes concernant le PA6 et le PETG
| Erreur | Risque | Corriger |
|---|---|---|
| Choix du PETG pour un essai technique de résistance à la charge | Le prototype donne une fausse impression de sécurité | Utilisez du PA6 ou un autre matériau technique plus résistant |
| Choix du PA6 sans contrôle du séchage | Impressions de mauvaise qualité et qualité inégale | Prévoyez le flux de manutention avant d'établir un devis |
| En ne comparant que la facilité d'impression | Matériau inadapté à l'application finale | Commencez par examiner les conditions d'utilisation et le fonctionnement de la pièce |
| Utilisation d'un prototype pour représenter le comportement du produit final | Incompatibilité des matériaux dans les étapes de fabrication en aval | Associer le contenu imprimé au parcours prévu du produit fini |
PA6 ou PETG : choix de matériaux pour les prototypes B2B
S'il s'agit d'une démonstration commerciale, d'un test d'ajustement ou d'un boîtier d'éclairage, le PETG permet souvent d'accélérer la réalisation du projet. Si le prototype doit permettre de tester la résistance en conditions réelles d'utilisation, l'usure ou des conditions d'assemblage plus exigeantes, le PA6 constitue généralement le choix technique le plus judicieux.
Pourquoi choisir le plastique nylon ?
Nylon Plastic aide les équipes à déterminer si un prototype doit être optimisé en termes de vitesse, de rendement d'impression ou de comportement technique réaliste, avant qu'elles ne perdent du temps à suivre une méthode d'impression inadaptée.
Lire la suite
- Guide d'impression 3D en nylon
- Services d'impression 3D en plastique pour pièces fonctionnelles
- Comparaison entre le PLA, le PETG et le nylon
- Guide des tolérances de l'impression 3D
- Moulage de polyamide
- Service d'impression 3D en nylon
Drying Discipline: The Hidden Cost of PA6 Printing
PA6 filament absorbs moisture from ambient air within hours of opening a sealed package. Printing with wet PA6 produces parts with 30-50 percent lower layer adhesion, visible surface roughness from steam bubbles, and unpredictable mechanical properties. A proper PA6 workflow requires: storage in a sealed container with desiccant when not in use, active drying at 80°C for 4-8 hours before printing, and printing directly from a dry box that maintains sub-15 percent relative humidity. PETG, by comparison, can often be printed from open-air spool holders with acceptable results for prototype work. The drying infrastructure adds approximately $200-500 to the printer setup cost and 4-8 hours of preparation time per print job. Teams should factor this overhead into project timelines, not just material costs.
When the Prototype Must Predict Production Behavior
The most expensive mistake in a PA6 vs PETG decision is choosing PETG for a prototype that must validate an eventual injection-molded nylon production part. PETG’s lower stiffness, different friction behavior, and significantly different thermal expansion mean that a PETG prototype may pass fit and function checks that a nylon production part would fail. If the prototype is a stepping stone to injection molding, PA6 provides a more honest preview of production behavior. If the prototype is purely for form review, customer demonstration, or short-term use, PETG’s speed and simplicity often make better business sense. The key question is not which material is “better” but which material tells the truth about the production part the team is actually building toward.
Surface Finish and Post-Processing Comparison
PETG generally produces smoother surface finishes straight off the printer because its lower printing temperature and better flow characteristics reduce visible layer lines. PA6 parts often require sanding, vapor smoothing, or coating to achieve a comparable surface quality, adding 15-30 minutes of post-processing per part. For cosmetic prototypes, the surface finish advantage tips the scale toward PETG. For functional parts where surface finish is secondary to mechanical performance, PA6’s post-processing overhead is an acceptable trade-off. The team should decide whether the prototype will be judged primarily by appearance or by function before choosing the material.
Questions fréquemment posées
Le PA6 est-il plus résistant que le PETG ?
Le PA6 est généralement le meilleur choix technique pour les pièces fonctionnelles plus résistantes, tandis que le PETG est généralement privilégié pour faciliter l'impression et accélérer la production de prototypes.
Le PETG est-il plus facile à imprimer que le PA6 ?
Oui. Le PETG est généralement plus facile à stocker, à sécher et à imprimer de manière homogène que le PA6.
Dans quels cas dois-je utiliser le PA6 plutôt que le PETG ?
Optez pour le PA6 lorsque la pièce doit présenter des performances mécaniques plus élevées, une meilleure résistance à l'usure ou une plus grande similitude avec une future pièce de série en nylon.
Dans quels cas le PETG est-il suffisant ?
Le PETG suffit souvent pour les vérifications d'ajustement, les prototypes de boîtiers et les pièces imprimées non critiques, pour lesquelles la vitesse et la stabilité d'impression sont primordiales.
Que dois-je fournir pour obtenir un avis comparatif entre le PA6 et le PETG ?
Veuillez indiquer le modèle, l'utilisation prévue, la température de service, les conditions de charge et préciser s'il s'agit d'un prototype de démonstration ou d'un modèle de validation fonctionnelle.
Envoyez-nous le fichier de la pièce si vous avez besoin d'aide pour déterminer si le PA6 ou le PETG constitue le matériau de prototypage présentant le moins de risques.