Stereolithography Il s'agit d'un sujet d'ingénierie concret qui intervient lorsque l'on doit comparer différentes options, vérifier les limites et choisir un procédé présentant moins de risques.
Services d'impression 3D par stéréolithographie (SLA) sont souvent choisis pour leur finition lisse, la précision de leurs détails et la qualité de présentation des pièces prototypes.
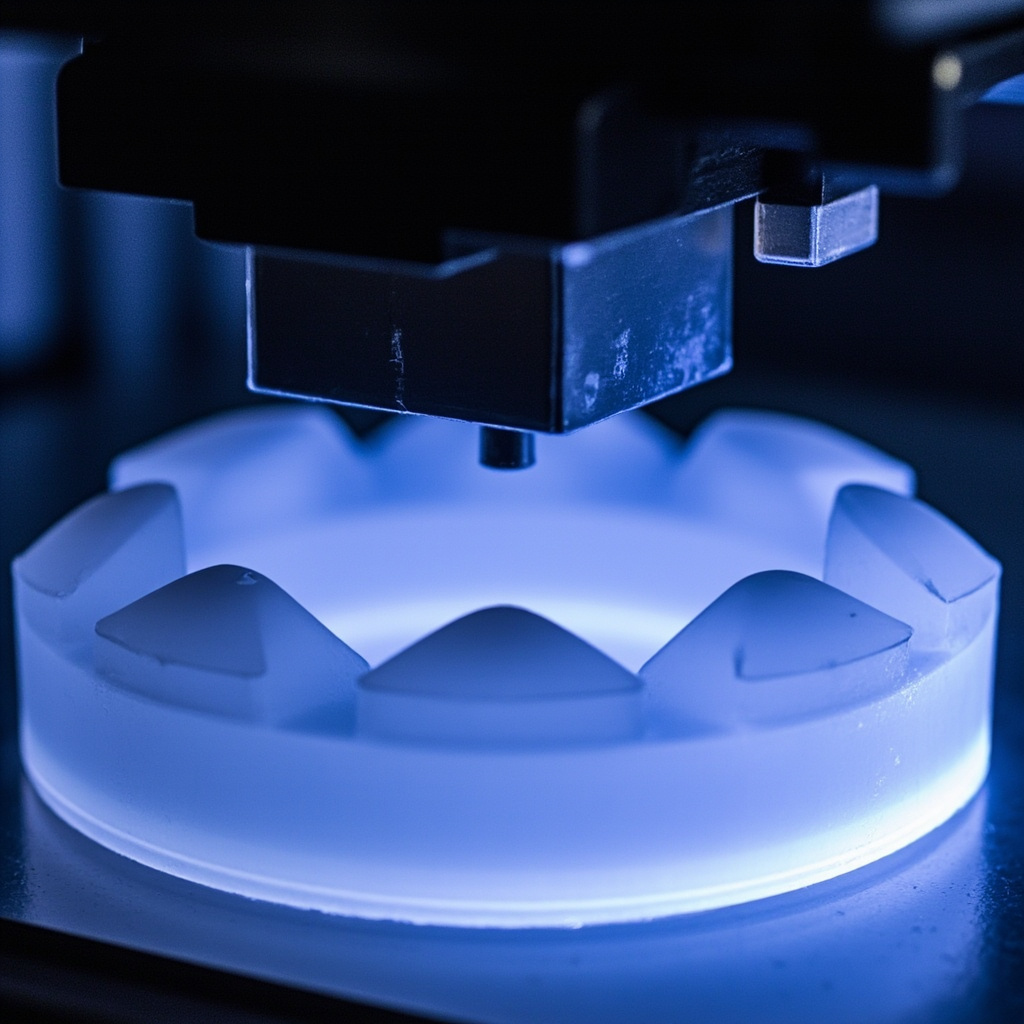
La stéréolithographie (SLA) est l'une des technologies de fabrication additive les plus éprouvées et les plus répandues dans le domaine de l'ingénierie de précision. En durcissant de manière sélective une résine photopolymère liquide à l'aide d'un laser UV dont l'intensité est contrôlée avec précision, la SLA transforme les conceptions numériques en pièces physiques présentant une précision dimensionnelle exceptionnelle et des finitions de surface lisses — des qualités difficiles à obtenir avec les méthodes de fabrication traditionnelles.
Comment fonctionne l'impression 3D SLA ?
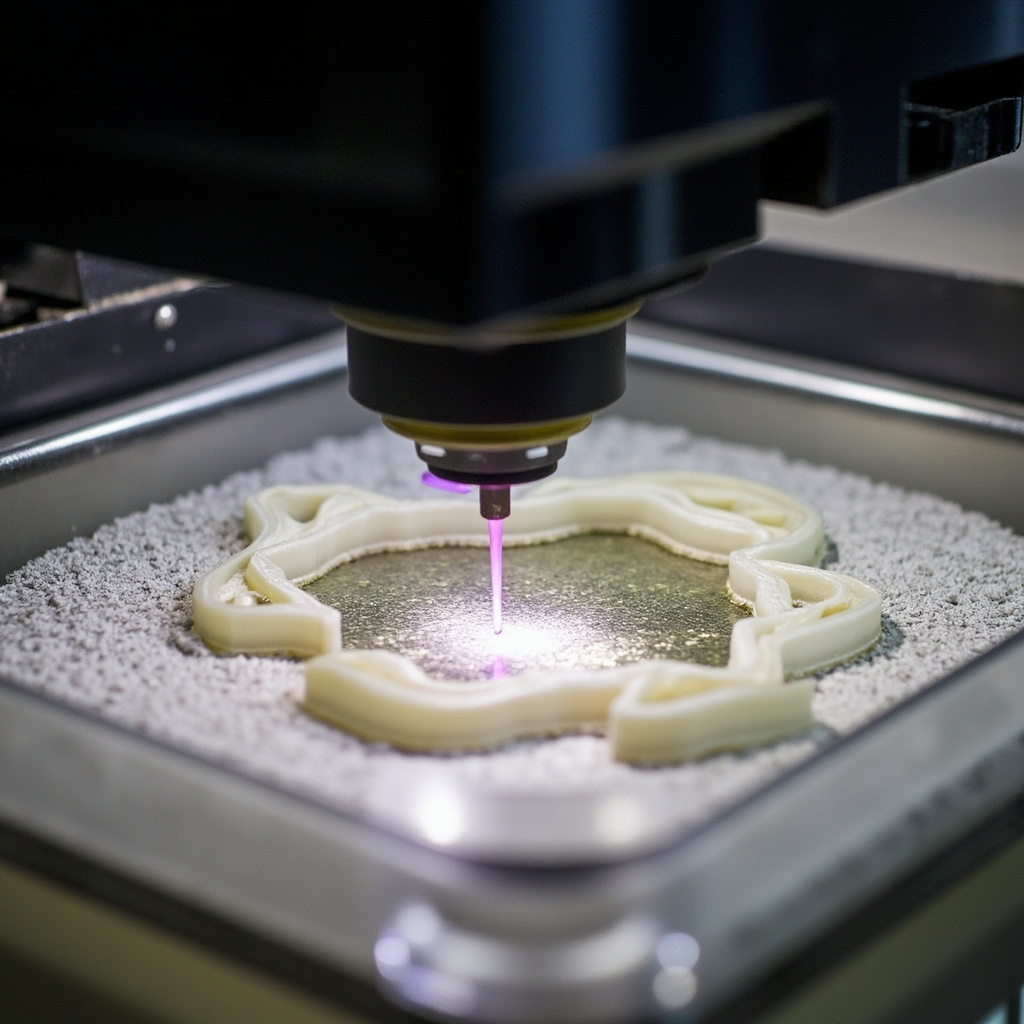
Le procédé SLA commence par un réservoir rempli de résine photopolymère liquide. Un laser UV, guidé par des données CAO, trace la section transversale du modèle à la surface de la résine, durcissant le matériau là où cela est nécessaire. Une fois chaque couche durcie, la plate-forme de fabrication s'abaisse d'une épaisseur de couche, et une nouvelle couche de résine est étalée sur la surface avant que la couche suivante ne soit traitée au laser. Ce cycle se répète jusqu'à ce que la pièce 3D soit entièrement formée.
Une fois l'impression terminée, la pièce est retirée du réservoir et lavée dans une solution de solvant afin d'éliminer toute résine non durcie présente à sa surface. Une dernière étape de post-durcissement aux UV permet de garantir que le matériau atteigne l'ensemble de ses propriétés mécaniques.
Principaux avantages de la technologie SLA
Une qualité de surface exceptionnelle
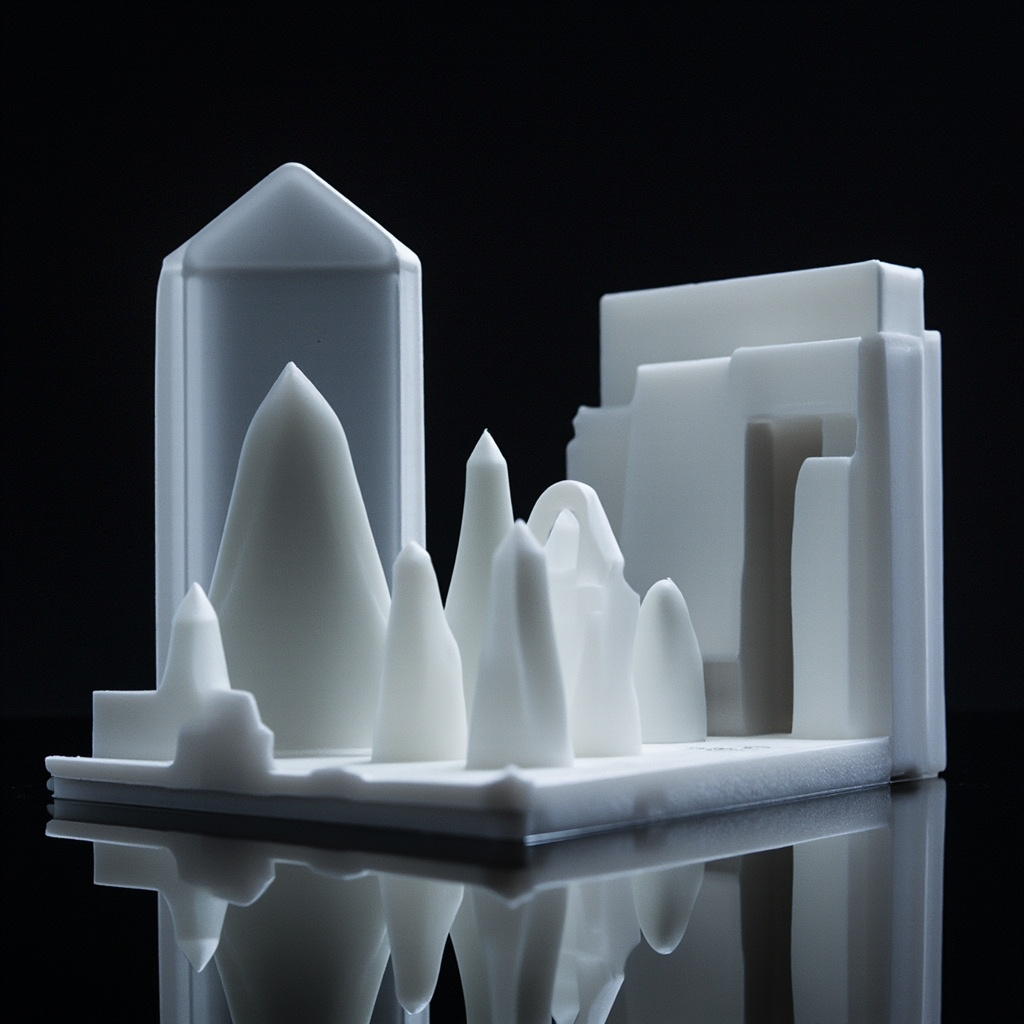
La technologie SLA permet de produire des pièces présentant des surfaces lisses, semblables à celles obtenues par moulage par injection, dès leur sortie de l'imprimante, ce qui réduit considérablement le besoin de travaux de finition en post-traitement. La technologie SLA est donc idéale pour les applications où l'esthétique de la surface est importante, telles que les maquettes de présentation et les prototypes destinés au grand public.
Précision dimensionnelle élevée
Avec des tolérances dimensionnelles typiques de ±0,1 mm et des résolutions de couche pouvant atteindre 25 microns, la technologie SLA est capable de reproduire des détails minutieux et des géométries complexes avec une précision qui rivalise avec celle de l'usinage CNC dans de nombreuses applications.
Haute résolution des détails
La taille du spot du laser UV dans les systèmes SLA permet de produire des parois minces pouvant descendre jusqu'à 0,3 mm et des détails fins d'une taille minimale de 0,2 mm, ce qui rend cette technologie particulièrement adaptée aux pièces présentant des canaux internes complexes, des microstructures et des textures de surface complexes.
Large gamme de matériaux en résine
Les résines SLA sont disponibles dans une large gamme de formulations adaptées à différentes exigences de performance :
| Type de résine | Caractéristiques | Applications typiques |
|---|---|---|
| Standard Transparent | Grande transparence, peut être poli | Modèles transparents, prototypes optiques |
| de type ABS | Résistance aux chocs, durabilité | Prototypes fonctionnels, boîtiers |
| Haute température | HDT jusqu'à 260 °C | Essais thermiques, moules, gabarits |
| Souple / de type TPU | Propriétés élastomériques | Joints d'étanchéité, joints d'étanchéité souples, prototypes « soft-touch » |
| Dentaire/Médical | Biocompatible, stérilisable | Guides chirurgicaux, modèles dentaires |
Applications courantes
Alliant qualité de surface et précision, le SLA s'impose comme la solution privilégiée dans un large éventail de secteurs d'activité :
- Prototypage de produits : Maquettes conceptuelles, études de forme et d'ajustement, et prototypes visuels pour l'électronique grand public, l'automobile et le design industriel
- Soins dentaires et médicaux : Guides chirurgicaux, couronnes dentaires, coques d'appareils auditifs et modèles anatomiques sur mesure
- Bijoux et art : Modèles pour la fonderie de précision, œuvres d'art détaillées et moules de joaillerie sur mesure
- Outillage et moules : Modèles pour moulage sous vide, moules souples pour les petites séries
- Validation technique : Prototypes fonctionnels nécessitant une grande précision dimensionnelle et des surfaces lisses
Considérations relatives à la conception pour la SLA
Épaisseur minimale de la paroi
Pour garantir l'intégrité structurelle, une épaisseur minimale de paroi de 0,4 mm est recommandée pour les petites pièces, pouvant aller jusqu'à 0,8 mm pour les composants plus volumineux. Les porte-à-faux non soutenus de plus de 2 mm peuvent nécessiter des structures de soutien.
Structures de soutien
Les pièces imprimées en SLA nécessitent des structures de soutien pour ancrer les éléments en surplomb à la plate-forme d'impression. Celles-ci sont générées automatiquement par le logiciel de découpage et doivent être retirées puis poncées après l'impression. Concevoir des pièces avec des angles autoportants de 45° ou plus permet de réduire au minimum les besoins en structures de soutien.
Manipulation de la résine
La résine photopolymère non durcie est irritante pour la peau et les yeux ; elle doit donc être manipulée avec précaution, en portant des gants en nitrile. Les pièces doivent être entièrement post-durcies avant d'être manipulées. La résine liquide a une durée de conservation d'environ 12 mois lorsqu'elle est stockée dans un endroit sombre et frais.
La SLA par rapport aux autres technologies d'impression 3D
Lorsqu'il s'agit de choisir une technologie d'impression 3D, la SLA se distingue par la qualité de ses surfaces et sa précision. Par rapport au FDM, le SLA offre des surfaces nettement plus lisses et une résolution des détails plus fine. Par rapport au SLS, les pièces SLA présentent une finition plus lisse, mais sont généralement moins résistantes sur le plan thermique et mécanique. Par rapport au MJF ou au DLS, le SLA reste l'option la plus rentable pour les prototypes et les petites séries nécessitant une qualité de surface élevée.
FAQ
Dans quels cas les services d'impression 3D par stéréolithographie (SLA) constituent-ils une bonne option ?
Les services d'impression 3D par stéréolithographie (SLA) constituent une bonne option lorsque la rapidité d'itération, la complexité géométrique, le faible coût d'outillage ou la production en petites séries priment sur le coût unitaire des pièces moulées.
Quels sont les éléments à vérifier avant de choisir des services d'impression 3D par stéréolithographie (SLA) ?
Vérifier la taille de la pièce, les propriétés du matériau, l'état de surface, la tolérance dimensionnelle, l'exposition à la chaleur, la direction de la charge et la nécessité d'un post-traitement.
En quoi les services d'impression 3D par stéréolithographie (SLA) se distinguent-ils de l'usinage CNC ?
L'impression 3D permet de créer rapidement des formes complexes, tandis que l'usinage CNC est souvent plus performant pour les surfaces précises, les tolérances plus étroites et les matériaux de qualité.
Quels sont les facteurs qui influencent le coût des services d'impression 3D par stéréolithographie (SLA) ?
Le coût dépend du matériau, du volume de construction, du temps d'impression, de la hauteur des couches, de l'enlèvement du support, de la finition, de l'inspection et du nombre de pièces dans la construction.