PA6 vs PETG Il s'agit de choisir entre une méthode d'impression au nylon, davantage axée sur l'ingénierie, et un processus d'impression au PETG, plus simple et plus stable. Les équipes comparent ces matériaux lorsqu'un prototype doit résister à la manipulation, aux contrôles d'ajustement et à une utilisation fonctionnelle limitée, sans pour autant se tourner d'emblée vers des méthodes d'impression industrielles plus coûteuses.
Le PA6 offre une meilleure fiabilité technique pour les pièces plus résistantes, mais le PETG s'impose souvent lorsque la stabilité d'impression, la vitesse et la réduction des risques liés au processus priment sur les performances finales.
En bref
| Domaine de décision | PA6 | PETG | Remarque à l'attention de l'acheteur |
|---|---|---|---|
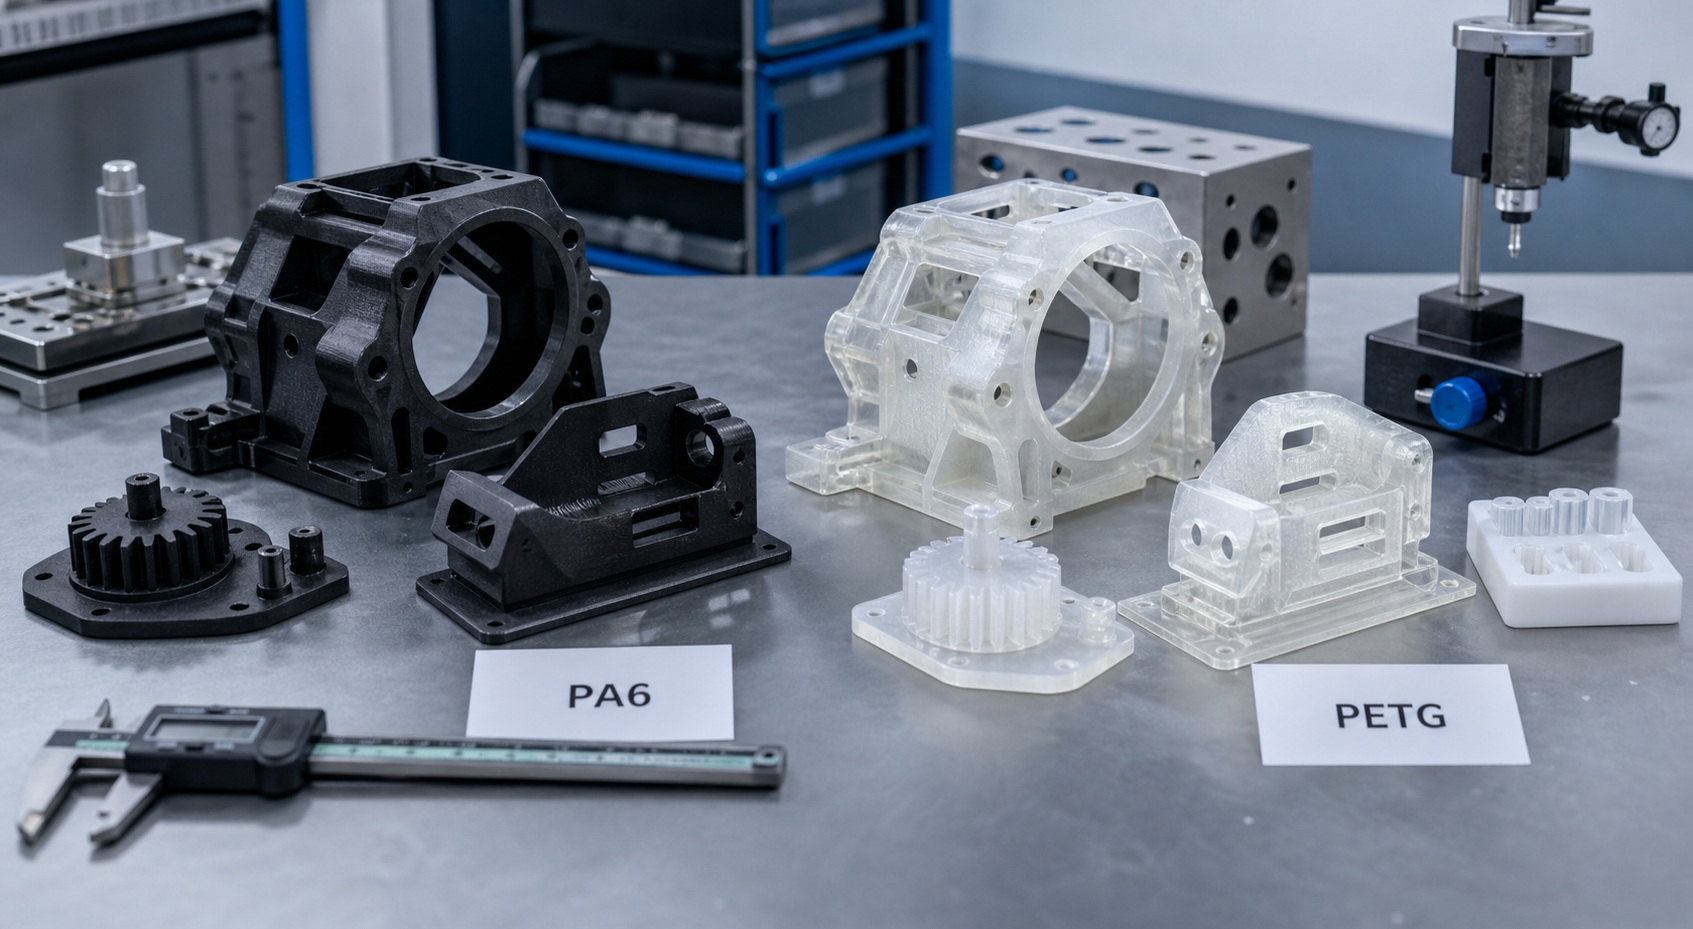
| Résistance | Généralement plus élevé | Bon | Le PA6 est souvent plus adapté aux contraintes fonctionnelles plus exigeantes |
| Sensibilité à l'humidité | Haut | Faible | Le PETG est plus facile à stocker et offre des résultats plus réguliers |
| Stabilité d'impression | Plus exigeant | Plus indulgent | Le PETG est souvent le choix le plus sûr pour les prototypes simples |
| Résistance à la chaleur | Généralement plus fort | Plus bas | Le PA6 convient aux applications techniques plus exigeantes ou impliquant des températures plus élevées |
| Le plus adapté | Pièces fonctionnelles plus résistantes | Réalisation plus rapide des prototypes et des boîtiers | Utilisez le PA6 lorsque le prototype doit se comporter davantage comme une pièce d'ingénierie |
Quand le PA6 s'avère plus judicieux
Le PA6 constitue généralement le meilleur choix lorsque la pièce imprimée doit supporter des charges plus importantes, résister à l'abrasion ou subir des sollicitations fonctionnelles répétées. Son comportement se rapproche souvent de celui attendu d'une pièce de production en nylon, ce qui le rend particulièrement adapté aux supports, clips et pièces d'usure plus résistants, ainsi qu'aux modèles de validation mécanique.
Le prix à payer pour cet avantage est la sensibilité au processus. Le séchage du PA6, le contrôle de la chambre de séchage et la gestion du gauchissement exigent tous davantage de rigueur que pour le PETG.
Quand le PETG est le meilleur choix pour la fabrication de prototypes
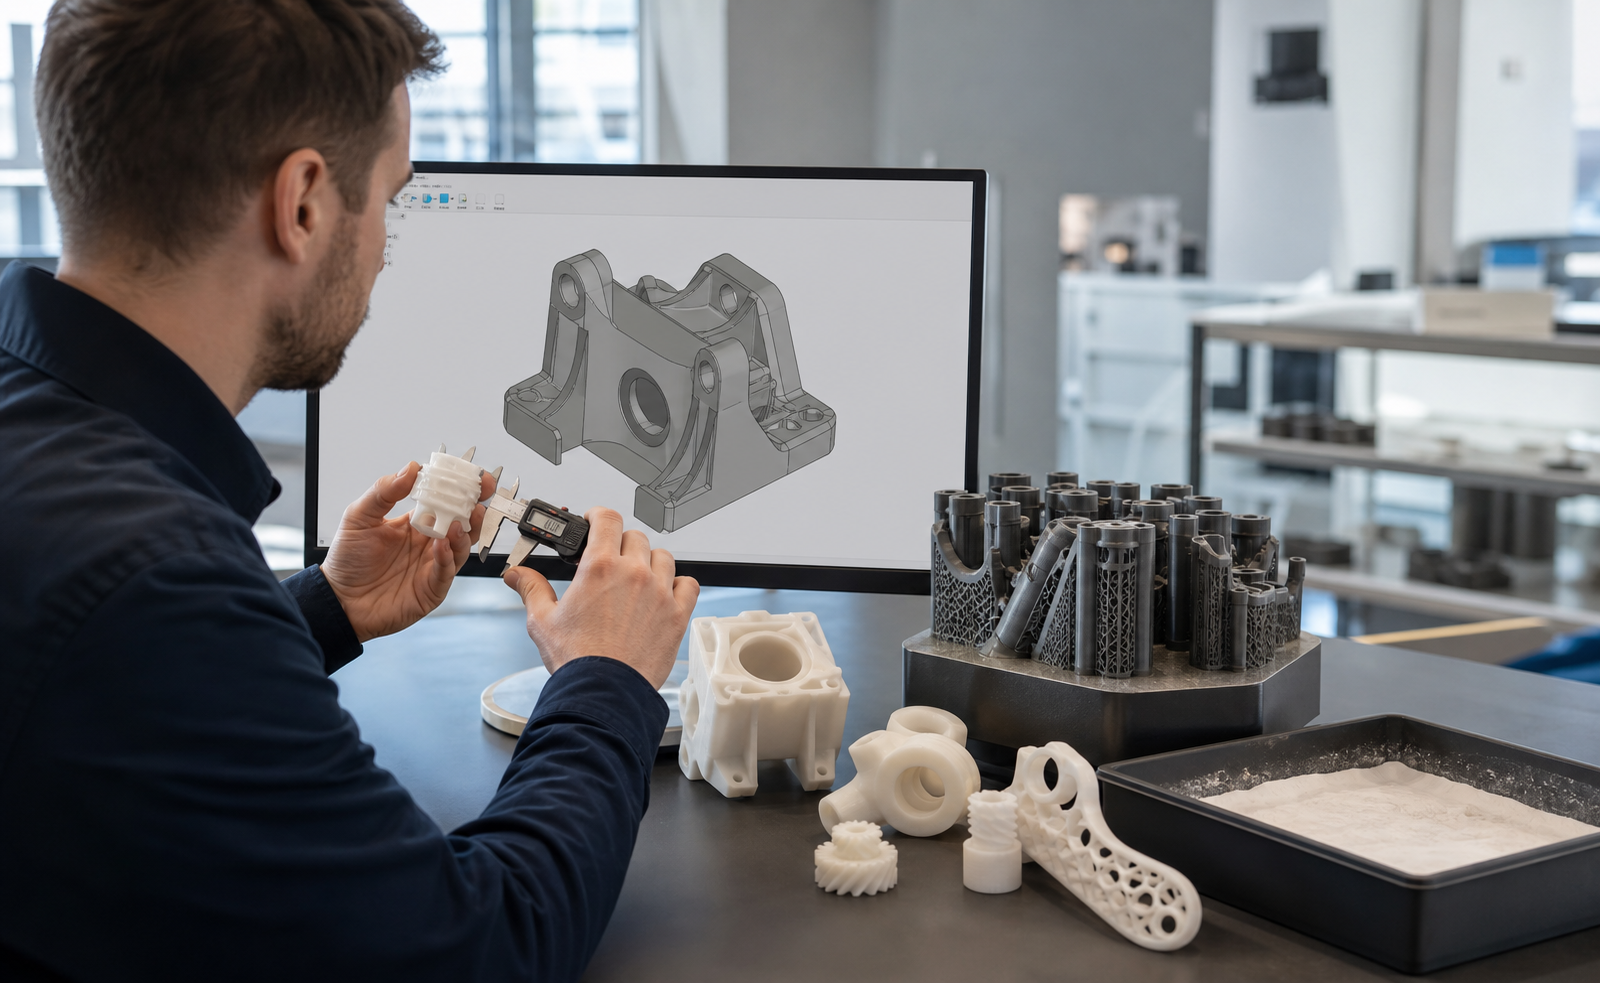
- La vitesse, c'est important : Le PETG est souvent plus facile à utiliser et entraîne moins d'échecs d'impression.
- Le prototype sert principalement à vérifier l'ajustement et l'aspect : Le PETG peut suffire, sans la complexité du nylon.
- L'atelier ne dispose pas d'un système de contrôle efficace du séchage : Le PETG réduit l'instabilité du processus.
- Cette pièce n'est pas soumise à des contraintes thermiques ni d'usure : Le PETG permet d'obtenir une réponse commerciale plus rapide.
Erreurs courantes concernant le PA6 et le PETG
| Erreur | Risque | Corriger |
|---|---|---|
| Choix du PETG pour un essai technique de résistance à la charge | Le prototype donne une fausse impression de sécurité | Utilisez du PA6 ou un autre matériau technique plus résistant |
| Choix du PA6 sans contrôle du séchage | Impressions de mauvaise qualité et qualité inégale | Prévoyez le flux de manutention avant d'établir un devis |
| En ne comparant que la facilité d'impression | Matériau inadapté à l'application finale | Commencez par examiner les conditions d'utilisation et le fonctionnement de la pièce |
| Utilisation d'un prototype pour représenter le comportement du produit final | Incompatibilité des matériaux dans les étapes de fabrication en aval | Associer le contenu imprimé au parcours prévu du produit fini |
PA6 ou PETG : choix de matériaux pour les prototypes B2B
S'il s'agit d'une démonstration commerciale, d'un test d'ajustement ou d'un boîtier d'éclairage, le PETG permet souvent d'accélérer la réalisation du projet. Si le prototype doit permettre de tester la résistance en conditions réelles d'utilisation, l'usure ou des conditions d'assemblage plus exigeantes, le PA6 constitue généralement le choix technique le plus judicieux.
Pourquoi choisir le plastique nylon ?
Nylon Plastic aide les équipes à déterminer si un prototype doit être optimisé en termes de vitesse, de rendement d'impression ou de comportement technique réaliste, avant qu'elles ne perdent du temps à suivre une méthode d'impression inadaptée.
Lire la suite
- Guide d'impression 3D en nylon
- Services d'impression 3D en plastique pour pièces fonctionnelles
- Comparaison entre le PLA, le PETG et le nylon
- Guide des tolérances de l'impression 3D
- Moulage de polyamide
- Service d'impression 3D en nylon
La discipline du séchage : le coût caché de l'impression en PA6
Le filament PA6 absorbe l'humidité de l'air ambiant en l'espace de quelques heures après l'ouverture d'un emballage scellé. L'impression avec du PA6 humide donne lieu à des pièces présentant une adhérence entre couches inférieure de 30 à 50 %, une rugosité de surface visible due à la formation de bulles de vapeur, ainsi que des propriétés mécaniques imprévisibles. Un processus de travail approprié avec le PA6 nécessite : un stockage dans un récipient hermétique contenant un dessiccant lorsqu’il n’est pas utilisé, un séchage actif à 80 °C pendant 4 à 8 heures avant l’impression, et une impression directement à partir d’une boîte sèche maintenant une humidité relative inférieure à 15 %. Le PETG, en comparaison, peut souvent être imprimé à partir de porte-bobines à l’air libre avec des résultats acceptables pour la réalisation de prototypes. L’infrastructure de séchage ajoute environ $200 à 500 au coût d’installation de l’imprimante et 4 à 8 heures de temps de préparation par travail d’impression. Les équipes doivent prendre en compte ces frais généraux dans le calendrier des projets, et pas seulement les coûts des matériaux.
Quand le prototype doit permettre de prédire le comportement en production
L’erreur la plus coûteuse lors du choix entre le PA6 et le PETG consiste à opter pour le PETG pour un prototype destiné à valider une future pièce de série en nylon moulée par injection. En raison de la rigidité moindre du PETG, de son comportement différent en matière de frottement et de sa dilatation thermique nettement différente, un prototype en PETG peut réussir des contrôles d’ajustement et de fonctionnement auxquels une pièce de série en nylon échouerait. Si le prototype sert de tremplin vers le moulage par injection, le PA6 offre un aperçu plus fidèle du comportement en production. Si le prototype est uniquement destiné à la validation de la forme, à une démonstration auprès du client ou à une utilisation à court terme, la rapidité et la simplicité du PETG constituent souvent un choix plus judicieux d’un point de vue commercial. La question essentielle n’est pas de savoir quel matériau est “ meilleur ”, mais quel matériau reflète fidèlement la pièce de série que l’équipe s’efforce réellement de réaliser.
Comparaison des finitions de surface et des traitements post-usinage
Le PETG offre généralement des finitions de surface plus lisses dès la sortie de l’imprimante, car sa température d’impression plus basse et ses meilleures caractéristiques d’écoulement réduisent les lignes de couche visibles. Les pièces en PA6 nécessitent souvent un ponçage, un lissage à la vapeur ou un revêtement pour obtenir une qualité de surface comparable, ce qui ajoute 15 à 30 minutes de post-traitement par pièce. Pour les prototypes esthétiques, l’avantage en termes de finition de surface fait pencher la balance en faveur du PETG. Pour les pièces fonctionnelles où la finition de surface est secondaire par rapport aux performances mécaniques, le surcoût lié au post-traitement du PA6 constitue un compromis acceptable. L’équipe doit déterminer si le prototype sera principalement évalué en fonction de son apparence ou de sa fonctionnalité avant de choisir le matériau.
Questions fréquemment posées
Le PA6 est-il plus résistant que le PETG ?
Le PA6 est généralement le meilleur choix technique pour les pièces fonctionnelles plus résistantes, tandis que le PETG est généralement privilégié pour faciliter l'impression et accélérer la production de prototypes.
Le PETG est-il plus facile à imprimer que le PA6 ?
Oui. Le PETG est généralement plus facile à stocker, à sécher et à imprimer de manière homogène que le PA6.
Dans quels cas dois-je utiliser le PA6 plutôt que le PETG ?
Optez pour le PA6 lorsque la pièce doit présenter des performances mécaniques plus élevées, une meilleure résistance à l'usure ou une plus grande similitude avec une future pièce de série en nylon.
Dans quels cas le PETG est-il suffisant ?
Le PETG suffit souvent pour les vérifications d'ajustement, les prototypes de boîtiers et les pièces imprimées non critiques, pour lesquelles la vitesse et la stabilité d'impression sont primordiales.
Que dois-je fournir pour obtenir un avis comparatif entre le PA6 et le PETG ?
Veuillez indiquer le modèle, l'utilisation prévue, la température de service, les conditions de charge et préciser s'il s'agit d'un prototype de démonstration ou d'un modèle de validation fonctionnelle.
Envoyez-nous le fichier de la pièce si vous avez besoin d'aide pour déterminer si le PA6 ou le PETG constitue le matériau de prototypage présentant le moins de risques.