PPA CF vs PET CF Il s'agit d'une comparaison de hautes performances entre un matériau d'ingénierie à température de fonctionnement plus élevée et une solution plus accessible à base de polyester chargé de carbone. Les équipes les comparent généralement lorsque les grades standard PA6-CF ou PETG-CF ne suffisent plus pour atteindre les objectifs de température ou de rigidité.
Le choix le plus judicieux dépendra de la question de savoir si la pièce nécessite une résistance thermique plus élevée et une fiabilité technique accrue, ou s'il convient plutôt d'opter pour une solution plus économique à base de carbone, présentant moins de contraintes de mise en œuvre.
Cette page concerne un choix entre deux matériaux résistant aux hautes températures. Si l'équipe continue à opter pour une gamme plus large de filaments en fibre de carbone parmi PA6-CF, PET-CF et PC-CF, commencez par utiliser la comparaison parent : PA6-CF, PET-CF et PC-CF.
En bref
| Facteur de décision | PPA-CF | PET-CF | Remarque à l'attention de l'acheteur |
|---|---|---|---|
| Résistance à la chaleur | Généralement bien plus élevé | Modéré | Le PPA-CF est souvent choisi pour les environnements techniques à haute température |
| Niveau de difficulté d'impression | Plus élevé | Plus bas | Le PPA-CF nécessite une mise en place plus rigoureuse du processus |
| Rigidité structurelle | Haut | Haut | Les deux peuvent être utilisés pour des pièces rigides, mais pas à la même limite de température |
| Accessibilité commerciale | Plus spécialisé | Plus facile | Le PET-CF est souvent la solution la plus simple pour les projets présentant un risque moindre |
| Le plus adapté | Pièces techniques résistantes aux températures élevées | Prototypes généraux rigides renforcés de carbone | Choisissez d'abord en fonction de la température de service |
Quand le PPA-CF justifie une complexité supplémentaire
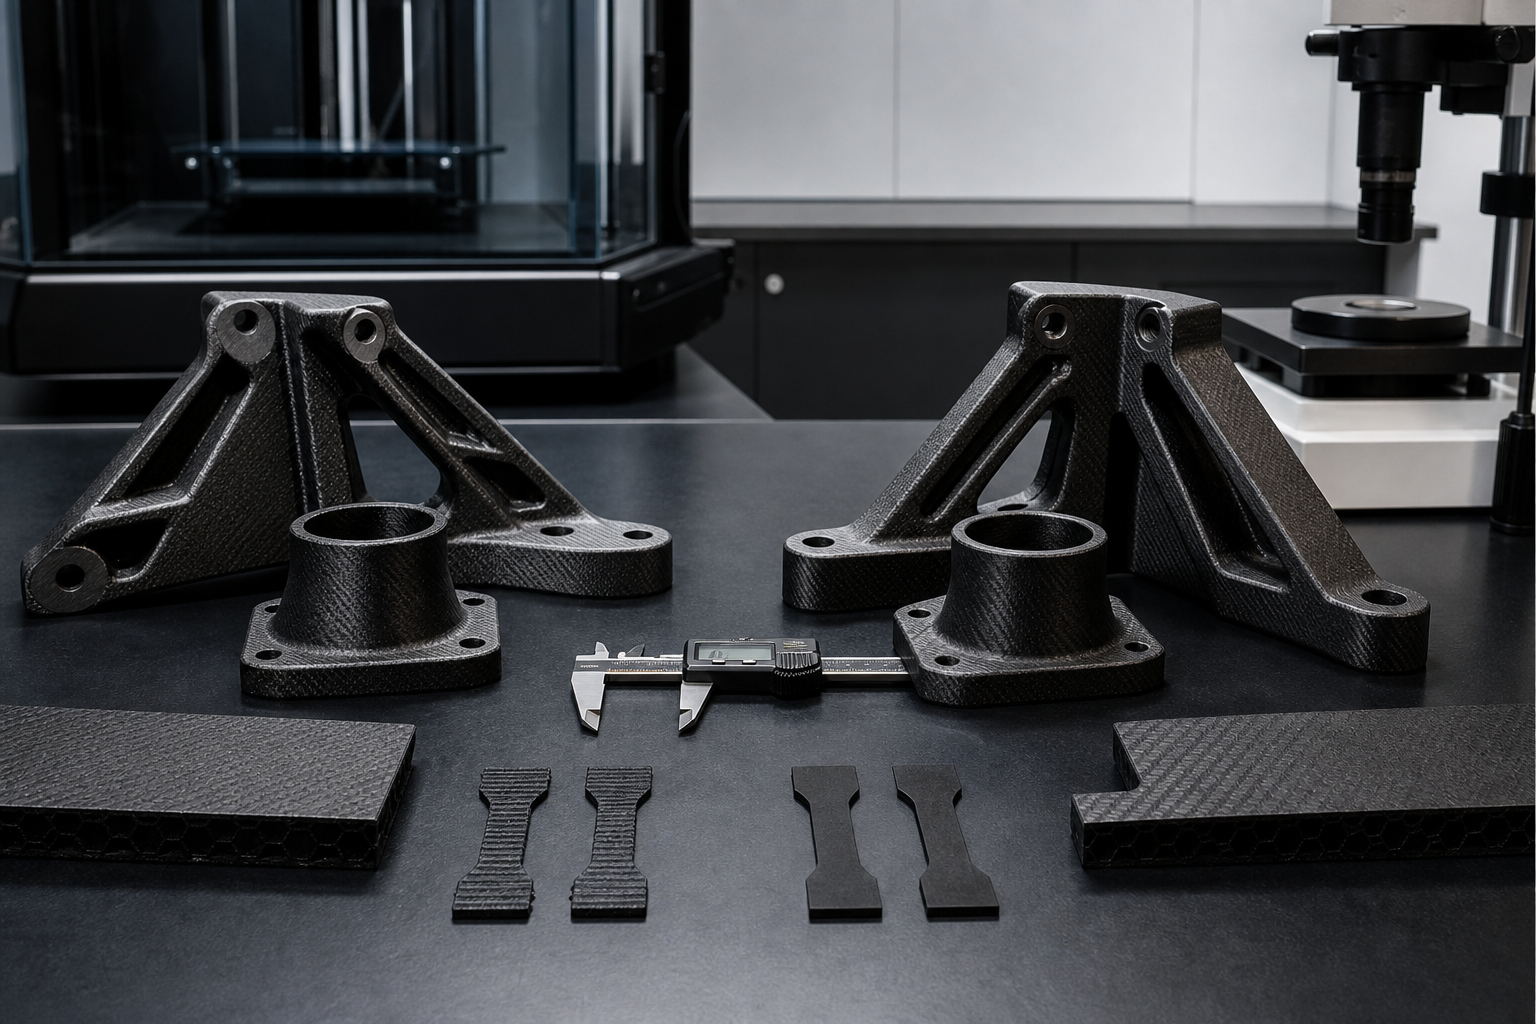
Le PPA-CF est généralement choisi pour les pièces situées sous le capot, dans des compartiments à haute température ou soumises à des contraintes mécaniques importantes, qui nécessitent un polymère technique plus performant. Il constitue souvent le meilleur choix lorsque la pièce imprimée doit se substituer à une résine technique moulée résistante à des températures plus élevées pendant la phase de validation.
Quand le PET-CF constitue le meilleur choix commercial
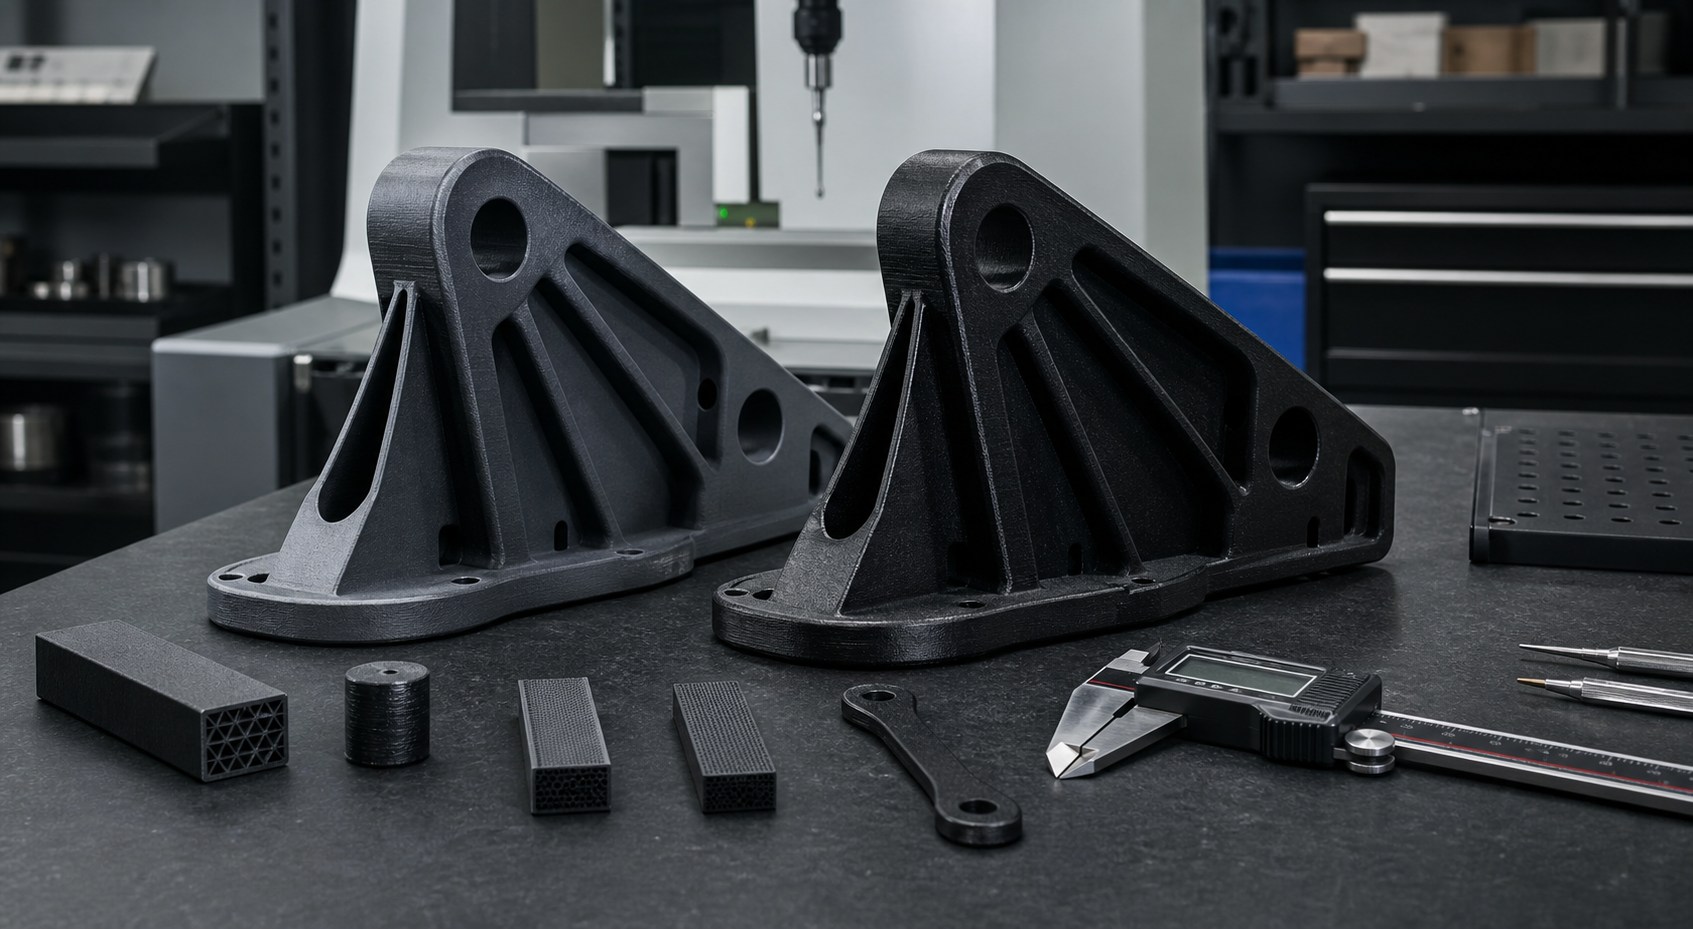
- Les exigences en matière de température sont modérées : Le PET-CF pourrait suffire sans avoir à passer à un processus d'impression plus complexe.
- Cette pièce doit avant tout être rigide plutôt que de résister à des températures extrêmes : La PET-CF peut constituer une solution présentant moins de risques.
- L'équipe a besoin de réduire ses coûts de développement : Le PET-CF est généralement plus accessible que le PPA-CF.
- Cette version est destinée au prototypage fonctionnel plutôt qu'à la validation dans des conditions extrêmes : La méthode PET-CF pourrait s'avérer la plus efficace.
Erreurs courantes concernant le PPA-CF et le PET-CF
| Erreur | Risque | Une meilleure approche |
|---|---|---|
| Opter pour le PET-CF en cas de besoins thermiques plus élevés | La pièce se ramollit ou se déplace pendant le fonctionnement | Réglez la température de service réelle avant de verrouiller le matériau |
| Choisir PPA-CF sans la fonctionnalité d'impression | Taux de rebut élevé et résultats instables | Vérifiez d'abord que la chambre, la buse et le système de séchage sont prêts |
| L'utilisation de la fibre de carbone comme critère de décision principal | Les limites relatives au polymère de base ne sont pas respectées | Choisissez la famille de résines avant de choisir la charge |
| Ne pas tenir compte du coût de l'itération | Le budget du prototype augmente trop rapidement | N'utilisez PPA-CF que lorsque l'application en a réellement besoin |
Comparaison entre le PPA-CF et le PET-CF dans le cadre de l'approvisionnement en ingénierie
Si la pièce doit être destinée à une application technique plus exigeante ou impliquant des températures plus élevées, le PPA-CF est souvent la solution la plus adaptée. Si la pièce nécessite un prototype rigide chargé en carbone sans exigences thermiques extrêmes, le PET-CF peut constituer le choix commercial le plus efficace.
Pourquoi choisir le plastique nylon ?
Nylon Plastic aide les équipes à déterminer si une solution à base de carbone résistante aux hautes températures est techniquement nécessaire ou si un matériau à base de carbone plus simple suffira à répondre aux exigences réelles du projet.
Lire la suite
- Guide des matériaux PPA
- Plastiques techniques résistants aux hautes températures
- PA6-CF, PET-CF et PC-CF
- Services d'impression 3D en plastique
- Guide des filaments pour imprimantes 3D
Processing Temperature Requirements: The Real Gate Between These Materials
The practical dividing line between PPA-CF and PET-CF is often the printer’s hot-end and chamber capability, not the data sheet numbers. PPA-CF typically requires a nozzle temperature above 280°C and a heated chamber approaching 80-100°C for reliable layer adhesion. PET-CF can generally be printed at 250-270°C with chamber temperatures below 70°C. A printer that runs PET-CF successfully may still be unable to produce dimensionally stable PPA-CF parts. Before committing to PPA-CF, verify that the printer’s thermistor, heater cartridge, and firmware can sustain the required temperature envelope through the full build duration, not just for the first few layers.
Post-Processing Differences: Annealing Requirements
Both PPA-CF and PET-CF benefit from annealing, but the requirements differ substantially. PPA-CF parts typically need a controlled ramp to 120-150°C held for 2-4 hours to relieve internal stresses and stabilize crystallinity, while PET-CF annealing is usually adequate at 80-100°C. Skipping this step on PPA-CF can leave the part 20-30 percent below its rated heat deflection temperature and susceptible to warpage during service. The annealing fixture and support strategy must be defined before the build, not as an afterthought.
Cost-Per-Part Breakdown: When the Price Gap Matters
PPA-CF filament typically costs 2 to 3 times more per kilogram than PET-CF, but the per-part cost gap is often wider because PPA-CF’s higher scrap rate and longer print times amplify the difference. For a batch of 20 functional prototypes, the total cost including material, printer time, post-processing, and failed builds can run 3 to 5 times higher for PPA-CF. This cost multiplier is justified when the part genuinely needs high-heat performance, but it represents wasted budget when PET-CF would have met the thermal requirement. Teams should estimate both the material cost and the process yield before choosing.
Questions fréquemment posées
Comparer nylon vs polycarbonate comparison including strength, heat, cost and application recommendations.
La PPA-CF est-elle plus efficace que la PET-CF pour traiter la chaleur ?
En général, oui. On opte généralement pour le PPA-CF lorsque la pièce doit résister à des températures plus élevées ou à un environnement technique plus exigeant.
Pourquoi ne pas utiliser le PPA-CF pour toutes les pièces en fibre de carbone ?
En effet, cela implique généralement une complexité d'impression et un coût plus élevés, qui ne se justifient que si l'application nécessite réellement ces performances.
Dans quels cas la TEP-CF est-elle suffisante ?
Le PET-CF suffit souvent pour les prototypes fonctionnels rigides et les modèles d'ingénierie à faible risque qui ne nécessitent pas de résistance à des températures extrêmes.
Quel est le principal risque lié au PPA-CF ?
Le principal risque réside dans le fait de choisir ce système sans disposer des capacités d'impression et des moyens de contrôle des processus nécessaires pour l'exploiter de manière cohérente.
Que dois-je envoyer pour obtenir une recommandation concernant le choix entre PPA-CF et PET-CF ?
Veuillez nous indiquer le modèle, la température de service, les exigences en matière de charge, ainsi que si la pièce imprimée est un prototype ou un composant destiné à une utilisation finale en petite série.
Envoyez-nous les spécifications de la pièce si vous avez besoin d'aide pour déterminer si le PPA-CF est nécessaire ou si le PET-CF suffit.